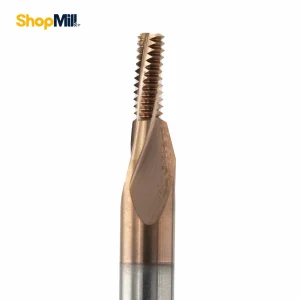
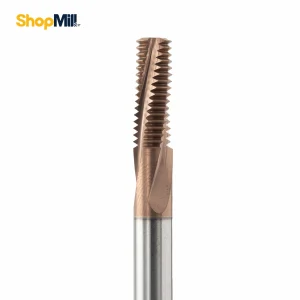
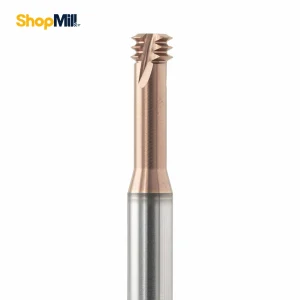
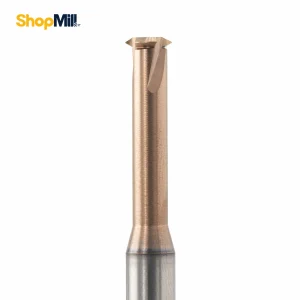
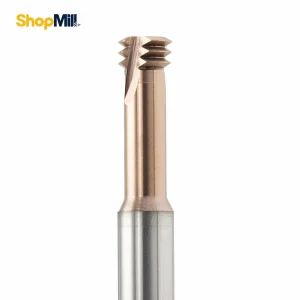
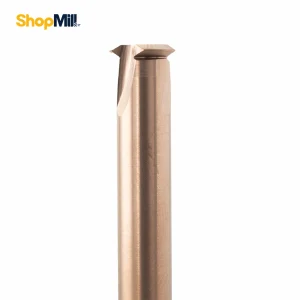
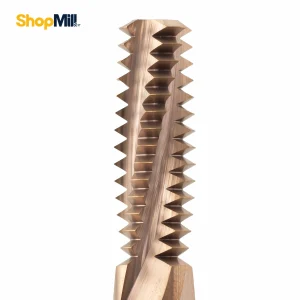
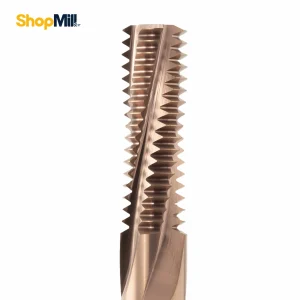
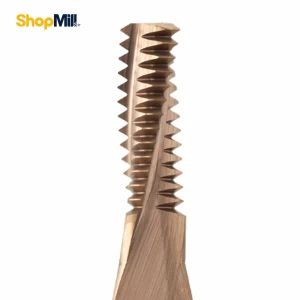
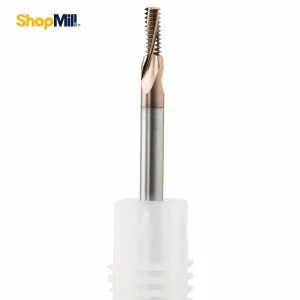
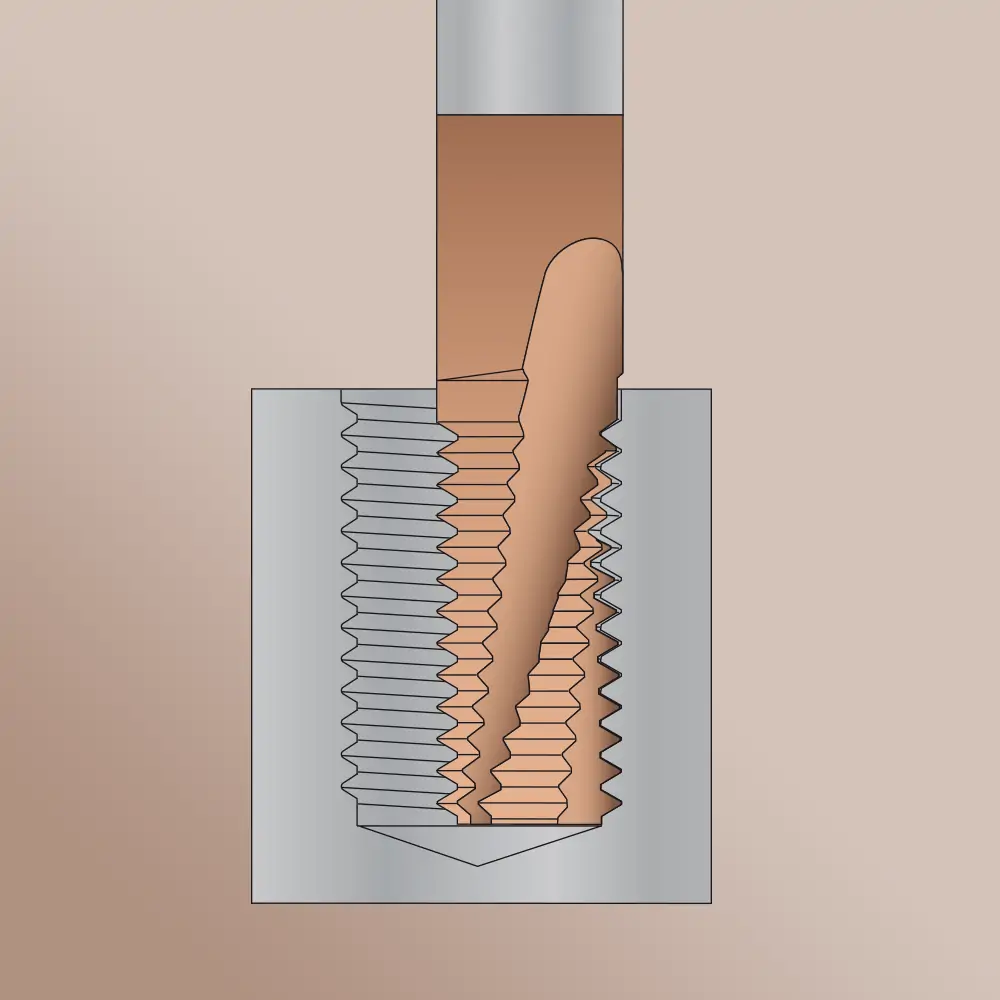
فرز انگشتی رزوهزن کارباید که با نامهای فرز گامزنی یا تردمیل (Thread Mill) نیز شناخته میشود، ابزاری از جنس کاربید تنگستن برای ایجاد رزوههای داخلی یا خارجی با استفاده از ماشین فرز CNC است. این ابزار بر خلاف قلاویز که پروفیل رزوه را یکباره و با پیشروی محوری ایجاد میکند، رزوه را به صورت مرحلهای و با حرکت مارپیچی همزمان (مسیر دایرهای به همراه پیشروی محوری معادل گام رزوه) میتراشد.
فرز انگشتی رزوهزن کارباید تردمیل (Thread Mill)
نتیجهٔ این روش، کاهش چشمگیر گشتاور لازم، بهبود کنترل براده و کاهش ریسک شکست ابزار نسبت به قلاویزکاری سنتی است. به ویژه در مواد سختبرش یا چقرمه (چسبنده) و نیز در قطعات نازکجداره، فرز رزوهزن عملکرد بسیار مطمئنتری دارد و احتمال شکستن ناگهانی ابزار داخل قطعه تقریباً وجود ندارد. مزیت مهم دیگر فرز رزوهزن انعطافپذیری قطر رزوه است: با یک ابزار رزوهزن تکلبه میتوان چندین قطر مختلف (با گام یکسان) را رزوه زد و با جبران شعاع مسیر حرکت ابزار در کنترلر CNC، قطر مؤثر رزوه را برای رسیدن به کیفیت و تلرانس دلخواه تنظیم دقیق کرد. در مقابل، فرزهای رزوهزن چندلبه (چندپر) به دلیل داشتن دندانههای فرمدار متعدد، سرعت رزوهتراشی را بالا میبرند و کیفیت سطح رزوه بهتری ارائه میدهند، هرچند که هر ابزار چندلبه معمولاً تنها برای محدودهٔ قطر و یک گام مشخص کاربرد دارد.
چه زمانی رزوهزنی با فرز از قلاویز بهتر است؟
رزوهزنی با فرز (ابزار تردمیل کارباید) در شرایط و کاربردهای زیر نسبت به قلاویزکاری ماشینی برتری دارد:
رزوهزنی با فرز انگشتی (تردمیل)
قطعات ارزشمند یا سختماشینکاری: در قطعات گرانقیمت، عملیات دشوار یا زمانی که شکست ابزار میتواند فاجعهبار باشد (مثل شکستن قلاویز در ته سوراخ کور)، رزوهزنی با فرز ریسک کار را به حداقل میرساند. اگر به هر دلیل عملیات ناتمام بماند یا ابزار دچار مشکل شود، میتوان بدون آسیب به قطعه، ابزار را به راحتی خارج کرد.
مواد چقرمه و چسبنده: در موادی مانند فولاد ضدزنگ، آلیاژهای نیکل، تیتانیوم یا حتی آلومینیومهای آلیاژی چسبنده، فرز رزوهزن به علت گشتاور کمتر و برادههای کنترلشده، احتمال گیر کردن براده و چسبیدن آن به ابزار را کاهش میدهد. همچنین پوششهای پیشرفتهٔ موجود روی این ابزارها (مانند TiAlN یا AlCrN) سایش و چسبندگی براده را در سرعتهای برشی بالا مهار میکنند.
قطعات نازکجداره یا حساس به تنش: به دلیل نیاز به گشتاور کمتر در فرزکاری رزوه، نیروهای وارد به قطعه کار کمتر است و خطر تاببرداشتن یا تغییر فرم قطعات دیوارهنازک کاهش مییابد. رزوهزنی با فرز برای قطعات ظریف که نمیتوانند تنش بالای قلاویزکاری را تحمل کنند گزینهٔ ایدهآلی محسوب میشود.
رزوههای بزرگ یا غیرمعمول: برای رزوههای با قطر بزرگ یا گام خاص (که قلاویز آمادهٔ آنها موجود نیست یا بسیار گرانقیمت است)، ابزار تردمیل کارباید یک راهحل انعطافپذیر و مقرونبهصرفه است. یک فرز رزوهزن تکلبه میتواند رزوههای بزرگ را نیز با چندین پاس ایجاد کند، بدون آنکه نیاز به قلاویز مخصوص و پرهزینه باشد.
اصلاح رزوه یا رزوهزنی نزدیک شانه/شیار: با فرز رزوهزن میتوان رزوههای معیوب را با یک پاس سبک اصلاح کرد یا رزوه را تا نزدیکی کف شانهها و کف سوراخها ادامه داد. کنترل CNC روی مسیر ابزار اجازه میدهد رزوهزنی را در محلهایی انجام دهیم که برای قلاویز امکانپذیر نیست یا خطر قلاب شدن ابزار وجود دارد. همچنین اجرای پاسهای سبک و کنترلی (از جمله پاس پرداخت نهایی) دستیابی به سطح رزوه یکنواخت و بدون خط و پله را ممکن میکند.
البته باید در نظر داشت برای تیراژ تولید بسیار بالا و رزوههای استاندارد کوچک تا متوسط (مثلاً حدود M6 تا M10 در فولادهای معمولی)، قلاویز ماشینی بهدرستی انتخاب و استفادهشده هنوز هم سرعت بالاتری نسبت به فرزکاری رزوه دارد. بنابراین در تولید انبوه قطعات ساده، ممکن است قلاویزکاری گزینهی اقتصادیتری باشد. اما در بسیاری از کاربردهای دقیق و خاص، مزایای تردمیل کارباید برتری چشمگیری ایجاد میکند.
انواع فرز رزوهزن کارباید (تردمیلها)
فرزهای رزوهزن کارباید در طراحیها و پیکربندیهای متنوعی ارائه میشوند که هر یک برای کاربردی خاص مناسباند. در ادامه به انواع رایج این ابزار و ویژگیهای هر کدام میپردازیم:
فرز رزوهزن تکلبه (یکنقطهای): این نوع تردمیل فقط یک لبهٔ برشی به شکل کامل پروفیل رزوه دارد و انعطافپذیرترین گزینه به شمار میرود. با یک ابزار تکلبه میتوان چندین قطر مختلف رزوه را مشترک در یک گام مشخص ایجاد کرد. برای مثال یک فرز تکلبهٔ M10x1.5 میتواند رزوههای M8x1.5 یا M12x1.5 را نیز بزند. همچنین به دلیل باربرداری کمتر در هر دور، برای اصلاح رزوههای موجود یا رزوهزنی نزدیک شانه و کف سوراخ بسیار مناسب است. نقطه ضعف آن، زمان سیکل طولانیتر است چون هر بار فقط یک شیار رزوه را برادهبرداری میکند.
فرز رزوهزن چندلبه (تمامپروفیل یا چندپر): این ابزار چندین دندانهٔ پلهای به شکل پروفیل رزوه روی محیط خود دارد، بهطوریکه هر دندانه بخشی از رزوه را میتراشد و با یک دور کامل ابزار، یک رزوه کامل ایجاد میشود. به علت درگیر بودن چند لبهٔ برشی همزمان، سرعت عملیات بسیار بیشتر از تکلبه است و کیفیت سطح رزوه (صافی سطح) نیز بهتر خواهد بود. اما این نوع ابزار انعطاف کمتری در قطر و گام دارد؛ معمولاً هر چندلبه فقط برای یک گام (مثلاً M10x1.5) و محدودهٔ قطر محدودی قابل استفاده است. قیمت این ابزارها نیز نسبت به تکلبهها بالاتر است.
فرز رزوهزن اینسرتی: در این نوع، یک بدنهٔ نگهدارنده (هولدر) وجود دارد که اینسرتهای قابل تعویض رزوهزنی روی آن نصب میشوند. برای قطرهای بزرگ یا رزوههای خاص، این راهکار اقتصادیتر است، چرا که به جای تعویض کل ابزار گرانقیمت کاربایدی، میتوان تنها الماسه (اینسرت) را تعویض کرد. فرزهای اینسرتی تنوع بالایی در پروفیل رزوه (مثلاً انواع رزوههای اینچی، NPT، غیره) دارند و برای کارهای سنگین و رزوههای بزرگ بسیار کارآمدند. بدنهٔ این ابزار معمولاً از فولاد ساخته میشود و اینسرتهای کارباید قابل تعویض، لبهٔ برشی را تأمین میکنند.
لبه و هندسهٔ مخصوص مواد: تولیدکنندگان، هندسهٔ لبهٔ برشی این ابزارها را برای مواد مختلف بهینه میکنند. به عنوان مثال، لبههای بسیار تیز برای آلومینیوم و مواد نرم استفاده میشود تا برادهبرداری تمیزتر و بدون باری شود؛ یا لبههای مقاوم و با استحکام برای فولاد زنگنزن و آلیاژهای پایه نیکل طراحی میگردد تا در برابر سایش و حرارت مقاومت کنند. در گامهای درشت نیز شیارهای تخلیهٔ براده را عمیقتر میسازند تا فضای کافی برای خروج تراشههای بلندتر فراهم شود.
پوششها (Coatings): مانند سایر ابزارهای برشی کاربایدی، فرزهای رزوهزن نیز با پوششهای پیشرفته عرضه میشوند. پوششهایی نظیر TiAlN (تیتانیوم آلومینیوم نیترید) یا AlCrN (آلومینیوم کروم نیترید) پایداری حرارتی و مقاومت به اکسیداسیون ابزار را در سرعتهای برش بالا افزایش میدهند. همچنین پوششهای تخصصی مانند پوشش شبهالماس (DLC) یا TiB₂ (دیبوراید تیتانیوم) برای ماشینکاری آلومینیوم و مس ارائه میشوند که چسبندگی برادهٔ مواد نرم به لبهٔ ابزار را به حداقل رسانده و عمر مفید ابزار را بالا میبرد.
انتخاب قطر ابزار، سوراخ پایه و فضاهای خالی
برای دستیابی به رزوههای باکیفیت و دقیق، انتخاب صحیح اندازهٔ ابزار و آمادهسازی مناسب قطعهکار اهمیت زیادی دارد:
قطر ابزار رزوهزن (برای رزوه داخلی): به طور معمول قطر فرز رزوهزن را حدود 50% تا 70% قطر سوراخ داخلی رزوه (قطر زمینه) انتخاب میکنند. اگر ابزار بیش از حد بزرگ باشد، فضای کافی برای تخلیهٔ براده نخواهد داشت؛ اگر خیلی کوچک باشد، ممکن است در معرض لرزش و خمش قرار گیرد. بنابراین تعادل قطر ابزار برای داشتن استحکام ابزار و فضای برادهبرداری کافی ضروری است. به عنوان مثال برای رزوه داخلی M10 (قطر داخلی حدود 8.5 میلیمتر)، ابزار رزوهزن با قطر 5 تا 6 میلیمتر معمولاً مناسب است.
قطر سوراخ پایه (پیشسوراخ): دقیقاً مانند قلاویزکاری، باید ابتدا سوراخی با قطر مناسب (قطر زمینهٔ رزوه) در قطعه ایجاد شود. این قطر معمولاً طبق استاندارد متریک یا اینچی برای هر رزوه تعریف شده است (جدول راهنمای انتهای متن را ببینید). اطمینان حاصل کنید قطر پیشسوراخ نه خیلی کوچک (که منجر به بار اضافی و گشتاور بالا شود) و نه خیلی بزرگ (که درصد درگیری رزوه را کم کند) باشد. برای مثال برای رزوه M10×1.5، قطر پیشسوراخ استاندارد 8.5 میلیمتر توصیه میشود.
فضای خالی انتهای سوراخ کور: هنگام رزوهکاری سوراخهای کور با فرز، بهتر است در انتهای عمق رزوه حداقل یک تا یکونیم گام فضای خالی بدون رزوه در نظر گرفته شود. این فضای اضافی انتهایی کمک میکند که ابزار در پایان مسیر مارپیچ خود آزادانه خارج شود و دندانههای رزوه در انتها له یا خراب نشوند. اگر فضای کافی نباشد، ممکن است ابزار به ته سوراخ برخورد کند یا آخرین رزوه نیمهکاره باقی بماند.
جهت رزوه و گردش اسپیندل: اگر رزوه مورد نظر راستگرد یا چپگرد است، باید جهت حرکت مارپیچی و دوران اسپیندل را متناسب با آن تنظیم کرد. مثلاً برای رزوههای راستگرد (اکثر رزوههای معمول)، حرکت مارپیچی ابزار از پایین به بالا و گردش اسپیندل در جهت ساعتگرد (برش همجهت (Climb Milling) در حالت معمول) تنظیم میشود. برای رزوه چپگرد، یا باید جهت دوران اسپیندل را عکس کنید یا مسیر مارپیچ را معکوس برنامهریزی کنید تا رزوهٔ درست ایجاد شود. این تنظیمات معمولاً در نرمافزار CAM یا برنامهنویسی G-Code انجام میگیرد.
پارامترهای برشی و برنامهریزی مسیر رزوهزنی
رزوهزنی با فرز نیازمند برنامهریزی دقیق مسیر ابزار و تنظیم مناسب سرعتها و پیشرویهای ماشینکاری است. در این بخش به فرمولها و ملاحظات اصلی در تنظیم شرایط برش میپردازیم:
سرعت دورانی اسپیندل (n): سرعت چرخش ابزار (بر حسب دور بر دقیقه یا RPM) بر اساس سرعت برشی مطلوب و قطر ابزار تعیین میشود. فرمول کلی محاسبه سرعت اسپیندل چنین است:
n = (1000 × سرعت برشی (m/min)) ÷ (π × قطر ابزار (mm))
در این فرمول، سرعت برشی بر حسب متر بر دقیقه و قطر ابزار بر حسب میلیمتر است. خروجی n نیز سرعت دوران به واحد دور در دقیقه خواهد بود. به عنوان مثال اگر سرعت برشی مطلوب برای کاربید در فولاد آلیاژی 120 متر/دقیقه و قطر ابزار رزوهزن 6 میلیمتر باشد:
n≈(1000×120)÷(3.14×6)≈6360دور/دقیقه
(عدد 3.14 تقریب تقریبی برای π است). توجه داشته باشید که سرعت برشی مناسب به جنس قطعهکار، پوشش ابزار و توصیهٔ سازندهٔ ابزار بستگی دارد؛ بنابراین مقدار 120 m/min در این مثال فرضی است و ممکن است بسته به شرایط عملی کمتر یا بیشتر انتخاب شود.
نرخ پیشروی خطی ابزار (v_f): سرعت پیشروی خطی ابزار رزوهزن در مسیر خود (بر حسب میلیمتر بر دقیقه) بر اساس میزان پیشروی براده در هر دندانه (feed per tooth) تعیین میشود.اگر پیشروی براده به ازای هر دندانه بر حسب میلیمتر مشخص باشد و تعداد لبههای برشی همزمان درگیر (تعداد دندانههای ابزار) را برابر با z در نظر بگیریم، آنگاه رابطهٔ محاسبهٔ پیشروی خطی ابزار به دست میآید.
v_f = f_z × z × n
برای نمونه، اگر ابزار دارای سه لبهٔ برشی باشد و مقدار پیشروی براده به ازای هر دندانه 0.03 میلیمتر در نظر گرفته شود، با توجه به سرعت دوران اسپیندل حدود 6360 دور بر دقیقه (طبق محاسبهٔ قبلی)، نرخ پیشروی خطی ابزار محاسبه خواهد شد:
v_f≈0.03×3×6360≈570میلیمتر/دقیقه
خواهد بود. این همان سرعت حرکت ابزار درون مسیر مارپیچ رزوه است. مقدار پیشروی براده به ازای هر دندانه (Feed per tooth) وابسته به قطر ابزار و سختی ماده است و برای شروع میتوان از مقادیر پیشنهادی سازندهٔ ابزار استفاده کرد و سپس بر اساس نتیجهٔ سطح رزوه و صدا و لرزش، آن را تنظیم نمود.
گام رزوه و پیشروی محوری: نکتهٔ بسیار مهم در برنامهریزی مسیر تردمیل این است که پیشروی محوری ابزار در هر دور گردش باید دقیقاً برابر با گام رزوه باشد. این شرط برای ایجاد رزوه صحیح ضروری است. در یک رزوهزنی ایدهآل، ابزار طی یک دور کامل مارپیچ به اندازهٔ فاصلهٔ دو دندانهٔ متوالی رزوه (یعنی گام) در امتداد محور حرکت میکند. این هماهنگی بین حرکت دورانی و محوری را معمولاً کنترل CNC با دستور حرکت مارپیچی (اینترپولیشن مارپیچ در صفحهٔ XY همراه با حرکت خطی در محور Z) تضمین میکند. برای مثال در رزوه M10x1.5، باید پیشروی محوری ابزار به ازای هر 360° دوران برابر 1.5 میلیمتر تنظیم شود.
تعداد پاسها و عمق برش: برای دستیابی به بهترین کیفیت و کمترین تنش، معمولاً رزوهتراشی را در دو یا چند پاس انجام میدهند. روش رایج این است که ابتدا یک پاس خشنتراشی زده میشود که حدود 80-90% پروفیل رزوه را ایجاد میکند. سپس یک پاس پرداخت یا نهایی با مقدار برادهبرداری بسیار کم (مثلاً چند صدم میلیمتر شعاعی) انجام میگیرد تا اندازهٔ رزوه به دقیقترین حد و سطح آن به صافترین حالت برسد. در صورت نیاز به دقت بالا، یک پاس فنری (Spring Pass) هم میتوان اضافه کرد؛ پاس فنری یعنی تکرار مسیر نهایی بدون افزایش عمق برش، صرفاً برای یکنواخت کردن پروفیل رزوه و رفع هرگونه ارتجاع یا خط باقیمانده.
جهت برش و راهبرد ورود/خروج: به طور پیشفرض، در رزوهزنی با فرز معمولاً از برش همجهت (Climb Milling) استفاده میشود، چون این روش پایداری نیروهای برش و کیفیت سطح بهتری میدهد (نیروی برش ابزار را به قطعه میفشارد نه اینکه از آن جدا کند). برای ورود ابزار به مسیر رزوه، بهتر است از رمپ ورودی ملایم یا حرکت قوسی استفاده شود تا ابزار ناگهان وارد ماده نشود. ورود مارپیچی کوچک یا قوسی به ابتدای مسیر، تنش را تدریجی میکند. همینطور در انتهای مسیر رزوه، خروج قوسی یا تدریجی توصیه میشود تا ابزار بهیکباره از دیوارهٔ رزوه جدا نشود؛ در غیر این صورت ممکن است پله یا دوپارگی در آخرین رزوه ایجاد گردد. پرهیز از توقف ناگهانی حرکت روی مسیر رزوه (مثلاً مکث کردن ابزار روی رزوه) نیز برای حفظ کیفیت سطح و عدم ایجاد نشان اضافی ضروری است.
عمق مؤثر رزوه و کنترل کیفیت: بعد از رزوهزنی، باید عمق و کیفیت رزوه را با گیجهای مخصوص یا یک پیچ استاندارد چک کرد. درصد درگیری رزوه (Thread engagement) معمولاً در حدود 65% تا 75% برای رزوههای استاندارد طراحی میشود. با رزوهزنی توسط فرز میتوان با تنظیم جبران شعاع ابزار (Tool Radius Compensation) قطر مؤثر رزوه را اندکی تغییر داد تا در محدودهٔ تلرانسی مطلوب قرار گیرد. در عمل، اگر پیچ استاندارد بهسختی بسته میشود یا گیج برو/نرو (Go/No-Go) نشان میدهد قطر کوچک است، میتوان با افزایش مثلاً 0.05 میلیمتر به شعاع مسیر، رزوه را کمی بازتر کرد. بالعکس اگر رزوه لق باشد، با کاهش شعاع مسیر میتوان آن را سفتتر نمود. این قابلیت تنظیم دقیق یکی از مزایای بزرگ رزوهزنی با فرز نسبت به قلاویز ثابت است.
مثال محاسباتی برای تنظیمات رزوهزنی (M10×1.5 در فولاد آلیاژی)
برای درک بهتر اعداد و فرمولهای بالا، یک مثال عددی را بررسی میکنیم. فرض کنید میخواهیم یک رزوهٔ داخلی M10 با گام 1.5 میلیمتر در یک قطعه فولاد آلیاژی ایجاد کنیم. ابزار رزوهزن کاربایدی به قطر 6 میلیمتر در اختیار داریم. طبق توصیهٔ سازنده، سرعت برشی (Surface Speed) هدف حدود 120 متر/دقیقه و پیشروی براده به ازای هر دندانه f<sub>z</sub> برابر 0.03 میلیمتر انتخاب شده است. ابزار ما سه لبهٔ برشی دارد. پارامترهای برشی را محاسبه و تنظیم میکنیم:
محاسبه سرعت اسپیندل n:
طبق فرمول: n = (1000 × سرعت برشی) ÷ (π × قطر ابزار)
این یعنی اسپیندل دستگاه باید حدود 6360 دور بر دقیقه بچرخد.
محاسبه پیشروی خطی v_f:
v_f = f_z × تعداد لبهها × n = 0.03 mm × 3 × 6360 RPM ≈ 572 mm/min
که میتوان آن را به 570 میلیمتر/دقیقه گرد کرد. این مقدار سرعت خطی حرکت ابزار در امتداد مسیر رزوه (روی خط مارپیچ) است.
پیشروی محوری در هر دور (گام رزوه): باید برابر 1.5 میلیمتر تنظیم شود که همان گام رزوه M10×1.5 است. این یعنی در برنامهنویسی CNC، حرکت همزمان محور Z در طی یک دور کامل مسیر دایرهای برابر 1.5 mm باشد.
پاسهای ماشینکاری: پاس اول را به صورت خشنتراشی انجام میدهیم. در این پاس میتوانیم ابزار را طوری برنامهریزی کنیم که رزوه را مثلاً تا ۹۵٪ اندازه نهایی باز کند. سپس پاس دوم را به عنوان پاس پرداخت انجام میدهیم؛ در این پاس با جبران شعاعی اندک (برای برداشتن باقیماندهٔ چند صدم میلیمتر مواد) ابزار رزوه را به اندازهٔ نهایی میرساند. اگر نیاز به دقت بالاتر بود، یک پاس فنری اضافه میکنیم که بدون تغییر شعاع یا عمق، مسیر را یک بار دیگر طی میکند و رزوه را کاملاً تمیز مینماید.
توجه: اعداد محاسبهشده در بالا صرفاً نمونهٔ راهنما هستند. همواره باید برای تنظیمات به دیتاشیت ابزار خاص مراجعه کرد و سپس با انجام یک تست کوتاه (مثلاً رزوهزنی در یک قطعه قراضه یا قسمتی غیرحساس)، از مناسب بودن سرعت و پیشروی اطمینان یافت. شرایط واقعی (از قبیل صلبیت ماشین، نوع کولانت، سختی دقیق مادهکار و غیره) ممکن است نیاز به تنظیماتی متفاوت با محاسبات تئوری داشته باشد.
مقایسه رزوهزنی با فرز (تردمیل) در برابر قلاویزکاری ماشینی
یکی از بهترین راهها برای درک مزایا و محدودیتهای هر روش، مقایسهٔ رو در روی آنها است. جدول زیر یک مقایسهٔ کاربردی بین رزوهزنی با فرز (استفاده از فرز انگشتی رزوهزن کارباید) و قلاویزکاری ماشینی سنتی را نشان میدهد:
معیار
رزوهزنی با فرز (تردمیل کارباید)
قلاویزکاری ماشینی (قلاویز)
نیروی گشتاور فرآیند
بسیار کمتر – ایدهآل برای دیواره نازک و ستاپهای کمصلبیت؛ فشار کمتر روی قطعه و ماشین
بیشتر – میتواند تنش زیادی ایجاد کند؛ وابسته به قطر پیشسوراخ دقیق و روانکاری کافی
ریسک شکست ابزار
بسیار پایین – حتی در صورت قطع ناگهانی، ابزار به راحتی خارج میشود و خسارت به قطعه نمیزند
بالاتر – شکست قلاویز در سوراخ میتواند قطعه را غیرقابل استفاده کند و خارجکردن آن دشوار است
انعطاف در قطر رزوه
بسیار بالا – یک ابزار تکلبه برای چندین قطر (در یک گام ثابت) قابل استفاده است
تقریباً صفر – برای هر قطر رزوه نیاز به قلاویز همان اندازه است؛ ابزارها اختصاصی هر سایز هستند
کیفیت سطح رزوه
عالی – با تنظیم پاس پرداخت و پاس فنری میتوان سطحی صیقلی و پروفیل دقیق بهدست آورد
خوب تا عالی – وابسته به کیفیت قلاویز، روانکار و تنظیمات؛ معمولاً سطح مناسبی ایجاد میشود
سرعت سیکل کاری
عموماً کندتر – مخصوصاً در رزوههای کوچک که نیاز به چندین دور مارپیچ دارد
عموماً سریعتر – در تولید انبوه کارآمدتر است (یک حرکت رفت و برگشت برای هر سوراخ)
امکان رزوهزنی خارجی
بله – با برنامهریزی مسیر مناسب (رزوه زدن روی شفت یا قطعات استوانهای بیرونی) امکانپذیر است
خیر – قلاویز عمدتاً برای رزوه داخلی طراحی شده؛ برای رزوه خارجی باید از حدیده یا روشهای دیگر استفاده شود
هزینهٔ ابزار
نسبتاً بالا – ابزارهای چندلبه یا اینسرتی قیمت بالایی دارند؛ البته ابزار تکلبه منعطفتر است و هزینهٔ کلی را کاهش میدهد
نسبتاً پایین – قلاویزهای استاندارد HSS در سایزهای روتین ارزان و در دسترساند؛ اما در سایزهای بزرگ یا خاص هزینه میتواند زیاد باشد
نیازمندیهای ماشین
ماشین CNC با قابلیت اینترپولیشن مارپیچ (حرکت همزمان محورها)؛ برنامهنویسی دقیق G-Code یا استفاده از CAM برای مسیر رزوه
در سادهترین حالت با دریلپرسی یا ماشین تراش هم قابل انجام است؛ البته در ماشین CNC هم سیکلهای قلاویز (G84/G74 در کنترلرها) کار را ساده میکنند
همانطور که ملاحظه میشود، تردمیل کارباید از نظر ایمنی فرآیند و انعطافپذیری کاملاً برتر است؛ در حالی که قلاویزکاری از نظر سرعت در تولید انبوه و هزینهٔ اولیه ابزار برای سایزهای کوچک مزیت دارد. انتخاب بین این دو روش باید با توجه به نوع قطعه، تیراژ تولید، امکانات ماشینکاری و حساسیت پروژه انجام شود.
جدول قطر پیشسوراخ استاندارد برای رزوههای متریک (گام درشت)
در جدول زیر اندازهٔ قطر داخلی (سوراخ پایه) استاندارد برای چند رزوهٔ متریک رایج آمده است. این قطرها همانهایی هستند که در رزوهزنی با فرز نیز باید به عنوان سوراخ اولیه ایجاد شوند:
رزوه متریک (قطر × گام)
گام (میلیمتر)
قطر پیشسوراخ یا قطر داخلی رزوه (میلیمتر)
توضیحات اضافی
M3 (قطر ۳ میلیمتر)
0.50
2.50
قاعده کلی: قطر رزوه - گام
M4
0.70
3.30
مقدار استاندارد صنعتی
M5
0.80
4.20
–
M6
1.00
5.00
اندازه رایج و عمومی
M8
1.25
6.80
پرکاربرد در صنعت
M10
1.50
8.50
نیاز به کنترل گشتاور
M12
1.75
10.20
درگیری رزوه ~70%
توضیح: مقادیر بالا برای رزوههای با گام استاندارد (درشت) هستند. برای رزوههای گامریز، قطر پیشسوراخ بزرگتری نیاز است. مثلاً برای M10×1.0 (گام ریز 1 میلیمتر) قطر سوراخ حدود 9.0 میلیمتر توصیه میشود. به طور کلی جداول استاندارد رزوه را مرجع قرار دهید. در رزوهزنی با فرز نیز همین اعداد مبنای انتخاب قطر متهٔ اولیه (یا عملیات بورینگ اولیه) هستند تا درصد درگیری رزوه در محدودهٔ مطلوب حاصل شود.
نکات ستاپ حرفهای در رزوهزنی با فرز (تجربیات کارگاهی)
برای دستیابی به بهترین نتیجه در رزوهتراشی به کمک فرز انگشتی کارباید، رعایت نکات ظریف در مرحلهٔ ستاپ و اجرای کار ضروری است:
دقت در هممحوری و لنگی ابزار: حتماً از کولت یا ابزارگیر دقیق و مرغوب استفاده کنید و مطمئن شوید میزان لنگی (Runout) ابزار حداقل ممکن است (مثلاً کمتر از 0.01 میلیمتر). هر میزان انحراف یا تاب داشتن ابزار میتواند پروفیل رزوه را خراب کرده و کیفیت سطح را کاهش دهد. یک ابزار رزوهزن کوچک با لنگی زیاد حتی ممکن است بشکند یا رزوههای دوتایی ایجاد کند.
روش ورود و خروج مناسب: همانطور که گفته شد، ورود نرم به داخل کار (به صورت رمپ یا مارپیچ) و خروج تدریجی بسیار مهم است. از هرگونه توقف یا تغییر جهت ناگهانی روی مسیر رزوه اجتناب کنید. برنامه باید به صورت پیوسته و یکنواخت ابزار را وارد و خارج کند تا روی رزوه خط یا نشان اضافه نیفتد.
استفاده از پاس فنری: در بسیاری موارد، یک پاس فنری بسیار سبک (بدون پیشروی شعاعی اضافه) پس از پاس نهایی، میتواند موجب صیقلی شدن خط پروفیل و یکنواختی رزوهها شود. این پاسِ بدون بار، اثر هرگونه فنریت یا ارتجاع ابزار در پاسهای قبلی را از بین میبرد.
روانکاری و خنککاری مناسب: برای مواد مختلف از روانکارهای مناسب استفاده کنید. مثلاً در فولادهای زنگنزن یا آلیاژهای نیکل از روغنهای برشی با خاصیت فشارپذیری بالا (Extreme Pressure) بهره ببرید؛ در آلومینیوم از روغنهای برش سبک یا حتی روانکاری با حداقل مقدار (MQL) استفاده شود تا از چسبیدن براده به ابزار جلوگیری گردد. خنککاری در رزوهزنی با فرز هم به افزایش عمر ابزار و هم به بهبود سطح رزوه کمک میکند.
کنترل حرارت و سایش ابزار: دمای ابزار را در حین عملیات تحت نظر داشته باشید. افزایش بیش از حد دما باعث سایش زودرس و گرد شدن لبههای برشی میشود. انتخاب سرعت برشی مناسب، استفاده از پوشش صحیح و روانکاری کافی، همگی به مدیریت دمای برش کمک میکنند. هر از چندی لبههای ابزار را زیر ذرهبین چک کنید؛ کوچکترین ترک یا لبپریدگی میتواند کیفیت رزوه را تحت تأثیر قرار دهد و باید قبل از ادامه کار ابزار تعویض گردد.
جهت تخلیهٔ براده: در تنظیمات برنامه توجه کنید که جهت دوران و مسیر ابزار به گونهای باشد که برادهٔ ایجادشده به سمت بیرون رزوه حرکت کند و از شیار رزوه خارج شود، نه اینکه به داخل رزوه فشرده گردد. معمولاً با انتخاب جهت چرخش صحیح (برش موافق) برادهها تمایل دارند به بیرون پرتاب شوند. همچنین هوای فشرده یا پاشش روغن میتواند به خروج براده از داخل سوراخ کمک کند تا داخل رزوه انباشته نشود و روی سطح رزوه خط نیندازد.
عیبیابی سریع در رزوهزنی با فرز (علائم و رفع مشکلات)
در فرآیند رزوهتراشی به کمک فرز رزوهزن، گاهی ممکن است با مشکلاتی در کیفیت رزوه یا عملکرد ابزار مواجه شوید. جدول زیر برخی نشانههای رایج، علل محتمل و راهحلهای پیشنهادی را فهرست کرده است:
نشانه یا عیب در رزوه
علتهای محتمل
راهحلهای پیشنهادی
وجود خط مارپیچی دوتایی یا پله در پروفیل رزوه
ورود یا خروج نادرست ابزار به مسیر رزوه؛ مکث یا توقف اسپیندل روی مسیر؛ لنگی داشتن ابزارگیر یا خودِ ابزار
بهبود مسیر ورود/خروج با قوس نرم و بدون توقف؛ بررسی و اصلاح لنگی ابزارگیر؛ اضافه کردن یک پاس فنری برای پاک کردن هرگونه پله
سایش زودرس لبهٔ برشی ابزار و کاهش عمر آن
سرعت برشی بسیار زیاد یا نامناسب برای جنس قطعه؛ روانکاری ناکافی؛ استفاده از ابزار بدون پوشش یا با پوشش نامناسب برای آن ماده
کاهش سرعت برشی به محدودهٔ توصیهشده برای آن ماده؛ افزایش دبی یا کیفیت روانکار؛ انتخاب ابزار با پوشش مقاومتر (مثلاً پوشش TiAlN برای فولاد سخت یا پوشش DLC برای آلومینیوم)
پر شدن شیارهای ابزار با براده (عدم تخلیهٔ مناسب)
نرخ پیشروی خیلی زیاد که برادههای حجیم تولید میکند؛ قطر ابزار بیش از حد بزرگ نسبت به سوراخ (فضای کم برای خروج براده)؛ جهت چرخش و مسیر ابزار بهگونهای است که براده به دام میافتد
کاهش نرخ پیشروی در حد معقول؛ انتخاب ابزار با قطر کمی کوچکتر تا فضای براده بهبود یابد؛ تنظیم جهت دوران و حرکت ابزار برای خروج آزادانهٔ برادهها (در صورت امکان استفاده از کولانت پرفشار یا هوای فشرده در حین برادهبرداری)
گام رزوه بهدستآمده اشتباه است (رزوه سفت یا لق میشود)
عدم تطابق دقیق پیشروی محوری با گام رزوه؛ خطای برنامهنویسی G-Code یا تنظیمات CAM؛ جبران اشتباه ابزار در کنترل CNC
بررسی و تصحیح پارامتر گام در برنامه (مثلاً تنظیم دقیق حرکت محور Z به میزان صحیح در هر دور)؛ اطمینان از استفاده از پستپروسسور صحیح برای عملیات رزوهزنی؛ کالیبره کردن مجدد جبران شعاع ابزار (Tool Comp) در کنترل
قطعهٔ دیوارهنازک تاب برداشته یا تغییر فرم داده است
نیروی برش و گشتاور هنوز زیاد بوده (مثلاً عمق برش یا پیشروی خشن بالا تنظیم شده)؛ عدم استفاده از فیکسچر مناسب برای مهار قطعه
کاهش عمق برش در هر پاس و افزایش تعداد پاسها؛ کاهش سرعت پیشروی برای وارد کردن تنش کمتر در هر دور؛ استفاده از پشتیبان یا ساپورت برای دیوارههای نازک در هنگام ماشینکاری (مثلاً پُر کردن موقت حفره با پلیمر یا روغنگیر مخصوص)؛ استفاده از گیرهها و ابزار نگهدارنده مناسب برای جلوگیری از ارتعاش قطعه
با استفاده از جدول بالا، میتوانید مشکلات متداول را سریعتر شناسایی و رفع کنید. به یاد داشته باشید تجربه و آزمون و خطا نیز در کنار این راهنماها بسیار ارزشمند است؛ هر ماشین و هر پروژه ممکن است رفتار خاص خود را داشته باشد.
کاربردهای رایج و صنایع هدف فرزهای رزوهزن کارباید
فرز انگشتی رزوهزن کارباید به عنوان یک ابزار دقیق و قابلاطمینان، در صنایع گوناگونی به کار گرفته میشود. برخی از مهمترین کاربردها و صنایعی که از این فناوری بهره میبرند عبارتاند از:
صنایع هوافضا: تولید قطعات دقیق با آلیاژهای سخت (مانند قطعات موتور جت، بدنههای ماهواره و ...)، که رزوههای باکیفیت و قابلاعتماد برای مونتاژ نیاز دارند. در این صنعت ریسک شکست ابزار باید حداقل باشد و رزوهزنی با فرز گزینهای ایدهآل است.
صنایع قالبسازی و ابزارسازی: ساخت قالبهای فلزی تزریق پلاستیک یا دایکست که اغلب نیاز به رزوههای متعدد با دقت بالا دارند. همچنین تولید اینزرتهای رزوهدار قابل تعویض در قالبها با این روش به راحتی انجام میشود.
تجهیزات پزشکی و ایمپلنتها: در ساخت ابزارها و قطعات پزشکی (مانند اجزای پروتزهای ارتوپدی، ایمپلنتهای دندانی و ...) که مواد سخت مانند تیتانیوم به کار میرود، رزوههای دقیق و تمیز بسیار مهماند. رزوهزنی با فرز کیفیت سطح عالی و اطمینان از عدم باقیماندن پلیسه را فراهم میکند.
خودروسازی پیشرفته: در قطعاتی مانند بلوک سیلندر موتورهای مسابقهای یا اجزای سیستم تعلیق که معمولاً از آلیاژهای مستحکم ساخته میشوند، بهبود کیفیت رزوه و کاهش احتمال خراب شدن قطعه به دلیل شکست ابزار اهمیت دارد. همچنین رزوههای غیرمعمول (مثلاً رزوه سنسورها یا اتصالات خاص) را میتوان با یک ابزار تردمیل ایجاد کرد.
صنایع انرژی و نفت و گاز: قطعات عظیم و گرانقیمت تجهیزات نفت، گاز و نیروگاهی (توربینها، پمپهای فشار قوی، شیرآلات خاص) غالباً از آلیاژهای سخت یا سوپرآلیاژها ساخته میشوند. استفاده از فرز رزوهزن کارباید در این قطعات باعث میشود رزوهزنی قابلاعتمادتر بوده و خطر شکستن قلاویز و زمینگیر شدن پروژه کاهش یابد.
صنعت الکترونیک و مخابرات: در ساخت محفظههای آلومینیومی یا آلیاژی دستگاههای الکترونیکی که دیوارههای نازکی دارند (مانند بدنهٔ لپتاپهای صنعتی، رادیوهای مخابراتی، حسگرها)، رزوهزنی کمتنش با فرز بهترین راه برای جلوگیری از تغییر شکل قطعه است.
هر کاربرد دیگری که کیفیت رزوه یا ایمنی فرآیند بحرانی باشد: به طور خلاصه، هر جا که رزوه باید با بهترین کیفیت سطح و حداقل تنش ایجاد شود یا خطر شکست ابزار قابلتحمل نیست، فرز انگشتی رزوهزن کارباید یک انتخاب مهندسی عالی خواهد بود.
قیمت فرز رزوهزن کارباید و عوامل موثر بر آن
قیمت ابزارهای فرز رزوهزن کارباید ممکن است نسبت به قلاویزهای معمولی بالاتر باشد، اما با در نظر گرفتن افزایش بهرهوری و کاهش ریسک خرابی قطعات، اغلب یک سرمایهگذاری منطقی برای کارگاههای حرفهای است. عوامل مختلفی بر قیمت این ابزار موثرند که آگاهی از آنها به شما کمک میکند انتخابی متناسب با بودجه و نیازتان داشته باشید. در جدول زیر مهمترین پارامترهای تاثیرگذار بر قیمت فرزهای رزوهزن کارباید و نحوهٔ اثرگذاری هر عامل را مشاهده میکنید:
عامل موثر بر قیمت
تأثیر و توضیحات
قطر و اندازه ابزار
ابزارهای با قطر بزرگتر و طول بلندتر عموماً پرهزینهتر هستند، زیرا مواد کاربیدی بیشتری مصرف شده و ساخت آنها دشوارتر است. همچنین رزوهزنهای بزرگتر معمولاً تیراژ تولید کمتری دارند که قیمتشان را بالا میبرد.
نوع ابزار (تکلبه یا چندلبه)
فرزهای رزوهزن چندلبه/تمامپروفیل به دلیل پیچیدگی طراحی و سرعت بالاتر، قیمت بالاتری نسبت به نوع تکلبه دارند. ابزارهای اینسرتی نیز شامل هزینهٔ اولیهٔ هولدر و سپس اینسرتها هستند؛ هرچند در درازمدت برای سایزهای بزرگ میتوانند بهصرفهتر باشند.
جنس و گرید کاربید
کیفیت پودر کاربید تنگستن و درصد کبالت چسب در ابزار میتواند قیمت را تغییر دهد. گریدهای میکدانه (Ultra-fine grain) که سختی و مقاومت سایش بالاتر دارند یا گریدهای تخصصی مقاوم به شوک حرارتی ممکن است گرانتر باشند.
پوشش سطحی ابزار
وجود پوششهایی مانند TiAlN, AlCrN, DLC روی ابزار هزینهٔ ساخت را افزایش میدهد (به دلیل فرآیند پوششدهی PVD/CVD)، اما در عوض عمر ابزار را بیشتر میکند. ابزار بدون پوشش معمولاً ارزانتر است ولی در مواد سخت زودتر مستهلک میشود.
برند و کشور سازنده
محصولات برندهای معتبر اروپایی، ژاپنی یا آمریکایی (مانند Sandvik, OSG, Kennametal و...) اغلب قیمت بالاتری نسبت به برندهای چینی یا داخلی دارند. این تفاوت قیمت به علت کیفیت ساخت بالاتر، تکنولوژی پیشرفتهتر و البته اعتبار برند است. با این حال، برندهای باکیفیت تضمین میکنند که ابزار مشخصات اعلامشده را دقیقاً ارائه دهد و طول عمر بیشتری داشته باشد.
نوع رزوه و کاربرد خاص
اگر فرز رزوهزن برای پروفیلهای خاص (مثل رزوههای غیرمتریک، رزوههای لوله NPT/NPTF، رزوههای اینچی UN) یا کاربردهای خاص (مثلاً رزوهزنی بسیار عمیق) طراحی شده باشد، به دلیل سفارشی بودن، میتواند گرانتر از ابزارهای استاندارد متریک مشابه باشد.
تعداد خرید یا شرایط بازار
خرید عمده یا سِت کامل ابزارها ممکن است با تخفیف همراه شود. همچنین قیمت کاربید تنگستن در بازار جهانی (وابسته به قیمت مواد خام مثل تنگستن و کبالت) روی قیمت نهایی ابزار اثرگذار است. در زمانهایی که قیمت مواد خام بالا میرود یا نرخ ارز تغییر میکند، قیمت ابزار کاربیدی نیز افزایش خواهد یافت.
نکته: هنگام بررسی قیمت، صرفاً عدد اولیه را در نظر نگیرید؛ ارزش افزودهٔ ابزار باکیفیت در عملکرد بهتر، عمر طولانیتر و جلوگیری از خسارات احتمالی (مانند خراب شدن قطعه کار) بسیار مهم است. ممکن است یک فرز رزوهزن ارزانتر در کوتاهمدت صرفهجویانه به نظر برسد، اما اگر زود کند شود یا بشکند، هزینههای جانبی بیشتری ایجاد میکند.
چرا فرز رزوهزن کارباید را از «شاپ میل» بخریم؟
در فروشگاه تخصصی ابزارماشینکاری و کارگاهیشاپمیل میتوانید انواع فرزهای رزوهزن کارباید را با اطمینان از اصالت و کیفیت تهیه کنید. دلایلی که شاپمیل را به گزینهٔ برتر شما تبدیل میکند عبارتاند از:
قیمت رقابتی و شفاف: ما محصولات را با قیمتگذاری منصفانه و رقابتی ارائه میکنیم. لیست قیمتها بهروز است و میتوانید قبل از خرید مقایسه کنید. ضمن اینکه با حذف واسطهها، ابزارهای کاربایدی را با هزینهٔ مناسب به دست شما میرسانیم.
موجودی کامل و متنوع: چه به دنبال یک فرز رزوهزن تکلبه برای رزوههای ریز باشید، چه یک ابزار چندلبهٔ بزرگ برای رزوههای با قطر بالا، در شاپمیل احتمالاً آن را از موجودی خواهیم داشت. طیف گستردهای از گامها (متریک و اینچی)، قطرها و انواع (تکلبه، چندلبه، اینسرتی) در فروشگاه ما فراهم است. موجودی انبار به صورت لحظهای در سایت قابل مشاهده است.
مشاورهٔ فنی رایگان: تیم فنی ما آمادهٔ راهنمایی شما در انتخاب ابزار مناسب است. اگر در انتخاب بین چند گزینه تردید دارید یا مطمئن نیستید کدام قطر و پوشش برای جنس قطعهکار شما بهتر است، میتوانید با کارشناسان ما مشورت کنید. بر اساس اطلاعات قطعه (جنس، عمق رزوه، نوع ماشین و ...)، بهترین گزینهٔ ابزار و حتی پیشنهاد اولیهٔ پارامترهای برش به شما ارائه خواهد شد.
ارسال سریع و خدمات پس از فروش: سفارشهای شما در کوتاهترین زمان پردازش و ارسال میشوند تا وقفهای در کارگاه شما ایجاد نشود. همچنین تمامی ابزارها دارای گارانتی اصالت بوده و در صورت هرگونه ایراد فنی، امکان پیگیری و تعویض وجود دارد. هدف ما همکاری درازمدت با مشتریان از طریق جلب رضایت کامل شماست.
با انتخاب شاپمیل، ابزار مناسب کار خود را با اطمینان و آرامش تهیه میکنید و از پشتیبانی فنی برخوردار میشوید؛ بنابراین ریسک خواب خط تولید و خرابی قطعه به حداقل میرسد.
جمعبندی
فرز انگشتی رزوهزن کارباید ابزاری مدرن و پیشرفته است که هرجا ایمنی فرآیند، کیفیت رزوه و انعطاف در اندازه و پروفیل رزوه اهمیت داشته باشد، یک گزینهٔ برتر مهندسی محسوب میشود. با بهرهگیری صحیح از این ابزار – شامل انتخاب نوع مناسب (تکلبه/چندلبه/اینسرتی)، بهکارگیری پوشش سازگار با جنس قطعهکار، تنظیم قطر ابزار متناسب با قطر سوراخ پایه رزوه و برنامهریزی دقیق سرعت، پیشروی و مسیر مارپیچ – میتوان رزوههایی یکنواخت، باکیفیت و قابلاطمینان ایجاد کرد؛ آن هم بدون استرس همیشگیِ گیر کردن یا شکستن قلاویز در داخل سوراخ کور.
در پایان تأکید میکنیم اگر همچنان بین روشهای مختلف مردد هستید یا در مورد شروع کار با فرز رزوهزن سؤالی دارید، تیم فنی شاپمیل تولز در کنار شماست. ما میتوانیم با توجه به مشخصات قطعه، جنس ماده و ماشینآلات شما، بهترین ستاپ و پارامترهای اولیه را پیشنهاد دهیم تا بهرهوری شما بالا رود و هزینههای ناشی از آزمون و خطا یا توقف خط تولید به حداقل برسد. با تکیه بر دانش فنی و تجهیزات روزآمد، رزوهزنی را از یک مرحلهٔ پرریسک به بخشی مطمئن و کنترلشده از فرآیند تولید خود تبدیل کنید. موفق باشید!
تمامی حقوق مادی و معنوی این سایت برای فروشگاه اینترنتی شاپ میل محفوظ است.