 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
انگشتی فرم کارباید (Form Endmills)
فرز انگشتی فرم کارباید چیست؟
فرز انگشتی فرم کارباید زمانی انتخاب درست است که به پروفیل دقیق، شکست لبه تمیز و سطحی یکنواخت نیاز دارید. زیرلایهٔ ابزار از سِمنتید کارباید (کاربید تنگستن با چسب کبالت) ساخته میشود و همراه با شیارهای بهینهٔ تخلیهٔ براده، برادهبرداری پایدار را روی فولاد، چدن و آلومینیوم ممکن میکند. برای بهترین عملکرد، این پارامترها را متناسب با مادهکار تنظیم کنید: زاویهٔ هلیکس، زاویهٔ ریک، زاویهٔ آزاد (رِلیف)، رادیوس گوشه، تعداد فلوت و نوع پوشش؛ و در عین حال اورهنگ را کم و راناوت هولدر را کنترل کنید.

اگر ابتدا میخواهید با اصول و دستهبندیها آشنا شوید به صفحه «ابزار انگشتی» سر بزنید.
گرید و متریال کارباید در فرز فرم
کاربایدهای امروزی عمدتاً آلیاژ WC-Co با اندازه دانه متفاوت هستند. هرچه دانه ریزتر، لبه تیزتر و مقاومت سایشی بالاتر؛ در عوض تافنس ممکن است کاهش یابد. انتخاب گرید باید بین سختی گرم، مقاومت به سایش و تافنس توازن ایجاد کند.
زیرمیکرون/Ultrafine vs Micrograin
- Ultrafine/Submicron (<~1µm): لبه بسیار تیز، دوام لبه عالی در فولادهای آلیاژی تا ~55 HRC، مناسب پرداخت سبک و فرمهای حساس.
- Micrograin (1–2µm): تافنس بهتر برای باربرداری متوسط، کار روی فولادهای نرمتر و چدنها.
- گریدهای مخصوص آلومینیوم: بُرش تیز با پولیش کانال براده برای کاهش جوشخوردگی تراشه.
دستهبندی ISO برای فرز انگشتی
- P (فولادها): نیاز به سختی گرم + مقاومت سایشی؛ اغلب Ultrafine با TiAlN/TiSiN.
- K (چدن): تخلیه تراشه مهمتر؛ هلیکس پایینتر + پوششهای پایدار حرارتی.
- M/S (استیل زنگنزن/سوپرآلیاژ): گریدهای با سختی گرم بالا + پوششهای پیشرفته (TiSiN).
- N (آلومینیوم/غیرآهنی): لبه پولیش + DLC/CrN یا بدون پوشش پولیش.
جدول راهنمای سریع گرید × متریال × پوشش
| گرید کارباید | ساختار دانه | مادهکار هدف | رفتار/مزیت کلیدی | پوشش پیشنهادی |
|---|---|---|---|---|
| Ultrafine/Submicron | بسیار ریزدانه | فولاد آلیاژی تا ~50–55 HRC | لبه تیز + مقاومت سایشی بالا | TiAlN / AlTiN / TiSiN |
| Micrograin Tough | ریزدانه و تاف | فولاد نرمتر، چدن خاکستری | جذب شوک بهتر، پایدار در خشنتراشی | TiAlN / AlCrN |
| Alu-Optimized | ریزدانه + پولیش | آلومینیوم/مس/برنج | ضد جوشخوردگی تراشه | DLC / CrN / بدون پوشش پولیش |
| High-Hot-Hardness | ریزدانه ویژه | استیل زنگنزن/سوپرآلیاژ | پایداری حرارتی و ضد اکسید | TiSiN / AlTiN چندلایه |
نکته: انتخاب نهایی به استراتژی ماشینکاری، صلبیت ستاپ و کولانت نیز وابسته است.
هندسه ابزار و تلرانسهای فرز انگشتی
هندسه فرز فرم تعیین میکند نیروهای محوری/شعاعی چگونه توزیع شوند و چه کیفیت سطحی بدست آید.
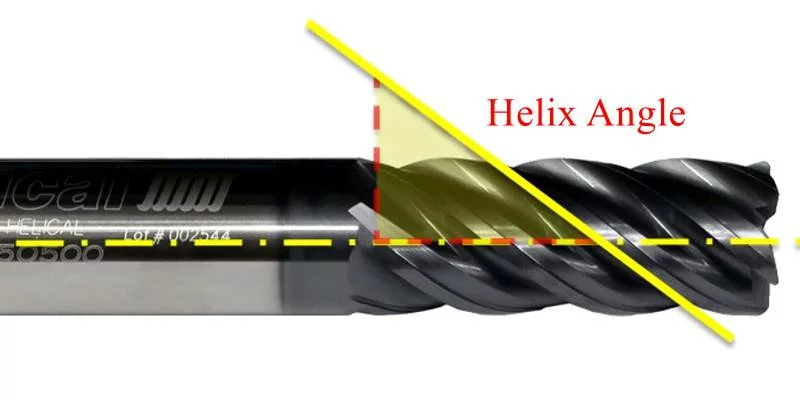
زاویه هلیکس (Helix Angle)
-
≈ 45° (بالا): مؤلفه محوری بیشتر، برادهبرداری نرمتر، کیفیت سطح بهتر روی فولادهای چقرمه و دیوارههای نازک، کاهش چَتِر.
-
≈ 30° (پایین): مؤلفه شعاعی بیشتر، تخلیه براده خوب در چدن/مواد شکننده، مناسب پایداری لبه در بارهای ضربهای.
زاویه ریک (Angle Rake) و زاویه آزاد (Clearance Angle)
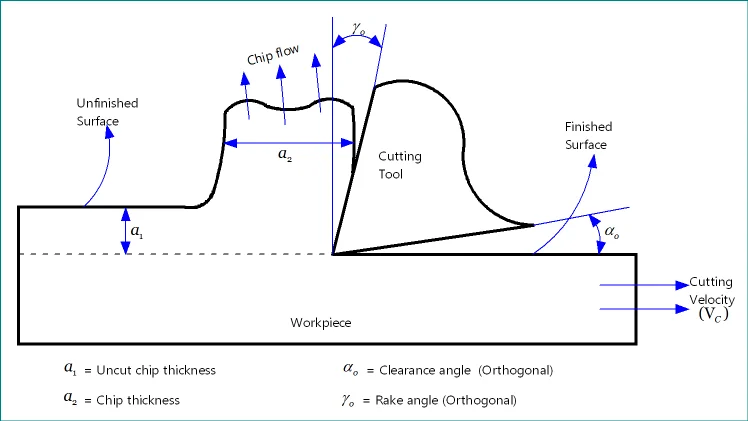
- ریک مثبت: برش سبکتر، نیرو کمتر، اما لبه حساستر.
- ریک خنثی/کمی منفی: لبه پایدارتر برای آلیاژهای سختتر.
- زاویه آزاد کافی: جلوگیری از مالش و حرارت؛ برای پرداخت سطح حیاتی است.
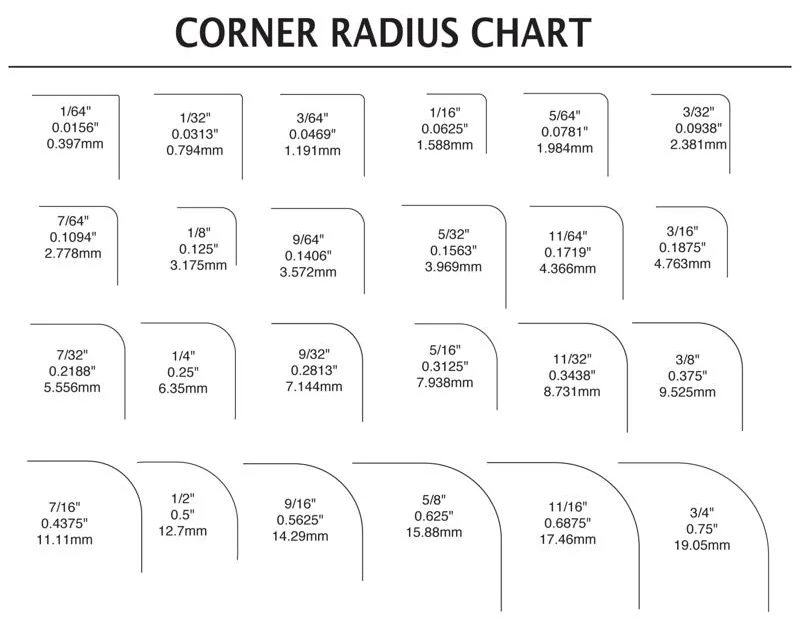
رادیوس گوشه (Corner Radius)
-
تنش لبه را پخش میکند ← عمر ابزار بیشتر و لبه مقاومتر؛ در مقابل، حداقل فیچر قابلبرش بزرگتر میشود.
تلرانسها
-
تلرانس شفت: معمولاً h6 برای گیرایی دقیق در کولت/هولدر.
-
تلرانس قطر برشی (Cutting Diameter Tolerance):
در بیشتر فرزهای فرمِ ظریف، ابزار را کمی کوچکتر از قطر اسمی میسازند تا هرگز بزرگتر برش نزند. یعنی +0 / −(10 تا 20 میکرون).مثال: اگر قطر اسمی ابزار 10.00 mm باشد، قطر واقعی مجاز بین 9.980 تا 10.000 mm است (هیچ مقدار بالاتر از 10.00 مجاز نیست).
-
تلرانس طولی کل/طول برش: بسته به کاربری، بررسی با کولیس/پینگیج توصیه میشود.
پوششهای متداول و معیار انتخاب
پوشش مناسب اصطکاک، اکسیداسیون و انتقال حرارت را مدیریت میکند.
TiAlN / AlTiN / TiSiN (فولادها و دمای بالا)
- مزایا: سختی گرم بالا، مقاومت اکسیداسیون.
- کاربرد: فولادهای آلیاژی، قالبسازی، شرایط خشک یا کولانت حداقلی.
DLC / CrN / بدون پوشش پولیش (آلومینیوم و غیرآهنی)
- مزایا: اصطکاک بسیار کم، ضد چسبندگی تراشه.
- کاربرد: سریهای آلومینیوم 6xxx/7xxx، مس و برنج؛ همراه لبه پولیش.
AlCrN/مولتیلایرهای پیشرفته (چدن/استیل زنگنزن/سوپرآلیاژ)
- مزایا: پایداری حرارتی، مقاومت در برابر لغزش براده داغ.
- کاربرد: قطعات دما-بالا و مواد با هدایت حرارتی پایین.
انتخاب ابزار بر اساس عملیات و مادهکار
یک مسیر ۷ مرحلهای برای انتخاب سریع و درست:
- مادهکار (ISO: P/K/M/S/N)
- صلبیت ستاپ (اورهنگ، فیکسچر، هولدر)
- قطر و طول برش مؤثر (LOC) با حداقل اورهنگ ممکن
- تعداد فلوت (آلومینیوم: 2-3، فولاد: 3-4، پرداخت: فلوت بیشتر)
- زاویه هلیکس (°30 یا °45 بر حسب ماده/کیفیت سطح)
- پوشش (TiAlN/TiSiN برای فولاد؛ DLC/CrN برای آلومینیوم)
- پارامترها: سرعت برشی و پیشروی
فرمولهای پایه و بازههای راهنما
-
محاسبه دور اسپیندل (n) بر حسب rpm:
فرمول کلی:
n = (1000 × vc) ÷ (π × D)-
vc = سرعت برشی (متر بر دقیقه، m/min)
-
D = قطر ابزار (میلیمتر، mm)
-
عدد 1000 فقط برای تبدیل «متر» به «میلیمتر» است تا واحدها با هم سازگار شوند.
-
π ≈ 3.1416
برای محاسبه ذهنی میتوانید از ثابت تقریبی استفاده کنید:
n ≈ (318 × vc) ÷ D (چون 1000/π ≈ 318)نمونه 1
vc = 120 m/min ، D = 10 mm
π × D = 3.1416 × 10 = 31.416
1000 × vc = 1000 × 120 = 120,000
پس: n = 120,000 ÷ 31.416 ≈ 3,820 rpmنمونه 2
vc = 300 m/min ، D = 6 mm
π × D = 3.1416 × 6 = 18.8496
1000 × vc = 300,000
پس: n = 300,000 ÷ 18.8496 ≈ 15,915 rpmنکتههای سریع:
-
اگر قطر نصف شود، دور لازم تقریباً دو برابر میشود (vc ثابت).
-
این مقادیر نقطهی شروعاند؛ بر اساس صدا، شکلتراشه و کیفیت سطح کمی بالا/پایین کنید.
-
-
پیشروی محوری (vf) بر حسب mm/min :
پیشروی محوریِ ابزار در هر دقیقه، برابر است با حاصلضربِ این سه مقدار:-
n: دور اسپیندل بر حسب rpm (دور در دقیقه)
-
z: تعداد لبههای برنده (فلوتها)
-
fz: پیشروی هر دندانه بر حسب mm/tooth (چیپلود)
یعنی: پیشرویِ دقیقهای = دور × تعداد لبه × چیپلود هر لبه.
(از نگاه دیگر: پیشروی هر دور = z × fz و سپس vf = n × (z × fz).)نمونه 1 (فولاد آلیاژی، محافظهکار):
n = 3820 rpm ، z = 4 ، fz = 0.02 mm/tooth
→ پیشروی محوری: 3820 × 4 × 0.02 = 305.6 mm/minنمونه 2 (آلومینیوم، تهاجمیتر):
n = 15,915 rpm ، z = 3 ، fz = 0.025 mm/tooth
→ پیشروی محوری: 15,915 × 3 × 0.025 = 1,193.6 mm/min (≈ 1,194 mm/min)نکتههای سریع:
-
اگر z را دو برابر کنید و fz ثابت بماند، vf هم دو برابر میشود.
-
افزایش fz یعنی تراشه ضخیمتر؛ از بازههای پیشنهادی مادهکار شروع کنید و بر اساس صدای برش/تراشه/کیفیت سطح تنظیم کنید.
-
در قطرهای خیلی کوچک، حتماً حداقل چیپلود مؤثر را حفظ کنید (برای جلوگیری از سایش مالشی و لبپریدگی).
-
بازههای نمونه (راهنمای اولیه – بسته به گرید/پوشش/صلبیت تغییر میکند):
| مادهکار | (m/min) | (mm/tooth) | یادداشت |
|---|---|---|---|
| آلومینیوم 6061 | 200–600 | 0.02–0.08 | لبه پولیش + کولانت/هوای فشرده |
| فولاد آلیاژی 42CrMo4 | 60–120 | 0.01–0.04 | TiAlN/TiSiN، اورهنگ حداقل |
| استیل زنگنزن 304/316 | 40–90 | 0.01–0.03 | تراشهشکنی مؤثر، کولانت پایدار |
| چدن خاکستری | 80–160 | 0.02–0.05 | هلیکس پایینتر، خشک/کولانت کنترلشده |
| سوپرآلیاژها | 20–60 | 0.005–0.02 | گام محافظهکارانه، حرارت مدیریتشده |
ابتدا با پاییندست بازه شروع و بر اساس صدای برش/کیفیت تراشه/دمای ابزار تنظیم کنید.
نکات کاربردی، نگهداری و افزایش عمر ابزار
- استراتژی CAM: برای حفظ فرم لبه، از گام محوری کوتاه، مسیر Trochoidal در باربرداری سنگین و Ramping بهجای دریل مستقیم استفاده کنید.
- کولانت/هوا: آلومینیوم → هوای فشرده/مهپاش؛ فولاد/استیل → کولانت پایدار با دبی مناسب.
- هولدر و راناوت: هولدر با کیفیت و Runout ≤ 0.01 mm؛ کولت سالم و تمیز.
- اورهنگ: حتی چند میلیمتر کاهش، لرزش و لبپریدگی را کم میکند.
- بازرسی: پس از هر شیفت، لبهها را زیر ذرهبین/میکروسکوپ دستی بررسی کنید؛ افت قطر/لبپریدگی = زمان تعویض/تیزکاری.
- نگهداری: تمیزکاری رزین/تراشه با محلول مناسب؛ ذخیره در قوطیهای محافظ.
جمع بندی
فرز انگشتی فرم کارباید، که در بازار به اختصار «فرز فرم» هم گفته میشود، از آلیاژ کارسخت شدهی کاربید تنگستن ساخته میشود و برای شکلدهی دقیق پروفیلها، پخزنی موضعی، اصلاح لبهها و پرداخت سطوح بهکار میرود. ترکیب لبههای تیز با شیارهای مهندسیشده، امکان باربرداری پایدار و دستیابی به کیفیت سطح یکنواخت را در گسترهای از مواد فراهم میکند؛ از فولادهای آلیاژی و چدن گرفته تا آلومینیوم و آلیاژهای غیرآهنی. به همین دلیل، این ابزار در خطوط قالبسازی و قطعهسازی خودرو، کارگاههای CNC، و حتی پروژههای ظریفتری مانند حکاکی و زیورآلات، حضوری پررنگ دارد. انتخاب درست «فرز فرم کارباید» باید بر پایهی مادهکار، هندسه (هلیکس/رادیوس/ریک و رلیف)، تعداد فلوت و نوع پوشش (TiAlN، TiSiN، DLC و…) انجام شود تا هم کیفیت برش بهینه شود و هم عمر ابزار بالا برود. در شاپمیل، مجموعهای منتخب از فرزهای انگشتی فرم کارباید از برندهای معتبر گردآوری شده تا بتوانید با تکیه بر مشخصات فنی شفاف و مشاوره تخصصی، سریعتر به ابزار مناسب کار خود برسید.
برای خرید فرز انگشتی فرم کارباید با تنوع واقعی و قیمت رقابتی، همین حالا مدلها را فیلتر کنید و مقایسه کنید. اگر بین چند گزینه مردد هستید، مشاوره تخصصی رایگان فروشگاه تخصصی ابزار ماشینکاری و کارگاهی شاپمیل در کنار شماست تا متناسب با قطعه، ستاپ و اهداف کیفیتان بهترین انتخاب را انجام دهید.
ارسال سریع و سراسری • تضمین اصالت و گارانتی معتبر • پشتیبانی مهندسی قبل و بعد از خرید.


