 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
مته کبالت HSS-Co پشتگرد؛
دوام بالا و دقت در سوراخکاری

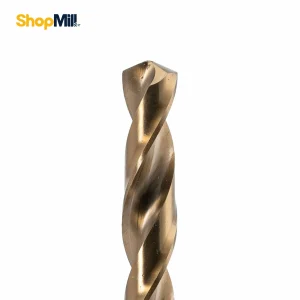

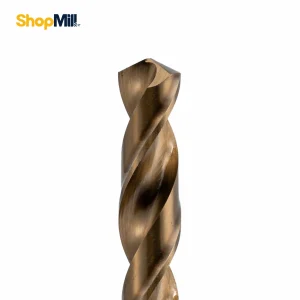
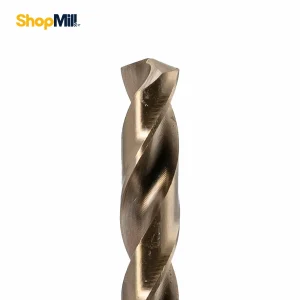
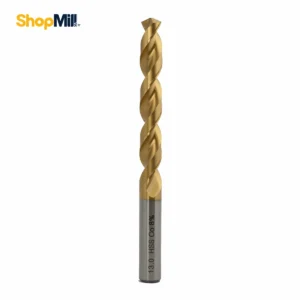
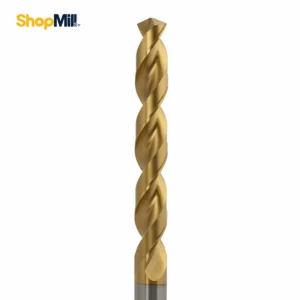



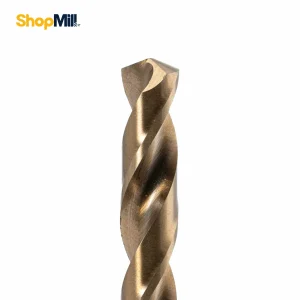

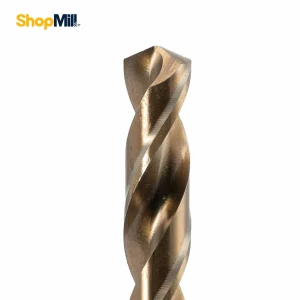

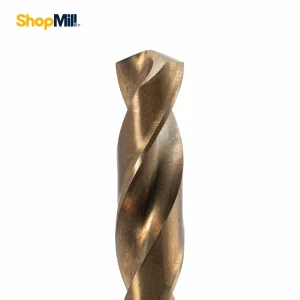

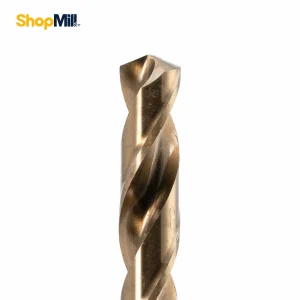


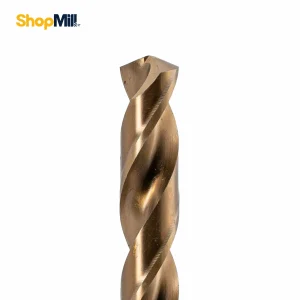

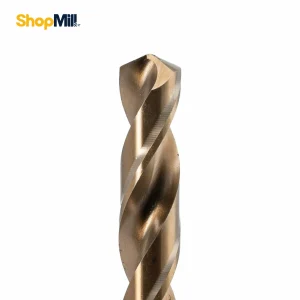

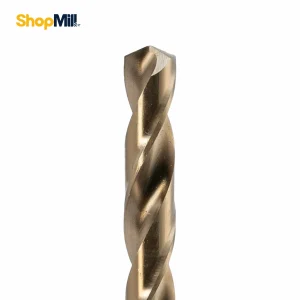


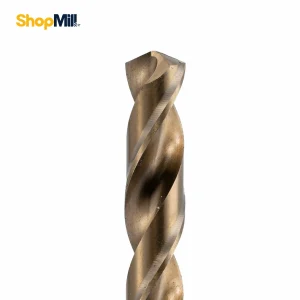

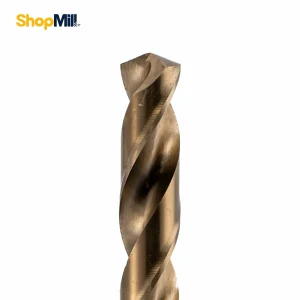

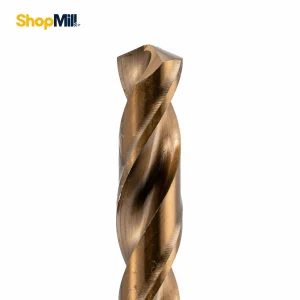

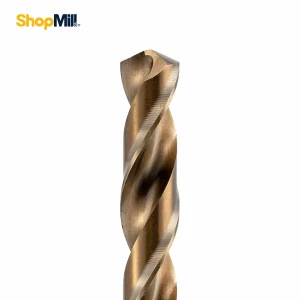
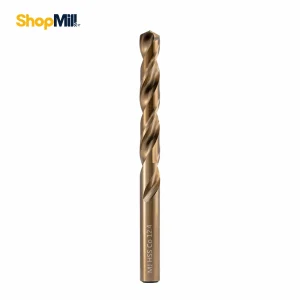

مته پشت گرد HSS Co (کبالت) چیست؟
در سبد ابزارهای برادهبرداری و سوراخکاری صنعتی، انتخاب نوع مناسب مته نقش تعیینکنندهای در کیفیت سطح و کاهش استهلاک ابزار دارد؛ در این میان، مته کبالت HSS-Co از ترکیب مهندسیشده فولاد تندبر و کبالت (معمولاً ۵ تا ۸ درصد) تولید شده که عملکردی مطمئن و کمنظیر در سوراخکاری استیل و آلیاژهای سخت ارائه میدهد. مقاومت حرارتی بالای این ابزار مانع از سوختن سریع لبههای برنده میشود و در مقایسه با مته پشت گرد HSS معمولی، طول عمر و کارایی بسیار بالاتری در برادهبرداری دارد. اگرچه در خطوط تولید پرسرعت یا متریالهای فوقسخت صنعتی معمولاً از مته کارباید (الماس) استفاده میشود، اما نوع کبالتدار اقتصادیترین و منعطفترین انتخاب برای کارگاهها و پروژههای فنی به شمار میرود.
بسته به نوع دستگاه و گلویی دریل، این ابزار عمدتاً بهصورت مته پشت گرد HSS Co (کبالت) برای سهنظامهای تراشکاری و متهگیرها بهکار میرود؛ در حالی که برای مورس دستگاه تراش یا دریلهای ستونی و رادیال، استفاده از مته پشت کونیک HSS اولویت پیدا میکند. همچنین برای عملیات سنتر کردن، شروع دقیق سوراخکاری و جلوگیری از لغزش مته روی قطعه، توصیه میشود ابتدا مسیر کار با یک [مته مرغک] استاندارد آماده شود. در نهایت، اگر ماشینکاری سنگین در تیراژ انبوه مد نظر باشد، جایگزینی روشهای سنتی با مته سی ان سی (U_Drill) اینسرتی، سرعت پیشروی و راندمان کارگاه را به حداکثر میرساند.
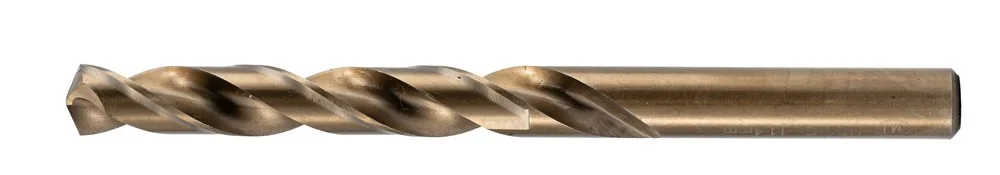
مشخصات فنی مته کبالت:
مته پشتگرد کبالت از جنس فولاد تندبر آلیاژی (HSS) با درصدی از کبالت (M35 ≈ %5 Co یا M42 ≈ %8 Co) ساخته میشود که همین ترکیب، دوام و سختی آن را در مقایسه با HSS معمولی به شکل محسوسی افزایش داده است. این ابزار در دماهای بالا مقاومت بینظیری در برابر حرارت و سایش دارد و حتی در سوراخکاریهای مداوم روی فلزات سخت، لبههای آن بهراحتی کند نمیشوند. طراحی دقیق و لبههای تیز مته، امکان نفوذ روان و ایجاد سوراخهای تمیز و دقیق را فراهم میکند و ساقهی استاندارد آن باعث میشود بتوانید بهسادگی از آن در انواع دریلهای دستی و برقی استفاده کنید. از نظر کاربرد، این مته برای فولادهای آلیاژی، استنلساستیل، چدن آلیاژی و حتی برخی آلیاژهای تیتانیوم انتخابی عالی است؛ هرچند برای موادی با سختی بسیار بالا یا سرعتهای برشی فوقالعاده زیاد، متههای کارباید گزینه مناسبتری خواهند بود.
ویژگیها و مزایای مته پشتگرد HSS-Co (کبالت)
متههای کبالت HSS-Co به دلیل ترکیب فولاد تندبر با درصدی از کبالت (بین 5 تا 8%)، گزینهای مطمئن برای کار روی فلزات سخت و نیمهسخت هستند. طراحی و متریال این متهها باعث شده تا در عین دوام بالا، کیفیت سوراخکاری نیز به شکل محسوسی ارتقا پیدا کند:
- عملکرد پایدار در دماهای بالا: کبالت موجود در آلیاژ، سختی لبه را حتی در حرارت زیاد حفظ میکند؛ به همین دلیل هنگام سوراخکاری طولانیمدت، لبهها دچار لبپرشدگی سریع نمیشوند.
- شروع دقیق و بدون لغزش: زاویه نوک 135 درجه همراه با Split Point موجب میشود مته مستقیماً در نقطه شروع نفوذ کند، بدون نیاز به پانچ یا سنتر اولیه.
- خروج مؤثر براده: شیارهای طراحیشده با زاویه مناسب، تراشه را سریعتر از محل برش خارج میکنند. در مدلهای High-Helix، این قابلیت بهویژه برای آلیاژهایی مثل آلومینیوم و برنج مفید است.

- پوششهای محافظتی پیشرفته: انتخاب پوشش مناسب (مثل Steam Oxide، TiN یا AlTiN) باعث میشود مته در برابر اصطکاک و گرما مقاومتر شده و طول عمر آن افزایش یابد.
- استانداردهای کاربردی متنوع: بسته به نوع پروژه، میتوان از مدلهای کوتاه (DIN 1897)، بلند (DIN 340)، ساق مخروطی (DIN 345) یا طول معمول (DIN 338) استفاده کرد. این تنوع، مته را برای شرایط کاری گوناگون قابلاعتماد میکند.
- توازن بین کیفیت و هزینه: مته کبالت از نظر اقتصادی انتخابی میانرده است؛ عملکردی نزدیک به کارباید ارائه میدهد، اما با هزینهای کمتر و قابلیت استفاده روی CNC، دریلستونی یا دریلهای دستی.
کاربردهای صنعتی مته کبالت (HSS-Co)
- سوراخکاری استنلساستیل در صنایع بهداشتی، غذایی و تجهیزات مقاوم به خوردگی
به دلیل جلوگیری از Work-Hardening، این مته بهترین گزینه برای لولهسازی استنلس، ساخت اتصالات، مخازن و پمپهای صنعتی است. - ماشینکاری فولادهای کربنی و آلیاژی در قالبسازی و خودروسازی
مناسب برای تولید فیکسچرها، قطعات خودرو و قالبهای صنعتی با نیاز به دقت ابعادی و دوام بالا. - تولید انبوه قطعات چدنی با پایداری ابعادی بالا
کاربرد گسترده در ساخت بلوک سیلندر، قطعات ترمز و هوزینگ، با عمر ابزار طولانی حتی در خطوط تولید پرتیراژ. - سوراخکاری آلومینیوم و برنج در صنایع سبک و هوافضا
با هندسه زاویه مارپیچ زیاد(High-Helix) و پوشش ضدچسبندگی، برادهبرداری روان و سطح نهایی صیقلی در قطعات الکترونیک، هوافضا و تجهیزات رسانا فراهم میشود. - تعمیر و نگهداری تجهیزات در صنایع نفت، گاز و کارگاههای صنعتی
انتخابی قابلاعتماد برای عملیات اصلاحی و بازسازی قطعات فلزی، تعمیر خطوط تولید و پروژههای کارگاهی نیمهصنعتی.
راهنمای انتخاب فنی مته
1) گرید و درصد کبالت
- M35 (≈%5 Co): انتخاب همهکاره برای فولادهای متوسط تا سخت، استیلهای نسوز سبک.
- M42 (≈%8 Co): Red-Hardness و مقاومت سایشی بالاتر؛ مناسبتر برای استنلس و مواد چقرمه/سختماشینکار.
2) هندسه و نوک مته
- 118°: عمومی و مواد نرمتر/نازک.
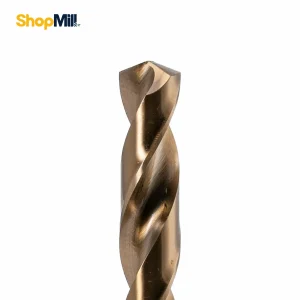
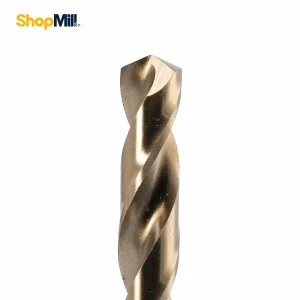
- 135° Split Point: شروع دقیق روی فولاد/استیل، کاهش Walking، کاهش نیروی محوری.
- Web Thinning: نازکسازی جان برای کاهش نیرو و بهبود خروج تراشه در قطرهای بزرگتر.
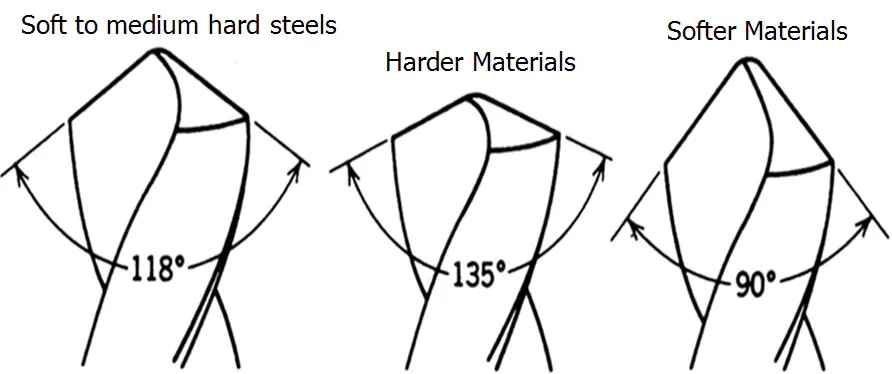
عکس بالا نوک مته را نشان میدهند که هر کدام برای یک جنس خاص مناسب هستند. زاویه نوک مته در تعیین عملکرد، دوام و دقت آن هنگام سوراخکاری در مواد مختلف بسیار مهم است.
- زاویه 118 درجه: رایجترین نوع، مناسب برای فولادهای معمولی و متوسط.
- 135 درجه: کندتر و مقاومتر، ایدهآل برای مواد سخت مانند فولادهای سخت و ضدزنگ.
- 90 درجه: بسیار تیز، بهترین گزینه برای مواد نرم مثل پلاستیک و چوب برای جلوگیری از ترک خوردن.
3) شیار و طول مته
- Type N (~30°) برای فولادها (استاندارد).
- High-Helix برای آلومینیوم/برنج (خروج تراشه بهتر).
- Stub (DIN 1897) برای ضخامتهای کم/پایداری افزایشیافته؛ Jobber (DIN 338) برای کاربرد عمومی؛ Long Series (DIN 340) برای دسترسی بیشتر (نیازمند Peck و خنککاری کارآمد).
4) پوشش
- Steam Oxide: نگهداشت روانکار، کاهش جوش سرد تراشه.
- TiN: افزایش عمر در فولادها، کاهش اصطکاک.
- AlTiN/TiAlN: محیطهای داغ/خشک؛ مفید در استیلها و سوراخکاری پیوسته با برادهبرداری سنگین.
5) هولدر، صلبیت و خنککاری
برای دستیابی به عمر بالاتر ابزار و دقت سوراخکاری، رعایت چند اصل کلیدی ضروری است:
- دقت هولدر: استفاده از کولت یا سهنظام دقیق و مرغوب اهمیت زیادی دارد. خطای هممحوری (Run-Out) باید حداکثر 0.02 میلیمتر باشد تا از لرزش و بینظمی سوراخ جلوگیری شود.
- ثبات قطعهکار: قطعه باید روی فیکسچر یا میز ماشین بهطور کامل مهار شود. هرگونه لقی یا ارتعاش باعث کاهش کیفیت سطح و افزایش سایش مته خواهد شد.
- روانکاری و خنککاری: انتخاب سیال برش متناسب با مادهکار اهمیت دارد. در اغلب موارد استفاده از امولسیون کافی است، اما در سوراخکاری استنلساستیل بهتر است از روغنهای غلیظتر برای کاهش اصطکاک و جلوگیری از Work-Hardening استفاده شود.
- روش سوراخکاری پلهای (Peck Drilling): در سوراخهای عمیقتر از سه برابر قطر مته، خصوصاً در مواد چقرمه، توصیه میشود عملیات بهصورت مرحلهای انجام شود تا تراشهها خرد شده و تخلیه آنها راحتتر صورت گیرد.
انواع متههای پشت گرد HSS-Co:
متههای پشت گرد HSS-Co با توجه به کاربرد ها و شرایط مختلف، در انواع و اندازههای متنوعی تولید میشوند. هر یک از این انواع، ویژگیهای خاص خود را دارند که آنها را برای کاربرد خاصی مناسب میکند.
در ادامه به بررسی انواع مختلف این متهها بر اساس ویژگیهای مختلف میپردازیم:
1.انواع متههای پشت گرد HSS-Co بر اساس قطر مته:
متههای پشت گرد HSS-Co در طیف گستردهای از قطرها تولید میشوند تا نیازهای مختلف صنایع را برآورده سازند. برخی از اندازههای رایج این نوع مته عبارتند از:
- متههای با قطر کمتر از 1 میلیمتر: این متهها برای کارهای بسیار دقیق و ظریف مانند ساخت مدارهای الکترونیکی، ساعتسازی و جواهرسازی استفاده میشوند.
- متههای با قطر 1 تا 3 میلیمتر: این دسته از متهها کاربرد گستردهای در صنایع مختلف دارند و برای سوراخکاری قطعات کوچک و متوسط استفاده میشوند.
- متههای با قطر 3 تا 10 میلیمتر: این متهها برای سوراخکاری قطعات بزرگتر و مواد سختتر مانند فولادهای آلیاژی و چدن استفاده میشوند.
- متههای با قطر بیشتر از 10 میلیمتر: این متهها برای سوراخکاری قطعات بسیار بزرگ و عملیاتهای ماشینکاری سنگین به کار میروند.
2.انواع متههای پشت گرد HSS-Co بر اساس شکل نوک مته:
- متههای نوک تیز (135 درجه): این نوع متهها رایجترین نوع متههای HSS-Co هستند و برای سوراخکاری عمومی در فلزات استفاده میشوند.
- متههای نوک پهن (118 درجه): این متهها برای ایجاد سوراخهایی با دیواره صافتر و دقت بالاتر استفاده میشوند.
- متههای نوک کوتاه (82 درجه): این متهها برای سوراخکاری مواد بسیار سخت و مقاوم استفاده میشوند.
- متههای اسپیرال: این متهها دارای شیارهای مارپیچی عمیقتری هستند و برای تخلیه سریعتر تراشهها و کاهش حرارت تولید شده در حین کار استفاده میشوند.
3.بر اساس درصد کبالت:
- متههای 5% کبالت: مناسب برای سوراخکاری مواد با سختی متوسط
- متههای 7% کبالت: مناسب برای سوراخکاری مواد سختتر و ایجاد لبههای تیزتر
- متههای 8% کبالت: مناسب برای سوراخکاری مواد بسیار سخت و مقاوم
4. بر اساس نوع فلوت:
- فلوت مارپیچی راست: رایجترین نوع فلوت بوده و برای اکثر کاربردها مناسب است.
- فلوت مارپیچی چپ: برای سوراخکاری مواد نرم و جلوگیری از ایجاد لبههای پاره شده استفاده میشود.
- فلوت نولی: برای سوراخکاری مواد بسیار سخت و مقاوم استفاده میشود.
5. بر اساس نوع ساقه:
- ساقه مستقیم: رایجترین نوع ساقه بوده و برای استفاده در انواع دستگاههای سوراخکاری مناسب است.
- ساقه مخروطی: برای استفاده در دستگاههای فرز و تراش استفاده میشود.
- ساقه شش ضلعی: برای استفاده در آچار و جلوگیری از لغزش مته استفاده میشود.
پارامترهای برشی پیشنهادی برای مته کبالت (HSS-Co)
برای دستیابی به عمر ابزار بیشتر و کیفیت بالای سوراخکاری، انتخاب سرعت و خوراک صحیح اهمیت حیاتی دارد. محاسبه پایهای به این صورت است:
Vc × 1000π × D
= n (RPM)
Vf = frev × n
که در آن:
- Vc = سرعت برشی (m/min)
- D = قطر مته (mm)
- f_rev = خوراک بهازای هر دور
سرعت برشی پیشنهادی (Vc):
- آلومینیوم و برنج: 60 تا 120 m/min
- فولاد کربنی (500–800 MPa): 20 تا 30 m/min
- فولاد آلیاژی (800–1000 MPa): 12 تا 22 m/min
- استنلس آستنیتی (Austenitic Stainless): 10 تا 18 m/min
- چدن خاکستری: 18 تا 30 m/min
- تیتانیوم و سوپرآلیاژها: 8 تا 15 m/min
خوراک بهازای هر دور (f_rev):
- قطر ≤ 3 mm: 0.02 تا 0.06 mm/rev
- قطر 3–6 mm: 0.05 تا 0.12 mm/rev
- قطر 6–10 mm: 0.08 تا 0.18 mm/rev
- قطر 10–20 mm: 0.12 تا 0.25 mm/rev
نکات عملی:
- همیشه از مقادیر پایین بازه شروع کنید و با بررسی تراشه (رنگ، شکل، صدای برش و دما) شرایط را تنظیم کنید.
- در سوراخکاری استنلساستیل، از توقف طولانی یا حرارتدهی موضعی خودداری کنید تا پدیده Work-Hardening (سختکاری موضعی سطح) ایجاد نشود.
- روانکاری کافی و پایدار، کلید حفظ عمر ابزار و کیفیت سطح در مواد سخت و چقرمه است.
مقایسه مته با HSS و کارباید
| معیار | HSS معمولی | HSS-Co (کبالت) | کارباید |
| پایداری حرارتی | متوسط | بالا | بسیار بالا |
| سرعت مجاز | پایین | متوسط رو به بالا | بسیار بالا |
| عمر ابزار | متوسط | بالا | بسیار بالا |
| قیمت خرید | پایین | میانه | بالا |
| تحمل لرزش/ضربه | بهتر | خوب | حساس |
| مواد سخت/استنلس | محدود | خوب | عالی |
| نیاز به Rigidity | کم | متوسط | زیاد |
نتیجه: اگر هزینه، دوام و توان در مواد سخت را با هم میخواهید، HSS-Co بهترین «میانهرو» بین HSS و کارباید است.
نکات کاربردی حرفهای
- سنتر/اسپات: روی سطوح سخت/صیقلی از Center/Spot Drill استفاده کنید (خصوصاً قبل از 135° Split Point).
- پایلوت و پلهای: در قطرهای بزرگ یا سوراخ عمیق، پایلوت و Peck را فراموش نکنید.
- خنککاری هدفمند: در استنلس و آلیاژهای چقرمه، از روانکار غلیظتر و جریان پایدار استفاده کنید.
- تیزکاری مجدد: قابل تیزکاری روی سنگ CNC؛ Web Thinning و حفظ زاویه نوک را دقیق انجام دهید.
تلرانس سوراخ: تلرانس نهایی با دریل معمولاً IT12–IT10 است؛ برای H7 از Reamer استفاده کنید.
مزایا و معایب متههای کبالت در یک نگاه:
درجدول زیر، مزایا و معایب این نوع متهها به طور خلاصه در یک جدول آورده شده است:
| مزایای مته کبالت | معایب مته کبالت |
| مقاومت بسیار بالا در برابر حرارت: به دلیل وجود کبالت، این متهها در برابر حرارت تولید شده در حین سوراخکاری مقاومت بالایی دارند و کمتر دچار نرم شدگی میشوند. | قیمت بالاتر نسبت به متههای معمولی: به دلیل استفاده از آلیاژ کبالت، هزینه تولید این متهها بالاتر است. |
| مقاومت بالا در برابر سایش: این متهها به دلیل سختی بالا و مقاومت در برابر سایش، طول عمر بیشتری نسبت به متههای معمولی دارند. | شکنندگی بیشتر نسبت به برخی متههای دیگر: به دلیل سختی بالا، این متهها در برابر ضربه و فشار حساستر هستند و ممکن است بشکنند. |
| دقت بالا در سوراخکاری: این متهها قادر به ایجاد سوراخهایی با دقت بالا و سطح صاف هستند. | محدودیت در سرعت برش: برای جلوگیری از شکستگی مته، سرعت برش باید به دقت تنظیم شود. |
| مناسب برای سوراخکاری مواد سخت: این متهها برای سوراخکاری فولادهای آلیاژی، چدن و سایر مواد سخت بسیار مناسب هستند. | نیاز به روانکاری مناسب: برای کاهش اصطکاک و افزایش عمر مته، استفاده از روانکار مناسب ضروری است. |
| پایداری ابعادی خوب: این متهها در برابر تغییر شکل در اثر حرارت مقاومت خوبی دارند. |
نکته: برای انتخاب بهترین نوع مته، کارشناسان فنی شاپمیل آماده پاسخگویی به سوالات شما هستند. با ما تماس بگیرید.
جمعبندی:
متههای پشت گرد HSS-Co به عنوان یک ابزار دقیق و بادوام، برای عملیات سوراخکاری در صنایع مختلف بسیار کاربردی هستند. با توجه به ویژگیهای منحصر به فرد این متهها، میتوانند به طور قابل توجهی کیفیت و بهرهوری فرآیند تولید را بهبود بخشند.


