 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
مته پشتگرد HSS (فولاد تندبر)

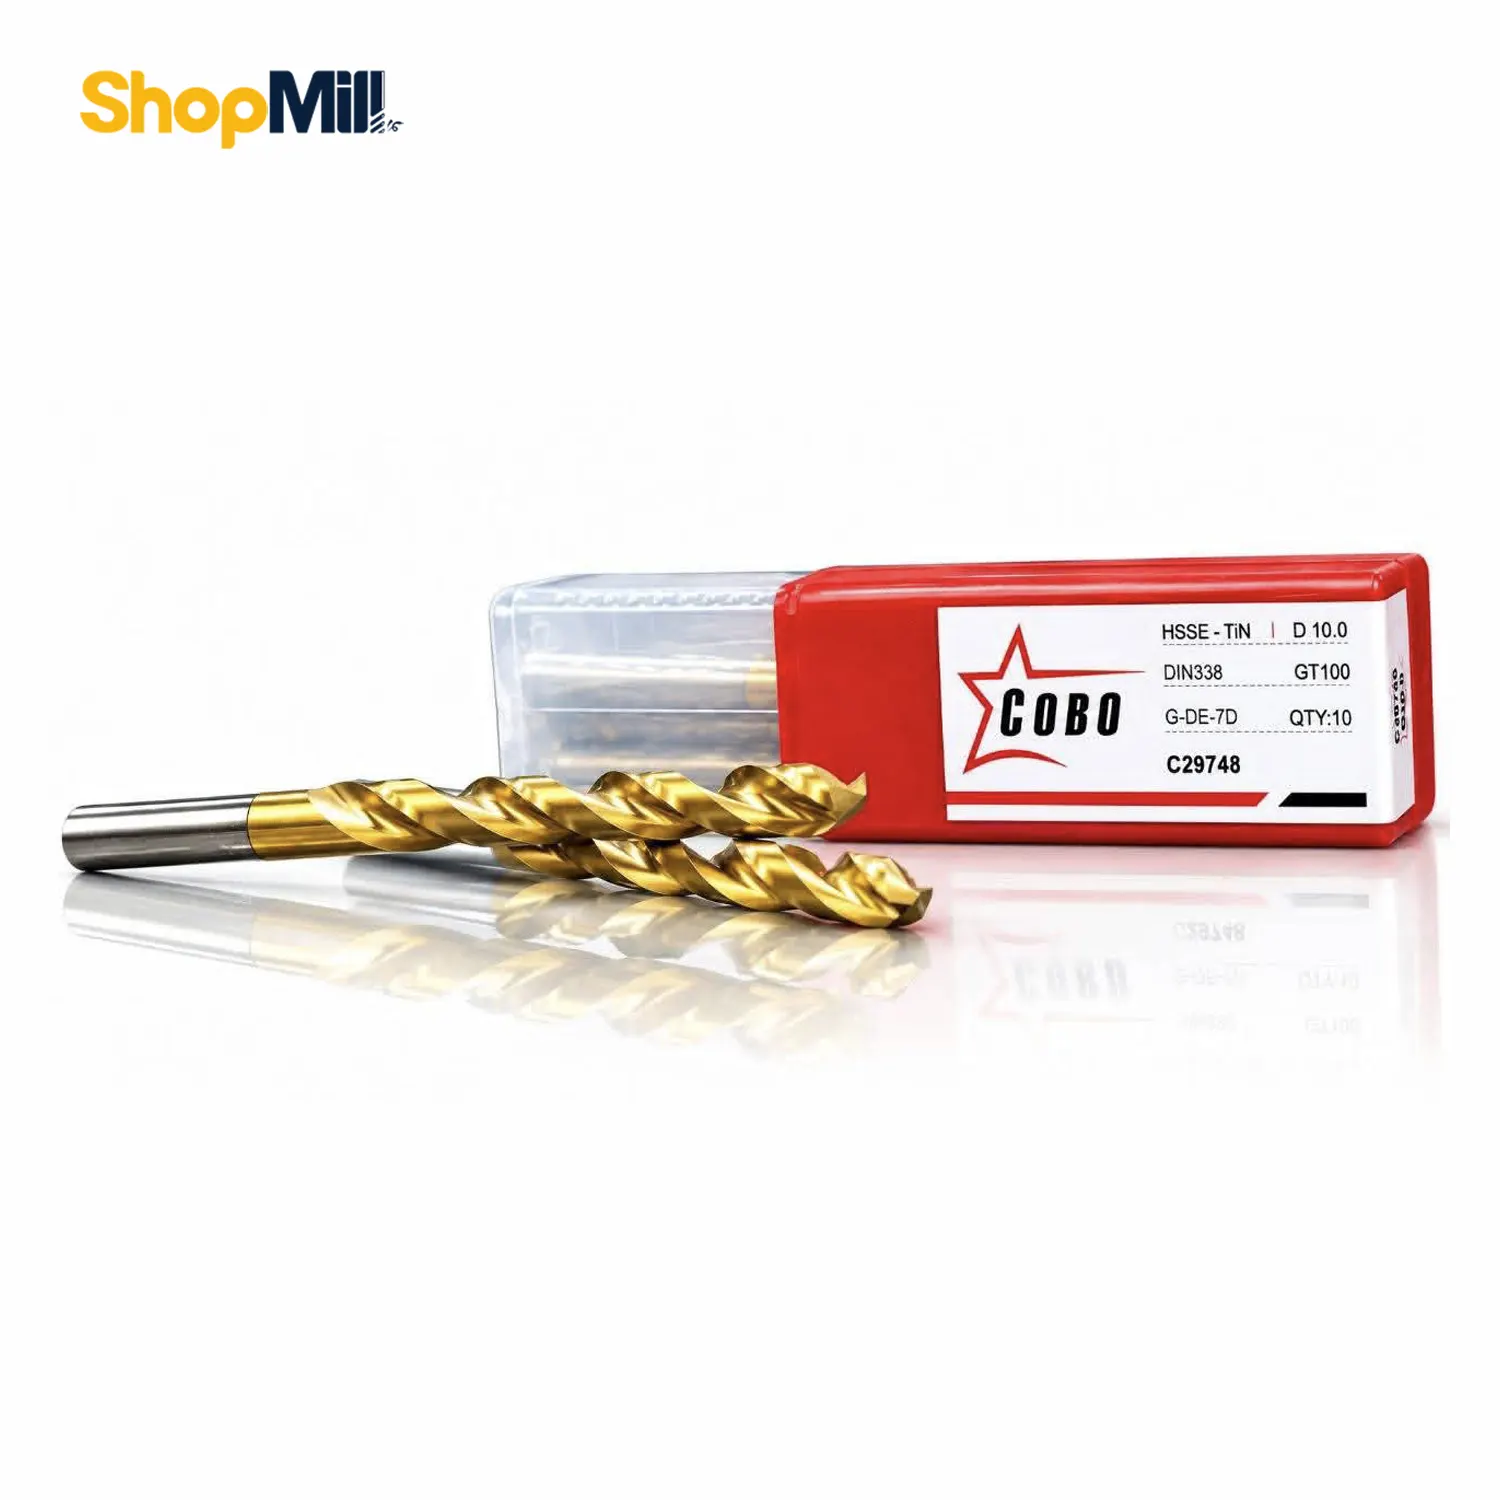
مته پشت گرد HSS چیست؟
متههای HSS (High Speed Steel) یا فولاد تندبُر، یکی از بزرگترین تحولات تاریخ ماشینکاری محسوب میشوند. این ابزارها توانستند محدودیتهای فولادهای کربنی قدیمی را پشت سر بگذارند و امکان سوراخکاری سریعتر، دقیقتر و با دوامتر را فراهم کنند. هنوز هم پس از گذشت بیش از یک قرن از اختراعشان، متههای پشت گرد HSS در کارگاههای کوچک، خطوط تولید بزرگ و حتی پروژههای خانگی جایگاه خود را حفظ کردهاند.

چرا مته HSS اختراع شد؟
در اواخر قرن نوزدهم، صنعت ماشینکاری با یک محدودیت جدی روبهرو بود: ابزارها و متههای ساختهشده از فولاد کربنی در سرعتهای برشی نسبتاً بالا به سرعت داغ میشدند و سختی لبههایشان را از دست میدادند. نتیجه، کندی زودهنگام، لبپرشدگی و توقف تولید بود؛ موضوعی که امکان تولید انبوه و ماشینکاری با راندمان بالا را عملاً غیرممکن میکرد.
مهندسان و متالورژیستها به دنبال آلیاژی بودند که بتواند در برابر حرارت بالا سختی خود را حفظ کند (ویژگیای که بعدها با اصطلاح Red-Hardness شناخته شد)، در عین حال مقاومت کافی در برابر شکست داشته باشد و از نظر اقتصادی نیز مقرونبهصرفه باشد. حاصل این تلاشها توسعهی فولادهای تندبر (HSS) بود.
نقطه عطف این تحول در نمایشگاه پاریس سال 1900 رقم خورد؛ جایی که نخستین نمونههای فولاد تندبر آزمایش شدند و نشان دادند که میتوانند با سرعتی بیش از سه برابر فولادهای کربنی سنتی سوراخکاری کنند، بدون آنکه لبههایشان نرم یا کند شود. این کشف انقلابی، سرآغاز دورانی تازه در ماشینکاری و سوراخکاری صنعتی شد و مسیر تولید مدرن را دگرگون کرد.
ساختار و هندسه مهندسی متههای پشتگرد HSS
متههای پشتگرد HSS بهعنوان پرکاربردترین ابزار سوراخکاری در ماشینکاری عمومی و نیمهصنعتی شناخته میشوند. طراحی آنها به گونهای است که بهراحتی در سهنظام دریلهای دستی و ستونی یا کولت دستگاههای CNC بسته میشوند و از این نظر انعطاف بالایی در کاربری دارند. بررسی دقیق ساختار و هندسه این متهها نشان میدهد چرا هنوز هم استاندارد اصلی سوراخکاری فلزات محسوب میشوند:
- جنس و آلیاژ مورد استفاده:
فولاد تندبر (HSS) با ترکیب عناصر آلیاژی نظیر مولیبدن، وانادیوم، تنگستن و کروم ساخته میشود. این ترکیب، مقاومت سایشی و سختی گرم (Red Hardness) تا حدود 550–600°C را تضمین میکند. در گریدهای پیشرفتهتر (M35 با 5% کبالت و M42 با 8% کبالت) پایداری حرارتی و سختی داغ بهبود یافته و قابلیت سوراخکاری در فولادهای زنگنزن و آلیاژی پرمقاومت فراهم میشود. - زاویه نوک (Point Angle):
در طراحی استاندارد، زاویه رأس °118 در نظر گرفته میشود که تعادلی بین سرعت نفوذ و پایداری لبه ایجاد میکند. در کاربردهای صنعتی روی فولادهای آلیاژی سختتر و استنلساستیل، زاویه °135 با هندسه Split Point بهکار میرود تا از لغزش اولیه مته جلوگیری شده و نیاز به سنترپانچ کاهش یابد.

- شیارها (Flute Geometry):
- نوع N با زاویه هلیکس حدود °30بهعنوان طراحی عمومی برای فولادهای کربنی و چدن کاربرد دارد.
- نوع High-Helix (بیش از °35) برای آلیاژهای نرم مانند آلومینیوم و برنج استفاده میشود تا تخلیه تراشه سریعتر انجام شود و خطر چسبندگی (Built-Up Edge) کاهش یابد.
- ساقه (Shank Design):
متههای پشتگرد HSS دارای ساقه استوانهای (Cylindrical Shank) هستند که بهصورت مستقیم در سهنظامهای سهفکی دقیق یا کولتهای فنری CNC بسته میشوند. این طراحی برای قطرهای کوچک تا متوسط ایدهآل است و امکان استفاده انعطافپذیر در ابزارگیرهای متداول را فراهم میآورد. - پوششها (Coatings):
برای بهبود عملکرد و افزایش طول عمر، سطح متهها با پوششهای مختلفی اصلاح میشود:- Black Oxide: کاهش اصطکاک و بهبود نگهداشت روانکار.
- TiN (Titanium Nitride): افزایش سختی سطحی و مقاومت به سایش.
- TiCN / AlTiN: مقاومت برشی و حرارتی بالا برای ماشینکاری پیوسته و سرعتهای بالاتر.
این ساختار مهندسی باعث میشود متههای پشتگرد HSS در محدودهی وسیعی از عملیات سوراخکاری – از کارگاههای عمومی و نگهداری تا خطوط CNC سبک – بهعنوان ابزاری استاندارد، قابل اعتماد و اقتصادی مورد استفاده قرار گیرند.
انواع ساقه در متههای HSS و مقایسه کاربردی آنها
انتخاب نوع ساقه (Shank) در متههای HSS نقش مهمی در نحوه اتصال به ماشینابزار، انتقال گشتاور و دقت سوراخکاری دارد. به طور کلی، متههای HSS در دو نوع پشتگرد (Cylindrical Shank) و پشتکونیک (Morse Taper Shank) تولید میشوند. هرکدام مزایا و حوزهی کاربرد ویژهای دارند؛ از کاربری عمومی و تعمیر و نگهداری گرفته تا ماشینکاری سنگین و سوراخکاریهای عمیق. جدول زیر مقایسهای دقیق بین این دو نوع ساقه ارائه میدهد:
| نوع ساقه | نام متداول | روش اتصال | مزایا | کاربردها |
|---|---|---|---|---|
| Cylindrical Shank | مته پشتگرد HSS | بستهشدن در سهنظام دریلهای دستی/برقی یا کولت دستگاههای CNC | نصب آسان، سازگاری بالا با انواع دریل، مناسب قطرهای کوچک و متوسط | کاربری عمومی، تعمیر و نگهداری، سوراخکاری روی فلزات سبک و متوسط |
| Morse Taper Shank | مته پشتکونیک HSS | قفلشدن در محور مورس دستگاهها یا اتصال با کولت صنعتی | انتقال گشتاور بیشتر، لقی کمتر، پایداری بالاتر در سوراخکاری عمیق یا قطر زیاد | خطوط تولید، ماشینکاری سنگین، سوراخکاری قطرهای بزرگ |
استاندارد متههای HSS
متههای HSS بر اساس استانداردهای بینالمللی طراحی و تولید میشوند تا از نظر ابعاد، تلرانسها و هندسه، قابلیت جایگزینی و تطابق بین برندهای مختلف حفظ شود. از مهمترین این استانداردها میتوان به موارد زیر اشاره کرد:
- DIN 338 (Jobber Length): رایجترین نوع مته با طول استاندارد، مناسب برای کاربری عمومی در فلزات مختلف.
- DIN 340 (Long Series): متههای بلندتر برای سوراخکاری عمیق؛ هرچند به دلیل طول بیشتر، صلبیت کمتری دارند.
- DIN 1897 (Stub Length): متههای کوتاهتر که پایداری بالاتری داشته و برای سوراخکاری دقیق و شروع سوراخ بدون انحراف استفاده میشوند.
- DIN 345 (Morse Taper): متههای دنبالهمخروطی (مورس) که در دستگاههای صنعتی برای انتقال گشتاور بالا و سوراخکاری قطرهای بزرگ بهکار میروند.
- DIN 1869 / 1870: متههای Extra Long Series (خیلی بلند) برای سوراخکاریهای عمیقتر از حد DIN 340.
- DIN 333: متههای Center Drill برای ایجاد سوراخهای مرکز (سنترینگ).
- DIN 333A / 333B: متههای Center با زاویههای مختلف نوک (معمولاً °60 یا °120).
- DIN 333D: متههای Center مخصوص برای ابزار CNC.
- DIN 1896: متههای Stub با ابعاد خاص برای سوراخهای کمعمق (متفاوت از DIN 1897).
- DIN 8037 / 8038: متههای کوتاه با طراحی ویژه برای سوراخکاری دقیق در ماشینهای خاص.
- DIN 8039: متههای Taper Length (طول بین Jobber و Long Series).
- ISO 235 / ISO 494: استانداردهای بینالمللی معادل DIN برای تلرانس ابعادی و هندسه متهها.
این استانداردها تضمین میکنند که متههای HSS تولیدکنندگان مختلف با یکدیگر سازگار بوده و کیفیت یکنواختی ارائه دهند.
کاربردهای مته های پشت گرد HSS
متههای HSS به دلیل چقرمگی، قابلیت تحمل دماهای بالا و طراحی انعطافپذیر، دامنه وسیعی از کاربردها را پوشش میدهند:
- فولادهای کربنی و آلیاژی: مناسب برای سوراخکاری قطعات صنعتی، قالبسازی و تولید فیکسچرها.
- چدن خاکستری و داکتیل: پرکاربرد در خطوط تولید قطعات خودرو مانند بلوک سیلندر و هوزینگ.
- مواد غیرآهنی: آلومینیوم، برنج و مس، بهویژه با استفاده از هندسه High-Helix برای تخلیه مؤثر تراشه.
- پلاستیکهای سخت و مهندسی: نیازمند زاویه نوک خاص (گاهی °90 تا °100) برای جلوگیری از لبپرشدگی و ترکخوردگی.
- کاربری عمومی و تعمیر و نگهداری (MRO): به دلیل تطبیقپذیری بالا، بهعنوان ابزاری همهفنحریف در کارگاهها و پروژههای خانگی شناخته میشوند.
پارامترهای برشی پیشنهادی مته
برای افزایش عمر ابزار و کیفیت سوراخکاری با مته HSS، انتخاب سرعت برش (Vc) و نرخ خوراک (f_rev) اهمیت زیادی دارد.
-
فرمول محاسبه سرعت اسپیندل (n):
-
فرمول محاسبه پیشروی (Vf):
-
مقادیر پیشنهادی سرعت برشی (Vc):
-
آلومینیوم و برنج: 60–120 m/min
-
فولاد کربنی: 20–30 m/min
-
استنلساستیل (آستنیتی): 10–18 m/min
-
چدن خاکستری: 18–30 m/min
-
نکته: همیشه توصیه میشود از مقدار پایین بازه شروع کنید و بر اساس شکل و رنگ تراشه، صدا و دمای ابزار، مقادیر را تنظیم نمایید. در استنلساستیل باید از توقف طولانی یا حرارتدهی موضعی پرهیز کرد تا Work-Hardening رخ ندهد.
مقایسه با متههای کبالت و کارباید
- HSS-Co (کبالت): همان فولاد تندبر است که با 5-8% کبالت آلیاژ شده است. این ترکیب موجب افزایش مقاومت حرارتی و سختی داغ میشود و در نتیجه برای سوراخکاری فولادهای سختتر، استنلساستیل و آلیاژهای مقاوم در برابر سایش مناسبتر است.
- متههای کارباید (Carbide): از کاربید تنگستن ساخته شدهاند، سختی بسیار بالا و مقاومت به سایش فوقالعاده دارند و در سرعتهای بسیار بالا و تولید انبوه بهترین عملکرد را دارند. نقطه ضعف آنها شکنندگی بالا و قیمت گرانتر است، به همین دلیل بیشتر در ماشینهای CNC صلب و پایدار استفاده میشوند.
مزایا و محدودیتهای مته HSS
مزایای مته HSS:
- قیمت اقتصادی و دسترسی آسان: متههای HSS نسبت به کبالت و کارباید هزینهی کمتری دارند و در همهی بازارها بهوفور یافت میشوند.
- قابلیت تیز شدن مجدد: این متهها را میتوان با تجهیزات ساده بارها تیز کرد و دوباره مورد استفاده قرار داد، بدون افت محسوس عملکرد.
- سازگاری بالا: امکان استفاده روی طیف گستردهای از مواد (فولاد کربنی، چدن، آلومینیوم، برنج و …) و در دستگاههای مختلف، از دریل دستی تا CNC.
- تنوع ابعادی و استانداردی: در سایزها، طولها و استانداردهای متنوع (Stub، Jobber، Long، Morse Taper) موجود است و برای هر نیاز مهندسی انتخاب مناسبی دارد.
محدودیتهای مته HSS
- مقاومت حرارتی محدودتر: در مقایسه با متههای کبالت و کارباید، در دماهای بسیار بالا سریعتر سختی خود را از دست میدهد.
- دوام پایینتر در مواد سخت: هنگام سوراخکاری فولادهای پرمقاومت یا آلیاژهای خاص، عمر ابزار کوتاهتر است.
- نیاز به روانکاری مؤثر: در عملیاتهای مداوم یا سنگین، استفاده از خنککاری و روانکار برای جلوگیری از داغ شدن الزامی است.
- سرعت برش پایینتر: نسبت به متههای کاربیدی نمیتواند در سرعتهای خیلی بالا کار کند و همین باعث افزایش زمان سیکل میشود.
جمعبندی
مته HSS از زمان اختراع تا امروز یکی از اصلیترین ابزارهای سوراخکاری در صنعت باقی مانده است. این متهها پاسخی بودند به نیاز صنایع برای افزایش سرعت تولید و کاهش هزینه ابزار و هنوز هم به دلیل قیمت مناسب، چقرمگی بالا، امکان تیزکاری مجدد و دامنهی کاربرد گسترده جایگاه خود را حفظ کردهاند.
هرچند در برخی عملیات خاص، متههای کبالت و کارباید عملکرد بهتری دارند، اما متههای HSS همچنان پرکاربردترین انتخاب در جهان هستند و در کارگاههای کوچک، خطوط تولید نیمهصنعتی و حتی پروژههای خانگی، ابزاری ضروری و همهفنحریف محسوب میشوند.
در فروشگاه تخصصی ابزار ماشینکاری و کارگاهی شاپمیل میتوانید انواع متههای HSS را با قیمت رقابتی و تضمین کیفیت تهیه کنید و متناسب با نیاز صنعتی یا کارگاهی خود، بهترین گزینه را انتخاب نمایید.


