 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
راهنمای جامع شابلون مته


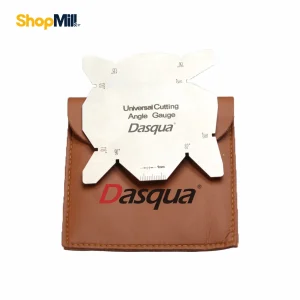
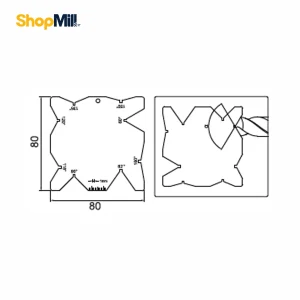

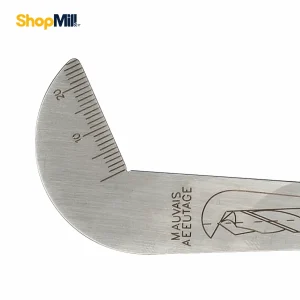


در محیطهای پرفشار صنعتی مانند کارگاههای تراشکاری، فرزکاری و واحدهای قالبسازی، اتلاف وقت برای تشخیص قطر متههای فاقد حکاکی یا متههایی که علائم بدنه آنها در اثر اصطکاک از بین رفته است، یک چالش عملیاتی محسوب میشود. شابلون مته که در ادبیات فنی با نامهای گیج مته یا Drill Size Gauge نیز شناخته میشود، ابزاری حیاتی برای کالیبره کردن سریع و تفکیک متهها بر اساس قطر دقیق آنهاست. برخلاف کولیس که نیازمند دقت اپراتور در قرارگیری فکها و صرف زمان برای قرائت عدد است، شابلون مته با استفاده از سوراخهای کالیبره شده در فواصل استاندارد، امکان تست عبوری (Go/No-Go) را فراهم میکند. این ابزار به اپراتور اجازه میدهد در کمترین زمان ممکن، مته مورد نظر را از میان مجموعهای از ابزارها انتخاب کرده و از بروز خطاهای احتمالی در فرآیند سوراخکاری که منجر به تخریب قطعهکار یا ابزار میشود، جلوگیری نماید.
شابلون مته چیست و چه کاربردی دارد؟
شابلون مته یک صفحه فلزی سختکاری شده است که دارای سوراخهای دقیق با قطرهای استاندارد میباشد. هر سوراخ بر اساس استانداردهای متریک یا اینچی سنگزنی شده و سایز دقیق آن در کنار سوراخ حک شده است. کاربرد اصلی این ابزار در ایستگاههای کاری CNC، انبارهای ابزار و کارگاههای تعمیرات ماشینآلات است. از این گیج برای شناسایی متههای شکسته، متههایی که ساق آنها آسیب دیده و یا متههای اعشاری که تشخیص چشمی آنها غیرممکن است استفاده میشود. علاوه بر این، در بازرسیهای کنترل کیفیت (QC) برای اطمینان از صحت سایز ابزار قبل از شروع عملیات ماشینکاری، شابلون مته به عنوان یک مرجع سریع و قابل اعتماد عمل میکند.

انواع شابلون مته
گیجهای مته بر اساس استانداردهای ابزارسازی در چندین مدل طراحی و عرضه میشوند که هر یک پاسخگوی نیاز خاصی در صنعت هستند:
- شابلون مته متریک این مدل رایجترین نوع در بازار ایران است که معمولاً بازه 1 تا 13 میلیمتر یا 1 تا 25 میلیمتر را با گامهای 0.1 یا 0.5 میلیمتر پوشش میدهد. برای دقتهای بالاتر، شابلونهای تخصصی با فواصل 0.1 میلیمتر جهت استفاده در قالبسازیهای حساس تولید میشوند.
- شابلون مته اینچی در صنایع نفت، گاز و پتروشیمی که تجهیزات بر اساس استانداردهای آمریکایی یا بریتانیایی هستند، استفاده از گیج اینچی ضروری است. این شابلونها بر اساس کسری از اینچ کالیبره شدهاند.
- شابلون مته ترکیبی (متریک/اینچی) این ابزار دو منظوره برای کارگاههایی که با هر دو سیستم اندازهگیری سروکار دارند بسیار کارآمد است. در یک سمت سوراخهای متریک و در سمت دیگر معادل اینچی آنها قرار دارد که به اپراتور در تبدیل سریع واحدها نیز کمک میکند.
دقت شابلون مته و اهمیت تشخیص صحیح قطر
تشخیص اشتباه قطر اسمی مته، فاجعهای در خط تولید محسوب میشود. به عنوان مثال، استفاده از متهای که تنها 0.2 میلیمتر با سایز مدنظر تفاوت دارد، در فرآیند قلاویزکاری منجر به شکستن قلاویز یا ایجاد رزوه با لقی غیرمجاز میشود. شابلون مته با حذف خطای دید انسانی، تضمین میکند که قطر مته دقیقاً مطابق با تلرانسهای مجاز برای سوراخکاری پیشنیاز است. در مونتاژ قطعات حساس، جایی که انطباقات دقیق (Fits) مطرح است، استفاده از Drill Gauge ریسک تولید قطعات ضایعاتی را به حداقل میرساند.
جنس بدنه و استانداردهای ساخت شابلون مته صنعتی
یک گیج مته استاندارد باید از فولاد آلیاژی با قابلیت مقاومت در برابر سایش ساخته شود. در فرآیند تولید این ابزار، بدنه شابلون تحت عملیات حرارتی (سختکاری) قرار میگیرد تا لبه سوراخها در اثر برخورد مداوم با متههای فولادی (HSS) یا کاربایدی دچار خوردگی و تغییر سایز نشوند. اعداد و درجات روی بدنه معمولاً به روش حکاکی لیزری یا اسیدکاری ایجاد میشوند تا در محیطهای کارگاهی آغشته به روغن و مواد خنککننده، وضوح خود را حفظ کنند. رعایت استانداردهای DIN آلمان در ساخت این ابزار، نشانه دقت بالای قطر سوراخهاست.
هنگام خرید شابلون مته به چه نکاتی توجه کنیم؟
برای انتخاب یک شابلون مته کارآمد، پارامترهای فنی زیر را مدنظر قرار دهید:
- دامنه اندازهگیری: بررسی کنید که گیج مته طیف سایزهای پرکاربرد شما (مثلاً 1 تا 13 یا 1 تا 20 میلیمتر) را پوشش دهد.
- متریال بدنه: اولویت با فولاد ضد زنگ یا فولاد سختکاری شده است تا در برابر رطوبت و سایش مقاوم باشد.
- خوانایی اعداد: حکاکیها باید عمیق و واضح باشند تا در نور کم کارگاه به راحتی قرائت شوند.
- گام اندازهگیری: اگر با متههای اعشاری کار میکنید، شابلونی را انتخاب کنید که فواصل 0.1 میلیمتر را پشتیبانی کند.
نحوهی استفاده از گیج مته
استفاده از گیج مته (Drill Gauge) برای اندازهگیری و ارزیابی متهها و ویژگیهای آنها آسان است.
در زیر نحوه استفاده از گیج مته را برای اندازهگیری متهها بررسی خواهیم کرد:
1. اندازهگیری قطر مته:
برای اندازهگیری قطر مته، ابتدا مته را با دقت در بین شکلها و اندازههای موجود در گیج مته قرار دهید. سپس شکلی که بهترین مطابقت را با لبههای مته دارد را انتخاب کنید. قطر مته با مطابقت آن با شکل انتخاب شده در گیج مته اندازهگیری میشود.

2. ارزیابی نقطه سوراخکاری مته :
برای ارزیابی نقطه سوراخکاری مته، مته را به دقت به دیواره ثابت گیج و لبه مدرج بچسبانید. عدد مربوط به نقطه مرکزی مته را بخوانید و سپس مته را به اندازه یک دندانه بچرخانید تا لبه دوم مته را به دیواره ثابت بچسبانید و این بار مجدد اندازه نقطه مرکزی مته را بخونید. در صورت متفاوت بودن عدد خوانده شده در دو لبه مته، می توان نتیجه گرفت که مته درست و اصولی تیز نشده و خارج از مرکز تیز شده است. (OFF-CENTER) میتوانید نقطه مرکز مته را با انجام سنگ زنی (تیز کردن مته) بهینه کنید


3. اندازهگیری زاویه سوراخکاری مته:
برای مشخص نمودن متهی مناسب جهت سوراخکاری باید زاویهی سوراخکاری مته را اندازهگیری کنیم. به گونه ای که مته را بین بین زوایا و نشانههای موجود در گیج مته قرار دهیم تا مقدار مد نظر را بیابیم.

4. ارزیابی عمق سوراخکاری مته:
برای ارزیابی عمق سوراخکاری مته، ابتدا مته را به دقت درون خطوط و نشانههای موجود در گیج مته قرار دهید. سپس با بررسی کردن کجی مته و مقایسه آن با خطوط عمق سوراخکاری موجود در گیج مته، میتوانید عمق سوراخکاری را اندازهگیری کنید.

جمعبندی
شابلون مته ابزاری ضروری برای دستیابی به دقت و تکرارپذیری بالا در عملیات سوراخکاری صنعتی است. این ابزار با استانداردسازی فرآیند تشخیص قطر، خطای انسانی را به حداقل رسانده و به تکنسینها امکان میدهد تا پیشنیازهای حفاری را با اطمینان از ابعاد دقیق ابزار فراهم کنند. در نتیجه، استفاده از یک گیج مته استاندارد، نهتنها کیفیت محصول نهایی و دقت مونتاژ را بهبود میبخشد، بلکه به افزایش بهرهوری خط تولید و کاهش هزینههای ناشی از ضایعات نیز کمک شایانی میکند. ما در شاپمیل با ارائه مجموعهای منتخب از باکیفیتترین شابلونهای مته، دقت و سرعت را در کارگاه شما تضمین میکنیم تا با خیالی آسوده، روی خروجی نهایی پروژه خود تمرکز کنید.


