 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
هلدر تراشکاری روتراش | انواع ابزارهای تراشکاری CNC


راهنمای کامل هلدر تراشکاری روتراش CNC | انتخاب ابزار، هلدر و اینسرت مناسب
در فرایند ماشینکاری CNC، رو تراشی از جایگاه ویژهای برخوردار است؛ چرا که:
- ایجاد و کنترل دقیق ابعاد خارجی قطعهکار را ممکن میسازد،
- کیفیت سطح نهایی را با تلرانسهای میکرونی تضمین میکند،
- و با بهینهسازی سرعت و عمق برش، بهرهوری تولید را بهطرز چشمگیری افزایش میدهد.
به بیان دیگر، رو تراشی نهتنها شکل و ظاهر دقیق قطعات استوانهای یا مخروطی را تعیین میکند، بلکه زیربنای تمامی مراحل پس از آن، از داخل تراشی تا عملیاتهای تکمیلی را نیز شکل میدهد.
در این مرحله، سطح خارجی قطعهکار با دقت و کنترل بالا ماشینکاری میشود تا هم ابعاد نهایی بطور دقیق حاصل شود و هم کیفیت سطح به استانداردهای مهندسی برسد. موفقیت در رو تراشی، مستلزم درک صحیح پارامترهای فرآیند ماشینکاری و انتخاب ابزار مناسب است، ابزاری که بتواند ضمن افزایش بازده تولید، هزینههای تولید را به حداقل برساند.
رو تراشی (External Turning) چیست؟
رو تراشی فرایندی در ماشینکاری است که طی آن با حرکت ابزار بر روی سطح خارجی قطعهکار، ضمن ماشینکاری و براده برداری از سطوح اضافی، شکل و اندازه نهایی قطعه مطابق نقشهی مهندسی ایجاد میشود. در این عملیات:
- سطح قطعه میتواند بهصورت استوانهای، مخروطی یا پلهای پرداخت شود.
- تطابق با تلرانسهای دقیق (در مقیاس چند میکرون) امکانپذیر است.
- سرعت و عمق برش بهینهشده، راندمان تولید را بالا میبرد.
از رو تراشی تا هولدر تراشکاری روتراش
حال که اهمیت رو تراشی و تأثیر آن بر کیفیت نهایی را میدانیم، باید سراغ انتخاب ابزار تراش خارجی مناسب برویم. این ابزار که با عناوینی چون هولدر تراشکاری روتراش، External Turning Tool یا ابزارگیر تراشکاری خارجی نیز شناخته میشود، وظیفهی نگهداری و هدایت اینسرت برش را بر عهده دارد. نکاتی که در انتخاب هلدر تراشکاری CNC باید مد نظر قرار گیرد، شامل موارد زیر است:
- پایداری و ضدلرزش بودن ساختار هلدر
- سازگاری با انواع اینسرت (CNMG، …)
- مقاومت بدنه در برابر بارهای شعاعی و محوری
- طراحی سیستم گیرشی اینسرت (کلمپ اینسرت) و تطابق آن با حجم برادهبردای
- سیستم خنک کاری(Coolant) هولدر تراشکاری
ترکیب درست اینسرت و هولدر، نقش کلیدی در کیفیت ماشینکاری دارد؛ با اینسرتها بیشتر آشنا شوید.
برای اجرای دقیق و بهینه عملیات رو تراشی با دستگاههای CNC، چند دسته ابزار تراش خارجی یا هلدر تراشکاری روتراش (External Turning Tool) وجود دارد که هر یک برای شرایط خاصی طراحی شدهاند:
- هلدر تراشکاری CNC ضدلرزش: این مدلها با ساختار تقویتشده و مکانیزم جذب ارتعاش، هنگام برادهبرداری از فلزات سخت عملکرد پایدارتری ارائه میدهند و کیفیت سطح نهایی قطعه را افزایش میدهند.
- هلدر تراشکاری فلزات سبک و آلومینیوم: این نوع ابزار تراش خارجی با زاویه ورود و زاویه آزاد خاص، مناسب برادهبرداری از مواد نرمتر و دقت بالاتر در پروفیلکاری است.
- هلدر روتراش ثابت: برای برشهای دقیق و یکنواخت در شرایطی که نیاز به پایداری حداکثری است ایدهآل میباشد.
در هر صورت، هنگام خرید هولدر روتراش به نکاتی نظیر ابعاد پایه هولدر، نوع پیچ و کلمپ اینسرت و سازگاری با اینسرتهای استاندارد دقت کنید تا بهترین هولدر تراشکاری روتراش را بر اساس نیاز تولید و بودجهی خود انتخاب نمایید.
هلدر تراشکاری روتراش چیست؟ راهنمای جامع انتخاب و کدگذاری
یک کد استاندارد (بر اساس ISO 5608 و استانداردهای اروپا) به شما این امکان را میدهد که در یک نگاه نوع روبند، شکل اینسرت، زاویهها، جهت تراش و ابعاد هلدر را تشخیص دهید و سریعترین و دقیقترین انتخاب را انجام دهید.
یک کد 10 بخشی، تمام مشخصات فنی مورد نیاز، از نوع گیره تا ابعاد را در خود جای میدهد.
نمونه کد:
T C L N L 25 25 – M 12

جدول اجزای کدگذاری هلدر روتراش (مطابق استاندارد ISO)
| شماره | موقعیت در کد | نمایه | توضیحات کامل و کاربردی |
|---|---|---|---|
| 1 | حرف اول | نوع روبند یا سیستم نگهدارنده | نوع طراحی هلدر از نظر ساختار و روش بستن اینسرت. حروف رایج: P (پین و گیره)، T (سنگینکار)، M (ماژولار)، S (ساده)، C (قفل پیچ مرکزی). |
| 2 | حرف دوم | شکل اینسرت | نشاندهنده هندسه اینسرت قابل استفاده: C (لوزی°80)، D (لوزی°55)، S (مربعی)، T (مثلثی)، R (گرد). |
| 3 | حرف سوم | زاویه قرارگیری اینسرت | زاویه نشیمنگاه اینسرت نسبت به محور طولی هلدر. معمولاً بین°0 تا °15 است. رایجترین زاویه°7 برای تعادل بین استحکام و دقت. |
| 4 | حرف چهارم | زاویه آزاد اینسرت | زاویه زیرین الماس (زاویه Relief) که مانع تماس ناخواسته با قطعه میشود. حروف رایج: A (0°)، B (5°)، C (7°)، L (3°). |
| 5 | حرف پنجم | جهت برادهبرداری | مشخص میکند هلدر راستبر، چپبر یا دوطرفه است: R (راستتراش)، L (چپتراش)، N (نرمال – قابل استفاده از هر دو سمت). |
| 6–7 | دو عدد بعدی | سطح مقطع هلدر | ابعاد شفت ابزار برحسب میلیمتر به صورت: عرض × ارتفاع (مثلاً 25×25 یا 20×25). هرچه سطح مقطع بزرگتر باشد، مقاومت هلدر در برابر لرزش و خمشدگی بیشتر است. انتخاب این مقادیر باید با ابزارگیر دستگاه CNC هماهنگ باشد. |
| 8 | حرف یا عدد | طول کل هلدر | طول کامل بدنه هلدر. گاهی با حرف مشخص میشود: K (کوتاه)، M (متوسط)، L (بلند) یا عدد دقیق مانند 100، 125، 150 mm. |
| 9 | عدد نهایی | سایز اینسرت | بیانگر طول لبه برشی اینسرت است و معمولاً با عددی مثل 12، 16، 20 مشخص میشود. انتخاب درست این مقدار در هماهنگی کامل با مدل هلدر اهمیت دارد. |
تفصیل هر بخش از هولدر رو تراش:
1. نوع روبند
- P (Pin clamp): اتصال از زیر اینسرت با پین، مناسب برای فشارهای متوسط
- T (Top clamp): گیره از بالا، برای اینسرتهای بدون سوراخ و کاربردهای عمومی
- M (Mixed clamp): ترکیبی از گیره و پیچ، بیشترین پایداری در تراشهای سنگین
- S (Screw clamp): پیچی، سرعت نصب بالا و تنظیم دقیق
- C (Clamp from front): گیره از جلو، زاویه مثبت منفی بسته به مدل
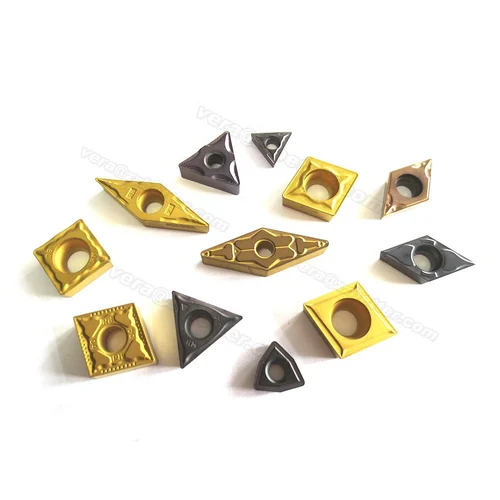
2. شکل اینسرت
- C – Diamond 80°: پرکاربرد برای General Turning
- D – Diamond 55°: مناسب پرداخت و ایجاد گوشههای تیز
- S – Square: چهارلبه فعال، اقتصادی
- T – Triangle: لبه برش سهگوش، ورود به عمق بیشتر
- R – Round: برادهبرداری نرم، طول عمر لبه بالا
3. زاویه هلدر
زاویه قرارگیری نشیمنگاه اینسرت نسبت به محور ابزار:
- 0°: برای ماشینکاری دقیق با حداقل نیروی پیشروی
- 7°: تعادل بین نیروی برش و پایداری
- 15°: برادهبرداری عمیق با کاهش برخورد لبه به سطح
4. زاویه اینسرت
زاویه بین پشتی اینسرت و سطح قطعهکار:
- A (0°): تراشکاری سنگین
- B (5°): ماشینکاری عمومی
- L (0–3°): کمترین ارتفاع پسمانده برای پرداخت دقیق
5. جهت تراش ( چپ تراش یا راست تراش)
- R (Right‑handed): حرکت ابزار از راست به چپ
- L (Left‑handed): حرکت ابزار از چپ به راست
- N (Neutral): قابل نصب در هر دو جهت
6–7. ابعاد مقطع هلدر
دو عدد پشتسرهم (مثلاً 25 25):
- mm25×25: مناسب دستگاههای متوسط
- 20×25 mm: انطباق با Turret های کوچکتر
8. طول کل هلدر
- K (Short): فضاهای تنگ
- M (Medium): کاربرد عمومی
- L (Long): دسترسی به عمق زیاد
9. سایز اینسرت
عدد نهایی (مثلاً 12, 16, 20) بیانگر طول لبه برش اینسرت بر حسب میلیمتر است.
استثنا را فراموش نکنید!
هولدرهای برش و هولدرهای رزوهزن برخلاف هولدرهای روتراش و داخلتراش، معمولاً از استاندارد کدگذاری ISO مربوط به ابزارهای تراش عمومی پیروی نمیکنند. این دسته از ابزارها معمولاً دارای سیستم کدگذاری اختصاصی یا برندمحور هستند.
نکات کلیدی استفاده از روتراش :
- انتخاب روبند: برای تراشهای خشن فشار بالا، از M یا P استفاده کنید.
- شکل اینسرت: برای پرداخت دقیق و گوشهزنی، D ; برای سرعت بالا و عمر بیشتر، C.
- زاویهها: تراش عمیق = زاویه هلدر 15°؛ پرداخت دقیق = زاویه آزاد L.
مراحل اصلی فرایند روتراشی:
1. آماده سازی قطعه کار:
قبل از شروع روتراشی، باید قطعه کار را به طور صحیح در سه نظام یا فیکسچر ماشین تراش بسته و تنظیم نمایید. این کار برای اطمینان از ثبات و دقت قطعه کار در حین تراشیدن ضروری میباشد.
2. انتخاب ابزار مناسب:
نوع هولدر روتراشی، شکل هندسی اینسرت، زاویهها و گرید (Grade) آن باید با توجه به نوع ماده قطعه کار، عملیات ماشینکاری مورد نظر، سطح دقت و کیفیت و توان ماشین تراش انتخاب شود.
3. تنظیم سرعت و پیشروی:
سرعت دوران قطعه کار (سرعت اسپیندل) و سرعت حرکت خطی ابزار تراش (سرعت پیشروی) باید با توجه به نوع ماده قطعه کار، سختی آن و ابزار مورد استفاده تنظیم شود. سرعتهای بالا برای مواد نرمتر و سرعتهای پایین برای مواد سختتر مناسب هستند.
4. عملیات روتراشی:
هولدر روتراشی با حرکت خطی در امتداد محور قطعه کار و برداشتن براده از سطح آن، به تدریج قطر قطعه را کم میکند. عمق برش و تعداد دفعات عبور تیغه از روی قطعه کار به نوع عملیات مورد نظر و سطح دقت و کیفیت دلخواه بستگی دارد.
5. خنک کاری:
در حین روتراشی، از سیال خنک کننده برای خنک کردن اینسرت، هلدر تراشکاری و قطعه کار استفاده میشود. این کار برای کاهش اصطکاک، افزایش عمر اینسرت تراشکاری و بهبود کیفیت سطح نهایی قطعه ضروری است.
6. اندازه گیری و کنترل کیفیت:
در طول و بعد از فرایند روتراشی، باید ابعاد قطعه کار با استفاده از ابزارهای اندازهگیری مانند کولیس و میکرومتر به طور دقیق کنترل شود. این کار برای اطمینان از انطباق قطعه با مشخصات فنی مورد نظر ضروری است.
انواع هلدر روتراش:
هلدرهای رو تراشی در انواع مختلفی با توجه به شکل هندسی، زاویه قرارگیری اینسرت و سیستم اتصال به دسته ابزار تراش موجود هستند. برخی از رایجترین انواع هلدر روتراشی عبارتند از:
● هلدر روتراش راست تراش و چپ تراش: هلدر روتراش راست تراش و چپ تراش دو نوع از رایجترین هلدرهای روتراشی هستند که از نظر جهت برادهبرداری با یکدیگر تفاوت دارند.
● هلدرهای نوع T: این نوع هلدرها برای اینسرتهای مثلثی استفاده میشوند و در دو نوع راست و چپ موجود هستند.
● هولدرهای نوع V: این نوع هلدرها برای اینسرتهای لوزی شکل استفاده میشوند و از نظر زاویه قرارگیری اینسرت تنوع بیشتری دارند.
● هلدرهای نوع S: این نوع هلدرها برای اینسرتهای مربعی استفاده میشوند و برای عملیاتهای سنگین مانند خشنتراشی مناسب هستند.
● هلدرهای نوع CNMG: این نوع هلدرها برای اینسرتهای گرد استفاده میشوند و برای عملیاتهای ظریف مانند پرداختکاری مناسب هستند.
چگونه هلدر روتراش مناسب انتخاب کنیم ؟
انتخاب هلدر روتراشی مناسب به عوامل مختلفی مانند نوع قطعه کار، جنس قطعه کار، عملیات ماشینکاری و دقت مورد نظر بستگی دارد. در هنگام انتخاب هلدر باید به موارد زیر توجه کرد:
- شکل هندسی اینسرت: اینسرت باید با نوع عملیات ماشینکاری و شکل سطح مورد نظر مطابقت داشته باشد.
- زاویه قرارگیری اینسرت: زاویه قرارگیری اینسرت بر میزان برادهبرداری و کیفیت سطح نهایی قطعه کار تاثیر میگذارد.
- سیستم اتصال: سیستم اتصال هلدر به دسته ابزار تراش باید سازگار با دستگاه تراش باشد.
- کیفیت هلدر: هلدر باید از مواد باکیفیت ساخته شده باشد و ساختار محکمی داشته باشد تا بتواند در برابر نیروهای وارده در حین ماشینکاری مقاومت کند.
- تکنولوژی ساخت هولدر و تلورانس Pocket Seat: در فرآیند تولید هولدرهای مدرن، شرکتهایی مانند یورولوی (Euroloy) از جدیدترین فناوریهای اندازهگیری و کنترل کیفیت استفاده میکنند. یکی از مهمترین مراحل، کنترل تلورانس محل نشیمنگاه اینسرت (Pocket Seat) است که با استفاده از گیجهای مخصوص اینسرت بررسی میشود. این اقدام بهمنظور اطمینان از تطابق کامل محصول با استانداردهای بینالمللی و تضمین دقت عملکرد ابزار در شرایط سخت ماشینکاری انجام میگیرد.
- کیفیت و دقت پیچ هلدر: در میان اجزای مختلف یک هولدر تراشکاری، پیچ نگهدارنده اینسرت نقش حیاتی دارد. این قطعه کوچک اما کلیدی، وظیفهی تحمل تنشها، ضربهها و نیروهای شدید حین عملیات ماشینکاری را بر عهده دارد. بنابراین، استفاده از پیچهایی با دقت ساخت بالا و استحکام مکانیکی مناسب، برای تضمین عملکرد پایدار و ایمنی در حین تراشکاری، کاملاً ضروری است.
مزایای استفاده از هلدر روتراش:
استفاده از هلدر روتراشی مزایای متعددی دارد، از جمله:
- افزایش دقت و ظرافت در روتراشی
- افزایش طول عمر اینسرت
- کاهش زمان و هزینه ماشینکاری
- بهبود کیفیت سطح نهایی قطعه کار
جمعبندی:
انتخاب هولدر تراشکاری خارجی مناسب، نقش مهمی در بهبود کیفیت سطح، دقت نهایی و طول عمر ابزار در عملیات تراشکاری دارد. با شناخت انواع هولدرها و تطبیق صحیح آنها با اینسرتهای متناسب، میتوان راندمان ماشینکاری را بهطور چشمگیری افزایش داد.اگر در انتخاب ابزار مناسب برای کاربرد خاص خود نیاز به راهنمایی دارید، میتوانید با کارشناسان فنی شاپمیل تماس بگیرید و از مشاوره تخصصی ما بهرهمند شوید.


