 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
گیج حلقهای برو نرو| کنترل سریع و دقیق قطر خارجی قطعات


گیج حلقهای برو نرو که در ادبیات مهندسی با نام Go-No-Go Ring Gauge شناخته میشود، یکی از حیاتیترین ابزارهای بازرسی غیرمقایسهای در خطوط تولید و کارگاههای تراشکاری دقیق است. برخلاف ابزارهای اندازهگیری متغیر مانند میکرومتر یا کولیس که عدد دقیق قطر را نمایش میدهند، این گیج بر اساس منطق وضعیت عمل کرده و صرفاً صلاحیت یا عدم صلاحیت قطعه را در بازه تلرانسی مشخص تعیین میکند. استفاده از این ابزار در فرآیندهای کنترل کیفیت (QC)، سرعت بازرسی قطعات انبوه را به شکل چشمگیری افزایش داده و نیاز به مهارت بالای اپراتور برای قرائت اعداد را حذف میکند. در محیطهای صنعتی که زمان و دقت در کنترل تلرانسهای ابعادی حرف اول را میزند، گیجهای رینگی به عنوان یک استاندارد صلب و غیرقابل تغییر، ضامن سلامت خروجی خط تولید هستند.
گیج حلقهای برو نرو چیست؟
گیج حلقهای برو نرو یک فرمان سنجش ابعادی است که برای کنترل قطر خارجی (OD) قطعات استوانهای، شفتها و پیچها طراحی شده است. این ابزار از دو بخش مجزا تشکیل شده است: بخش "Go" که حد بالای متریال و حداقل انحراف مجاز را کنترل میکند و بخش "No-Go" که حد پایین متریال را بررسی مینماید. این گیجها معمولاً به صورت جفت یا در دو سمت یک دسته (در سایزهای کوچک) عرضه میشوند. هدف اصلی از بهکارگیری این ابزار، اطمینان از قرارگیری ابعاد قطعه تولید شده در محدوده مجاز نقشه مهندسی بدون درگیری با پیچیدگیهای تنظیمات ابزارهای دیجیتال یا ورنیه است.

چگونه گیج حلقهای Go-No-Go کار میکند؟
عملکرد این ابزار بر اساس اصل جفتشدگی است. در فرآیند بازرسی، قطعه کار باید به راحتی و تحت وزن خود یا با فشار بسیار اندک وارد حلقه "Go" شود؛ این یعنی قطر خارجی قطعه از حداکثر مجاز بزرگتر نیست. در مرحله بعد، همان قطعه نباید وارد حلقه "No-Go" شود. اگر قطعه وارد حلقه نرو شود، به معنای آن است که بیش از حد تراشیده شده و از محدوده تلرانس خارج گشته است. نتیجه این فرآیند یک خروجی شفاف Pass (تایید) یا Fail (رد) است که هرگونه تفسیر شخصی یا خطای انسانی در قرائت را به صفر میرساند.
کاربردهای گیج حلقهای در صنعت
این ابزار در صنایعی که با تولید انبوه قطعات مدور سر و کار دارند، نقش کلیدی ایفا میکند:
- کنترل نهایی شفتها: بازرسی سریع انواع محورها و پینهای صنعتی برای اطمینان از انطباقهای عبوری یا پرس.
- صنعت خودرو و هوافضا: تایید قطعات حساس موتور که تلرانسهای هندسی بسیار سختگیرانهای دارند.
- تراشکاری و سریتراشی CNC: کالیبراسیون سریع فرآیند تولید در فواصل زمانی مشخص توسط اپراتور دستگاه.
- تست پیچ و مهره: بررسی صحت گام و قطر موثر رزوه در مدلهای مخصوص گیج رینگی رزوه.
ساختار گیج برو/نرو
1.برو (Go):
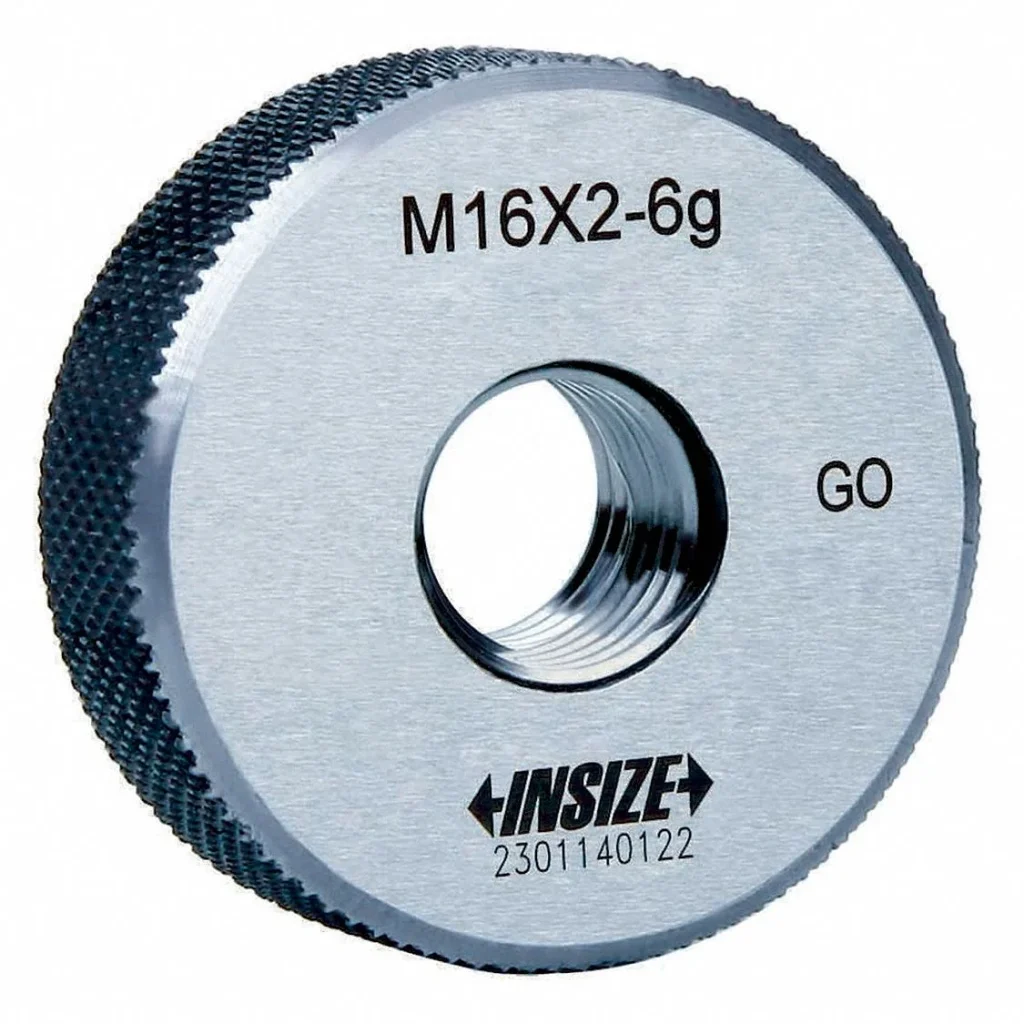
این قسمت از گیج برای بررسی اندازههای صحیح و قابل قبول قطعه به کار میرود. اگر قطعه به درستی با این گیج سازگار باشد، وارد شده و پذیرفته میشود.
2.نرو (No-Go):
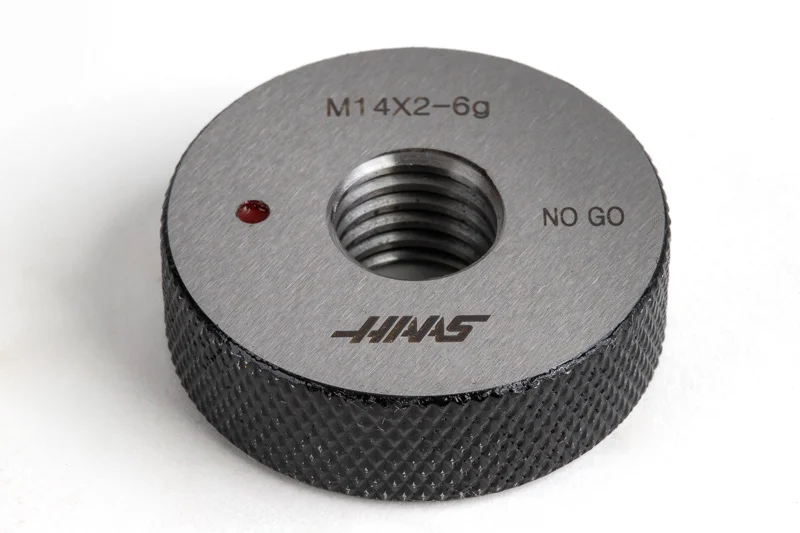
این قسمت برای چک کردن اندازههای نامناسب و غیر قابل قبول قطعه به کار میرود و اگر با این قسمت سازگار باشد قطعه پذیرفته نخواهد شد.
3.دو حالت قطعه:
با استفاده از این گیج، قطعه در دو حالت قبولی و غیر قبولی بررسی میشود و به سرعت مشخص میشود که آیا قطعه پذیرفته است یا خیر.
جنس گیج برو/نرو
معمولاً گیجهای برو/نرو از فلزاتی نظیر فولاد آلیاژی یا استنلس استیل که دارای مقاومت و سختی مناسب هستند ساخته میشوند. این ابزارها نیازمند دقت و ثبات بالا در اندازهگیری هستند تا اطمینان حاصل شود که اندازه قطعات صحیح و قابل قبول است. در مواردی که دقت بیشتری مورد نیاز است، گیجها ممکن است با پوششهایی مثل کروم یا تیتانیوم پوشانده شده باشند تا مقاومت آنها در برابر فرسایش و زنگ زدگی افزایش یابد.
نحوهی کار با گیج برو/نرو
در بازرسی ابعادی به روش حدّی، استفاده صحیح و همزمان از هر دو سمتِ "برو" و "نرو" تنها راه اطمینان از سلامت قطعه است. هدف از این فرآیند، اطمینان از قرارگیری ابعاد در پنجره تلرانسی تعریف شده در نقشه مهندسی است.
منطق پذیرش قطعه (Acceptance Criteria)
برای تایید نهایی یک قطعه، باید الزامات زیر بهطور دقیق محقق شود:
- بخش برو (Go): این سمت وظیفه کنترل «حد بالای متریال» را دارد. در یک بازرسی موفق، بخش Go باید با کمترین فشار دست و به صورت روان وارد سوراخ (در گیج توپی) شده یا روی شفت (در گیج رینگی) بنشیند.
- بخش نرو (No-Go): این سمت وظیفه کنترل «حد پایین متریال» را دارد. تحت هیچ شرایطی (جز در حد 1 الی 2 گام در رزوهها) بخش No-Go نباید وارد قطعه شود.
نتیجهگیری عملیاتی:
- قطعه سالم (Pass): سمت Go وارد شود و سمت No-Go وارد نشود.
- قطعه ضایعات (Reject): اگر هر دو سمت وارد شوند یا هر دو سمت وارد نشوند، قطعه از چرخه تولید خارج میگردد.
مثال کاربردی در محاسبات تلرانس
فرض کنید قصد دارید سوراخی با قطر نامی 20mm و تلرانس ±0.1 را کنترل کنید. در این حالت بازه مجاز شما بین 19.9mm تا 20.1mm است. برای این منظور:
- از یک گیج برو (Go) با سایز 19.9mm استفاده میشود (تا اطمینان حاصل شود سوراخ از حداقل مجاز کوچکتر نیست).
- از یک گیج نرو (No-Go) با سایز 20.1mm استفاده میشود (تا اطمینان حاصل شود سوراخ از حداکثر مجاز فراتر نرفته است).
توصیه فنی کارشناسان شاپمیل
هنگام کار با گیجها، از اعمال نیروی بیش از حد (Force) خودداری کنید. ورودِ با فشارِ سمتِ No-Go میتواند باعث دفرمه شدن لبههای گیج یا قطعه کار شده و منجر به خطای پذیرش (False Acceptance) شود. ما در شاپمیل پیشنهاد میکنیم همواره سطح گیج و قطعه را پیش از بازرسی از آلودگی و روغن پاک کنید تا اصطکاک کاذب، دقت سنجش شما را تحت تاثیر قرار ندهد.
بررسی تخصصی انواع گیجهای برو-نرو
در مهندسی دقیق، انتخاب نوع گیج بستگی مستقیم به هندسه قطعه و نوع انطباق مورد نیاز دارد. در ادامه، دستهبندی فنی این ابزارها بررسی میشود:
1. گیجهای رینگی (Go/No-Go Ring Gauges)

گیجهای رینگی ابزارهای صلبی هستند که منحصراً برای کنترل قطر خارجی (OD) شفتها و قطعات استوانهای طراحی شدهاند.
- Plain Ring Gauges: برای سطوح صاف استوانهای به کار میروند و تلرانسهای ابعادی پینها و محورها را چک میکنند.
- Thread Ring Gauges (رزوهدار): این گیجها جهت تایید صحت رزوههای خارجی به کار میروند. طبق استاندارد، بخش Go (که معمولاً با حرف T یا حک شدن کلمه GO مشخص میشود) باید به صورت کامل و بدون گشتاور اضافی روی رزوه بسته شود. بخش No-Go (مشخص شده با حرف Z یا NoGo) نباید بیش از 2 گام (Pitch) وارد رزوه شود؛ نفوذ بیش از این مقدار به معنای خارج شدن قطر موثر رزوه از حد مجاز است.
2. گیجهای رینگی قابل تنظیم
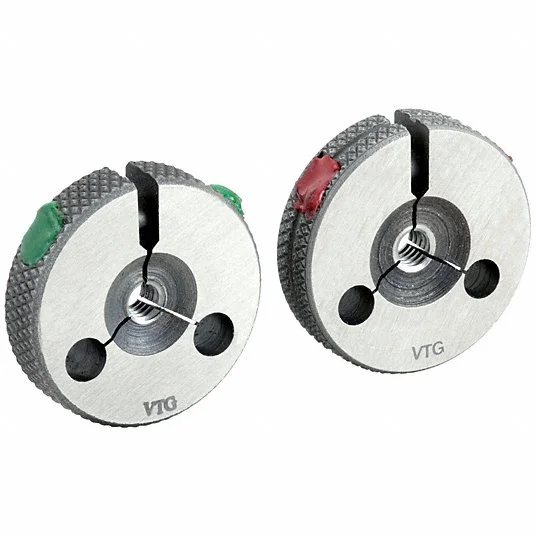
این ابزارها که به نام «گیجهای رینگی جکدار» نیز شناخته میشوند، برخلاف مدلهای صلب، دارای یک شکاف در بدنه و مکانیزم تنظیم (شامل پیچ تنظیم، پین قفلکننده و فنر ارتجاعی) هستند.
-
مزیت فنی: این گیجها اجازه میدهند تا پس از سایش جزئی در اثر استفاده مداوم، مجدداً با استفاده از یک «پلاگ مستر» (Setting Plug) کالیبره شوند. همچنین برای کنترل قطعاتی با تلرانسهای خاص که گیج استانداردی برای آنها در بازار موجود نیست، گزینهای بسیار اقتصادی و دقیق محسوب میشوند.
3. گیجهای توپی

گیج توپی یا پلاگ گیج، ابزار مرجع برای کنترل قطر داخلی (ID) سوراخها، بوشها و حفرههای ماشینکاری شده است. این ابزارها معمولاً از فولادهای آلیاژی با مقاومت سایشی بسیار بالا (مانند SPK) ساخته میشوند.
- Double-Ended (دوطرفه): در سایزهای کوچک و متوسط، بخش Go و No-Go در دو سمت یک دسته ارگونومیک قرار دارند. طول بخش Go معمولاً بلندتر از No-Go طراحی میشود تا تشخیص بصری برای اپراتور آسانتر شود.
- Single-Ended (یکطرفه): در سایزهای بزرگ که وزن ابزار اهمیت پیدا میکند، بخش برو و نرو به صورت جداگانه ساخته میشوند. این مدلها دقت کالیبراسیون بالاتری در فرآیندهای بازرسی حساس دارند.
- Thread Plug Gauges: مشابه مدل رینگی، برای کنترل رزوههای داخلی (مادگی) استفاده میشوند.
4. گیجهای مخروطی 6 پلهای
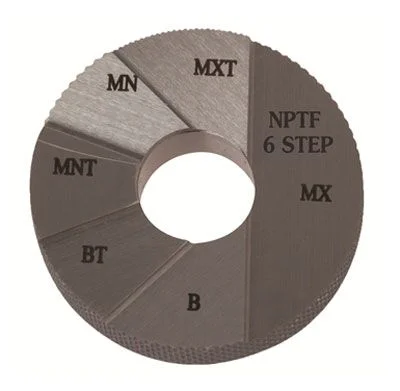
این گیجها ابزارهای تخصصی برای کنترل قطعات دارای مخروط (Taper) هستند. برخلاف گیجهای ساده، این مدل دارای 6 پله تراشیده شده با فواصل دقیق است که بازههای تلرانسی مختلف را پوشش میدهد.
-
مکانیزم تشخیص: بازرس با بررسی قرارگیری لبه قطعه در مقابل کدهای حک شده (مانند MX، B، MN)، متوجه میشود که مخروط در حد بالای متریال، حد بهینه یا حد پایین است. این گیجها برای کنترل همزمان قطر و عمق نفوذ در قطعات مخروطی بهترین انتخاب فنی هستند.
تفسیر کدهای فنی و علائم حک شده بر روی گیج
در سیستمهای بازرسی مرحلهای، کدهای حک شده بر روی بدنه گیج، وضعیت دقیق قطعه را نسبت به بازه تلرانسی مشخص میکنند. تفسیر این علائم به شرح زیر است:
- کدهای MX و MXT (حداکثر ابعاد): قرارگیری لبه قطعه در تراز این پلهها به معنای رسیدن ابعاد به Maximum Material Condition یا حد بالای تلرانس است. در این حالت، قطعه در بزرگترین سایز مجاز خود قرار دارد و همچنان قابل قبول (Pass) تلقی میشود.
- کدهای B و BT (محدوده بهینه): این علائم نشاندهنده Nominal Size یا ابعاد ایدهآل هستند. انطباق قطعه با این پلهها تایید میکند که فرآیند تولید در دقیقترین حالت ممکن انجام شده و ابعاد کاملاً مطابق با استانداردهای مرجع و در مرکز بازه تلرانسی است.
- کدهای MN و MNT (حداقل ابعاد): مشاهده لبه قطعه در مقابل این پلهها نشاندهنده رسیدن به حد پایین تلرانس یا Minimum Material Condition است. این وضعیت هشدار میدهد که قطعه در کوچکترین سایز مجاز قرار دارد و هرگونه کاهش ابعاد بیشتر، منجر به خروج قطعه از تلرانس و تولید ضایعات میشود.
استاندارد تلرانس ساخت گیج برو/نرو: قانون 10 درصد
در طراحی و کالیبراسیون گیجهای برو-نرو، از قاعده مهندسی 10% Rule (معروف به Gage Maker's Tolerance) استفاده میشود. طبق این استاندارد، برای تضمین دقت بازرسی، تلرانس ساختِ خودِ گیج معادل 10 درصد از بازه تلرانس کل قطعه کار در نظر گرفته میشود. این تخصیص هوشمندانه تضمین میکند که خطای ساخت ابزار، تداخلی در تایید یا رد قطعات نداشته باشد و گیج بتواند با بیشترین اعتماد، انحرافات ابعادی را در مرزهای بحرانی (Upper & Lower Limits) شناسایی کند.
محدودیتهای فنی گیجهای برو-نرو
هرچند گیجهای Go/No-Go از کارآمدترین ابزارهای کنترلی در خطوط تولید انبوه هستند، اما درک محدودیتهای آنها برای مدیریت دقیق فرآیند کیفیت الزامی است. کارشناسان فنی شاپمیل همواره توصیه میکنند در کنار مزایای سرعت، به موارد زیر توجه داشته باشید:
- عدم نمایش دادههای متغیر (عددی)
اصلیترین محدودیت این ابزارها، ماهیت «وصفی» (Attribute) آنهاست. این گیجها تنها وضعیت انطباق قطعه را مشخص میکنند و توانایی نمایش مقدار عددی انحراف یا ابعاد دقیق را ندارند. به عبارت دیگر، شما متوجه میشوید که قطعه در محدوده تلرانس هست یا خیر، اما نمیدانید ابعاد واقعی به کدام سمت (بالا یا پایین بازه) متمایل است؛ بنابراین برای تحلیلهای آماری فرآیند (SPC) و رسم نمودارهای کنترل، این ابزارها جایگزین ابزارهای «متغیر» مانند میکرومتر نمیشوند.
- وابستگی به تلرانس طراحی (صلبیت ابعادی)
گیجهای برو-نرو بر اساس یک محدوده تلرانس ثابت و مشخص طراحی و ساخته میشوند. این یعنی با کوچکترین تغییر در نقشههای مهندسی یا اصلاح استاندارد تلرانسی قطعه، گیج قبلی فاقد کارایی شده و باید ابزار جدیدی جایگزین شود. این عدم انعطافپذیری باعث میشود که برای بازههای ابعادی متغیر یا قطعاتی که در چندین کلاس انطباق تولید میشوند، نیاز به انبار بزرگی از گیجهای مختلف داشته باشید.
-
فرسایش و نیاز به کالیبراسیون دورهای مستمر
برخلاف ابزارهای اندازهگیری دیجیتال، گیجهای رینگی و توپی مستقیماً با سطح قطعه کار درگیر میشوند. این تماس مداوم، بهویژه در قطعاتی با زبری سطح بالا، منجر به سایش تدریجی لبههای کنترلی گیج میشود. کوچکترین سایش در بخش "No-Go" میتواند باعث تایید قطعات خارج از رده شود؛ لذا پایش دوره کالیبراسیون در استفاده از این ابزارها بسیار حساستر و حیاتیتر از سایر تجهیزات است.
نتیجه گیری
تضمین کیفیت اتفاقی نیست؛ نتیجه بهکارگیری ابزار دقیق در زمان درست است. گیجهای برو-نرو با منطق صریح خود، فرآیند کنترل تلرانس را از یک چالش زمانبر به یک روتین سریع و بینقص تبدیل میکنند. این ابزارها با کاهش چشمگیر نرخ ضایعات، مستقیماً بر سودآوری پروژههای صنعتی اثر میگذارند. مجموعه شاپمیل به عنوان تامینکننده تخصصی تجهیزات اندازهگیری، همراه شماست تا با انتخاب صحیح این گیجها، گامی استوار در جهت ارتقای استانداردهای تولیدی خود بردارید.


