 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات


ابزار اینسرتی | هولدر تراشکاری | هولدر فرزکاری
نمایش 21–40 از 359 نتیجهSorted by popularity
نمایش فیلترها















راهنمای جامع انتخاب و خرید ابزار اینسرتی در ماشینکاری CNC
ابزار اینسرتی در صنایع مختلف از جمله تراشکاری، فرزکاری و سوراخکاری استفاده میشود. با فراهم کردن امکان تعویض سریع و آسان اینسرتها، بهرهوری و کیفیت کار را بهبود میبخشد. همچنین، استفاده از این ابزار باعث کاهش هزینههای نگهداری و افزایش کارایی در فرآیندهای تولیدی و ماشینکاری میشود.
ابزار اینسرتی چیست و چرا از آن استفاده میکنیم؟
ابزار اینسرتی مجموعهای از دو جزء اصلی است:
- هولدر (Holder): بدنه اصلی ابزار که در اسپیندل ماشین CNC (برای فرزکاری، بورینگ، دریلکاری) یا در برجک ابزار ماشین تراش CNC (برای تراشکاری) نصب میشود. هولدر دارای یک نشیمنگاه (Seat) دقیق است که اینسرت در آن قرار میگیرد.
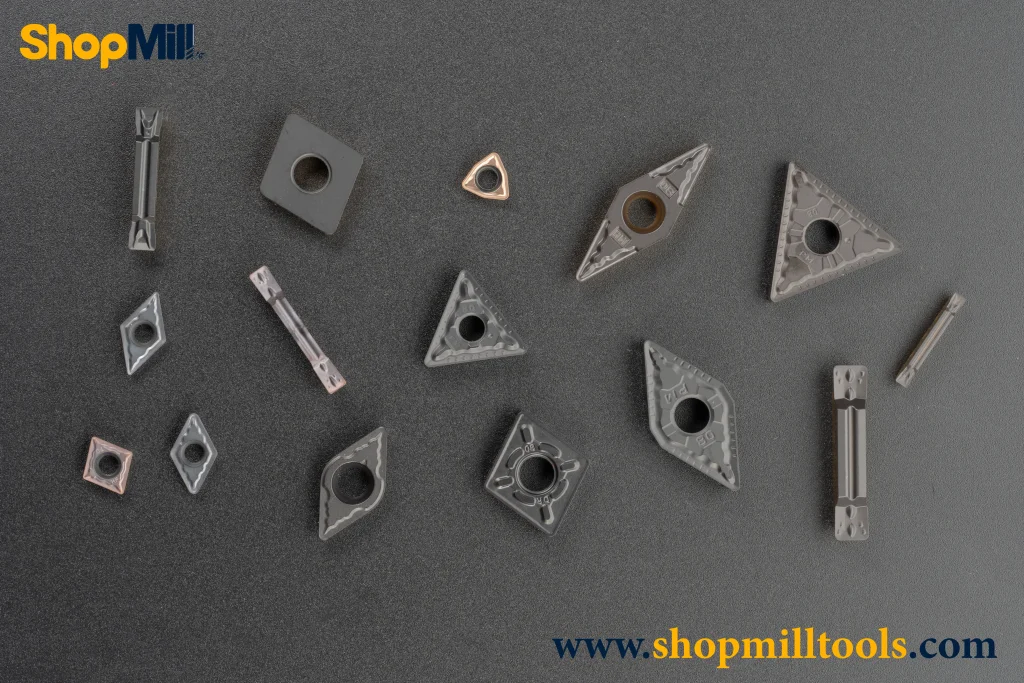
- اینسرت (Insert): قطعه کوچک و قابل تعویض که لبههای برنده ابزار را تشکیل میدهد. اینسرتها از مواد سخت و مقاوم در برابر سایش مانند کاربید سمانته (Cemented Carbide)، سرامیک، سرمِت (Cermet)، نیترید بور مکعبی (CBN) یا الماس پلیکریستالین (PCD) ساخته میشوند و اغلب با پوششهای ویژهای برای افزایش عمر و بهبود عملکرد پوشانده میشوند.

مزایای استفاده از ابزار اینسرتی:
- کاهش هزینه: شما تنها تیغچه کند شده را تعویض میکنید، نه کل ابزار را.
- افزایش بهرهوری: تعویض سریع و آسان اینسرت باعث کاهش زمان توقف ماشین میشود.
- انعطافپذیری: با یک هولدر میتوانید از اینسرتهای مختلف (با گرید، پوشش یا شکل هندسی متفاوت) برای ماشینکاری مواد مختلف یا عملیات گوناگون استفاده کنید.
- عملکرد بهینه: اینسرتها با گریدها و پوششهای متنوع برای مطابقت با انواع مواد و شرایط برشی طراحی شدهاند و امکان دستیابی به سرعتها و فیدهای بالاتر را فراهم میکنند.
- کیفیت و دقت پایدار: هر لبه برنده اینسرت نو و تازه است و دقت و کیفیت یکسانی را ارائه میدهد.
- مدیریت بهتر تراشه: هندسههای مختلف اینسرت (Chipbreaker) برای شکستن و هدایت موثر تراشهها طراحی شدهاند.
اجزای کلیدی ابزار اینسرتی: اینسرتها و هولدرها
اینسرتها:
اینسرتها قلب ابزار اینسرتی هستند و انتخاب صحیح آنها بر اساس جنس قطعه کار، نوع عملیات و شرایط ماشینکاری، حیاتی است. اینسرتها بر اساس چندین ویژگی کلیدی طبقهبندی میشوند:
- ماده ساخت (Grade): ترکیبی از کارباید، بایندر (معمولاً کبالت)، پوشش و فرآیند ساخت که مقاومت اینسرت در برابر سایش، ضربه، و حرارت را تعیین میکند. گریدهای مختلفی برای ماشینکاری فولاد، استیل ضد زنگ، چدن، آلومینیوم، سوپرآلیاژها و ... وجود دارد.
- پوشش (Coating): لایههای بسیار نازکی از مواد سخت و مقاوم (مانند TiN, AlTiN, TiCN, Al2O3, CVD, PVD) که روی اینسرت نشانده میشوند تا عمر ابزار را افزایش داده، اصطکاک را کاهش داده و مقاومت در برابر حرارت و سایش را بهبود بخشند.
- هندسه و برادهشکن (Geometry & Chipbreaker): شکل لبه برنده و پستی بلندیهای سطح اینسرت که برای کنترل، شکستن و هدایت تراشه طراحی شدهاند. هندسهها برای مواد مختلف (نرم، سخت، چقرمه) و عملیات گوناگون (پرداختکاری، خشنکاری) متفاوتند.
- شکل (Shape): اینسرتها در اشکال استاندارد مختلفی مانند مثلثی (T)، مربعی (S)، لوزی (C, D, V)، گرد (R)، هشتضلعی (W, O) و غیره تولید میشوند که هر یک برای کاربردهای خاصی (مثلاً اینسرتهای گرد برای پروفیلزنی و خشنکاری سنگین، اینسرتهای لوزی با زوایای مختلف برای تراشکاری طولی و کپیکاری) مناسب هستند.
- زاویه آزاد (Clearance Angle): زاویه بین سطح کناری اینسرت و سطح ماشینکاری شده که از تماس و اصطکاک جلوگیری میکند. اینسرتها میتوانند دارای زاویه آزاد مثبت (مانند C, D, V, T با زوایای 7 درجه یا بیشتر) یا منفی (مانند S, W, R با زوایای 0 درجه) باشند. اینسرتهای مثبت نیروی برش کمتر و برای مواد نرم یا ماشینهای کمتوان مناسبترند، در حالی که اینسرتهای منفی لبه قویتری داشته و برای خشنکاری و مواد سختتر ایدهآلاند.
- دقت ساخت (Tolerance): میزان تلرانس ابعادی اینسرت که بر دقت ماشینکاری تاثیر مستقیم دارد.
سیستم کدگذاری ISO برای اینسرتها (مانند CNMG 120408-PM 4225) اطلاعات جامعی در مورد شکل، زاویه آزاد، تلرانس، ابعاد، شکل برادهشکن و گرید اینسرت ارائه میدهد.
هولدرها:
هولدرها بدنه نگهدارنده اینسرت هستند و باید به اندازه کافی صلب و دقیق باشند تا اینسرت را به درستی در موقعیت خود نگه دارند. انواع مختلفی از هولدرها بر اساس کاربرد و نحوه نگه داشتن اینسرت وجود دارد:
- هلدر های تراش CNC: برای عملیات تراشکاری قطعات در ماشینهای تراش CNC.
- هلدر های فرز CNC: برای عملیات فرز کاری در ماشینهای فرز CNC و سنتر های ماشینکاری.
- هد بورینگ: ابزارهای قابل تنظیم برای بزرگ کردن یا پرداخت کاری دقیق سوراخها.
- هولدرهای U-drill: ابزارهای دریلکاری با اینسرت قابل تعویض.
نحوه کلمپینگ اینسرت در هولدر نیز متفاوت است:
- پیچی (Screw-on): رایجترین روش، اینسرت مستقیماً با یک پیچ در نشیمنگاه خود محکم میشود.
- اهرمی (Lever Type): از یک اهرم داخلی برای فشار دادن اینسرت استفاده میکند.
- کلمپی (Clamp Type): از یک کلمپ یا گیره خارجی برای محکم کردن اینسرت استفاده میکند.
- پین و کلمپ (Pin and Clamp): ترکیبی از پین برای موقعیتدهی و کلمپ برای فشار نهایی.
انتخاب روش کلمپینگ به شکل اینسرت و نوع عملیات بستگی دارد.
انواع ابزار اینسرتی در کاربردهای کلیدی ماشینکاری CNC:
حالا به بررسی انواع خاص ابزار اینسرتی متناسب با کاربردهای رایج میپردازیم:
-
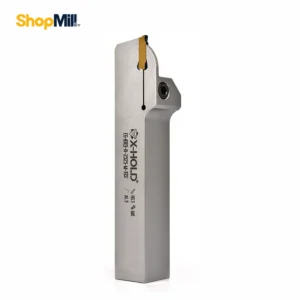
هولدر های تراش CNC و ابزار اینسرتی تراشکاری:
هولدرهای تراش CNC برای انجام انواع عملیات بر روی قطعات دوار استفاده میشوند. آنها بر اساس محل نصب (خارجی یا داخلی)، جهت برش (چپبر یا راستبر) و زاویه ورود ابزار به قطعه کار طبقهبندی میشوند. زاویه ورود ابزار تاثیر زیادی بر مدیریت نیروهای برشی، تشکیل تراشه و عمر ابزار دارد (مانند هولدرهای با زاویه 95 درجه برای تراشکاری طولی عمومی، 75 درجه برای کپیکاری و پخزنی، 93 درجه برای فیسینگ). هولدرهای تراش CNC از اینسرتهای با اشکال مختلفی مانند CNMG, DNMG, WNMG, VNMG, TNMG (برای تراشکاری خارجی و داخلی عمومی)، CCMT, DCMT, VCMT (برای تراشکاری داخلی و خارجی با زاویه آزاد مثبت)، و اینسرتهای خاص برای شیارزنی، پخزنی و رزوهزنی استفاده میکنند. انتخاب هولدر و اینسرت مناسب برای تراشکاری به عواملی مانند جنس قطعه، سختی، نیاز به خشنکاری یا پرداختکاری، صلبیت ماشین و قطعه کار بستگی دارد.
-
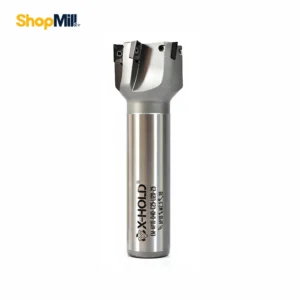
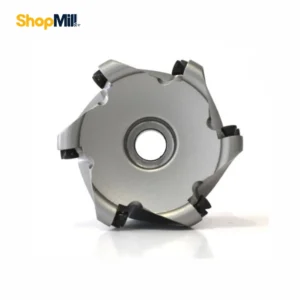
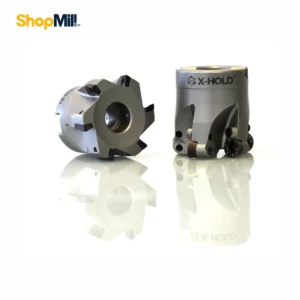
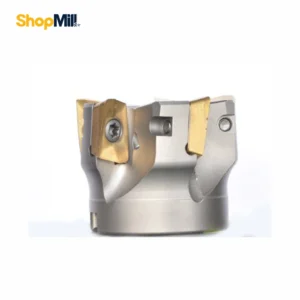
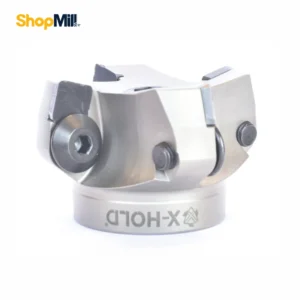
هولدرهای فرز CNC و ابزار اینسرتی فرزکاری:
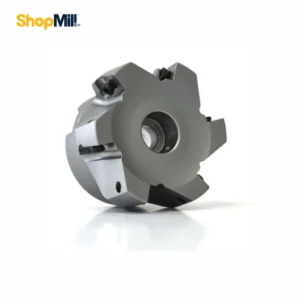
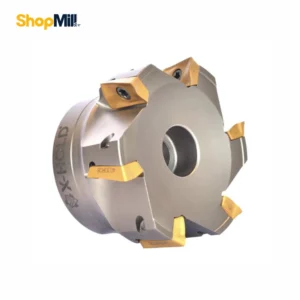
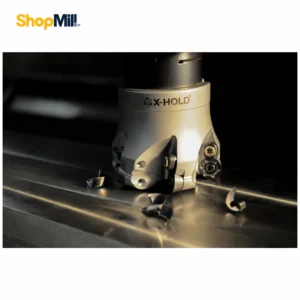
هولدرهای فرز CNC برای ایجاد سطوح تخت، پلهها، شیارها، پروفیلها و جیبها در قطعات ثابت استفاده میشوند. این دسته شامل انواع مختلفی از ابزارهاست:
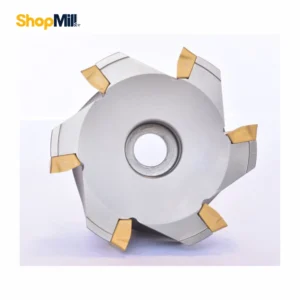
- کفتراشها (Face Mills): برای ایجاد سطوح تخت بزرگ. دارای چندین اینسرت اینسرتخور هستند که در محیط و/یا کف ابزار قرار میگیرند. از اینسرتهای گرد، مربعی یا هشتضلعی با زاویه ورود مختلف استفاده میکنند.
- فرزهای انگشتی اینسرتخور (Indexable Insert End Mills): برای فرزکاری کناره، شیارزنی و پروفیلزنی. اینسرتها در محیط ابزار قرار میگیرند.
- فرزهای شیارزن و ارهای (Grooving & Saw Mills): برای ایجاد شیارهای با عرض دقیق. هولدرهای فرز CNC نیز از اینسرتهای با اشکال و هندسههای مختلف برای مطابقت با مواد و عملیات استفاده میکنند. برای مثال، اینسرتهای با زاویه ورود 90 درجه برای ایجاد پلههای دقیق، و اینسرتهای گرد برای خشنکاری با نرخ برادهبرداری بالا در نظر گرفته میشوند.
-
هد بورینگ و ابزار اینسرتی بورینگ:
هد بورینگ ابزاری تخصصی برای بزرگ کردن، صاف کردن و پرداخت کاری دقیق سوراخهایی است که قبلاً توسط دریل یا روش دیگری ایجاد شدهاند. هد بورینگها میتوانند ثابت یا قابل تنظیم باشند که انواع قابل تنظیم امکان تغییر دقیق قطر سوراخ نهایی را فراهم میکنند. دو نوع اصلی هد بورینگ وجود دارد:
- هد بورینگ خشنکار (Rough Boring Heads): برای برداشتن حجم زیادی از مواد با استفاده از یک یا دو اینسرت.
- هد بورینگ پرداختکار (Fine Boring Heads): برای دستیابی به تلرانسهای بسیار بسته و کیفیت سطح عالی، معمولاً با یک اینسرت و قابلیت تنظیم میکرومتری قطر. هد بورینگها نیز از اینسرتهای استاندارد تراشکاری (مانند CCMT, DCMT, VCMT) یا اینسرتهای اختصاصی بورینگ استفاده میکنند که انتخاب آنها به جنس قطعه، قطر سوراخ، نیاز به خشنکاری یا پرداخت و دقت نهایی مورد نیاز بستگی دارد.
-
هولدرهای U-drill (مته اینسرتی) و دریلکاری با ابزار اینسرتی:
هولدرهای U-drill، که با نام متههای اینسرتی نیز شناخته میشوند، جایگزینی کارآمد برای دریلهای صلب یا دریلهای با اینسرتهای قابل تعویض در لبهها هستند. بدنه هولدر U-drill توخالی بوده و کانالهای داخلی برای عبور سیال خنککننده پرفشار (Coolant-Through) دارد که به هدایت و تخلیه عالی تراشه کمک میکند. هولدر U-drill معمولاً از دو اینسرت استفاده میکند: یک اینسرت داخلی (Inner Insert) که نزدیک به مرکز سوراخ کار میکند و یک اینسرت خارجی (Outer Insert) که قطر نهایی سوراخ را تعیین میکند. مزیت اصلی هولدرهای U-drill نرخ پیشروی (فید) بسیار بالا (مشابه عملیات تراشکاری)، عدم نیاز به عملیات "نقرهزنی" (Pecking) در بسیاری از موارد، تولید سوراخ با کیفیت بالا و عمر طولانی ابزار است. این اینسرتها اغلب از انواع استاندارد تراشکاری (مانند SPMT, WCMX) هستند.
انتخاب ابزار اینسرتی مناسب
برای انتخاب صحیح ابزار اینسرتی (شامل هولدر تراش CNC، هولدر فرز CNC، هد بورینگ و هولدر U-drill و اینسرتهای مربوطه)، باید عوامل زیر را در نظر گرفت:
- جنس قطعه کار: مهمترین عامل در انتخاب گرید و پوشش اینسرت. هر ماده نیاز به ترکیبی خاص از سختی، چقرمگی و مقاومت در برابر حرارت دارد.
- نوع عملیات: خشنکاری، پرداختکاری، پروفیلزنی، شیارزنی، رزوهزنی، بورینگ، دریلکاری - هر عملیات نیاز به هندسه و شکل اینسرت متفاوتی دارد.
- شرایط ماشینکاری: پایداری ماشین، صلبیت فیکسچر، نیاز به سیال خنککننده، و شرایط برش (خشک یا مرطوب).
- مشخصات ماشین CNC: توان اسپیندل، حداکثر سرعت، قابلیت ارائه سیال خنککننده پرفشار (مخصوصاً برای هولدرهای U-drill).
- کیفیت سطح و تلرانس مورد نیاز: عملیات پرداخت کاری نیاز به اینسرتها و هولدرهای با دقت بالاتر دارد.
- مدیریت تراشه: هندسه اینسرت باید با ماده و فید مورد استفاده سازگار باشد تا تراشه به درستی شکسته و تخلیه شود.
استفاده صحیح و نگهداری از ابزار اینسرتی
برای به حداکثر رساندن عمر و عملکرد ابزار اینسرتی، نکات زیر حیاتی هستند:
- نصب صحیح اینسرت: اطمینان از تمیزی کامل نشیمنگاه اینسرت و استفاده از پیچ یا کلمپ صحیح با گشتاور توصیه شده توسط سازنده (استفاده از آچار گشتاور توصیه میشود).
- تمیزکاری: پاک کردن منظم تراشهها، روغن و آلودگی از هولدر و نشیمنگاه اینسرت.
- بررسی منظم: چک کردن هولدر از نظر سایش، آسیبدیدگی نشیمنگاه اینسرت یا پیچها.
- استفاده از سیال خنککننده مناسب: سیال خنککننده نقش مهمی در کاهش دما، روانکاری و تخلیه تراشه دارد، مخصوصاً در عملیات دریلکاری با هولدر U-drill یا فرزکاری.
عیبیابی رایج در استفاده از ابزار اینسرتی
- سایش بیش از حد یا شکستن زودهنگام اینسرت: ممکن است ناشی از انتخاب گرید یا هندسه نامناسب، سرعت/فید بیش از حد، نبود سیال خنککننده کافی، یا لرزش باشد.
- کیفیت سطح پایین یا تلرانس نامناسب: میتواند به دلیل ران اوت بالا، صلبیت کم سیستم، انتخاب هندسه پرداختکاری نامناسب، یا لبه برنده کند شده باشد.
- مشکل در تخلیه تراشه: اغلب ناشی از انتخاب برادهشکن نامناسب، فید کم، یا عدم استفاده از سیال خنککننده داخلی (در هولدرهای U-drill).
- لرزش (Chatter): میتواند ناشی از صلبیت کم ابزار یا قطعه کار، سرعت/فید نامناسب، یا هندسه اینسرت باشد.
برای رفع این مشکلات، بررسی دقیق انتخاب ابزار، شرایط برش و صلبیت کلی سیستم ماشینکاری ضروری است.
نتیجهگیری:
ابزار اینسرتی یک راهکار قدرتمند و اقتصادی برای طیف وسیعی از عملیات ماشینکاری CNC است. با درک اجزای کلیدی (اینسرت و هولدر) و انواع مختلف سیستمها شامل هولدرهای تراش CNC، هولدرهای فرز CNC، هد بورینگ و هولدرهای U-drill، میتوانید انتخابهای آگاهانهتری داشته باشید. انتخاب گرید، هندسه و پوشش صحیح اینسرت همراه با هولدر مناسب برای هر کاربرد، کلید دستیابی به حداکثر بهرهوری، دقت و کاهش هزینهها در ماشینکاری مدرن است. سرمایهگذاری در ابزار اینسرتی با کیفیت و آموزش پرسنل در استفاده و نگهداری صحیح از آنها، یک گام حیاتی برای هر کارگاه ماشینکاری پیشرفته است.
فروشگاه شاپ میل با ارائه طیف گستردهای از ابزارهای اینسرتی با کیفیت بالا و دقت ابعادی، نیازهای صنایع مختلف را برآورده میسازد. کارشناسان متخصص ما آمادهاند تا با ارائه مشاوره فنی، شما را در انتخاب مناسبترین ابزار اینسرتی برای پروژههایتان یاری نمایند.


