 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
هلدر داخلتراش سیانسی(CNC)
نمایش 81–100 از 101 نتیجهSorted by popularity
نمایش فیلترها


راهنمای کامل داخلتراش CNC | انتخاب ابزار، هلدر و اینسرت مناسب
این مقاله بهعنوان راهنمایی جامع و کاربردی برای تمامی افرادی تدوین شده است که با فرآیند داخلتراشی (Boring / Internal Turning) در دستگاههای CNC سر و کار دارند. چه از فعالان حرفهای صنعت با سالها تجربه باشید، و چه کاربری تازهوارد که بهتازگی قدم در مسیر ماشینکاری دقیق گذاشتهاید، این متن به شما کمک میکند تا با دیدی روشنتر و اطلاعاتی فنیتر، ابزار مناسب را انتخاب کرده و یک گام از رقبا پیشتر حرکت کنید.
داخل تراشی چیست و چرا اهمیت دارد؟
فرآیند داخلتراشی (Internal Turning یا Boring) یکی از عملیاتهای دقیق در ماشینکاری فلزات است که با هدف ایجاد، اصلاح یا گسترش سوراخهای استوانهای یا مخروطی در داخل قطعهکار انجام میشود. این فرآیند بهطور معمول با استفاده از تیغهای تخصصی موسوم به تیغچه داخلتراش صورت میگیرد که درون یک هلدر داخلتراش نصب شده و تحت کنترل دستگاههای CNC با دقت بالا حرکت میکند.

عملیات داخلتراشی به دلیل ماهیت هندسی آن، با چالشهایی مانند لرزشهای طولی، تخلیه دشوار برادهها و حفظ دقت ابعادی و کیفیت سطح مواجه است. از اینرو، انتخاب صحیح ابزار، اعم از تیغچه و هلدر مناسب، نقش تعیینکنندهای در عملکرد مطلوب دارد. انتخاب ابزار مناسب میتواند موجب افزایش کیفیت سطح نهایی، کاهش استهلاک ماشین، صرفهجویی در هزینههای تولید، و افزایش عمر ابزار برش شود.
انواع مدل های هولدر داخلتراش:
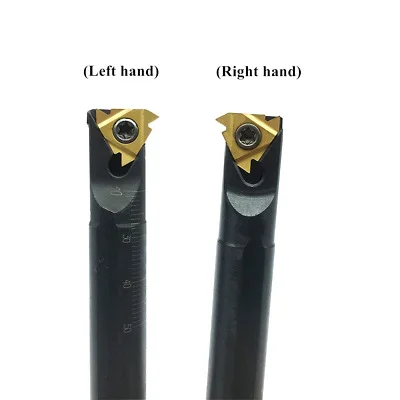
از میان انواع مختلف ابزارهای داخلتراشی، دو مدل از هلدرهای داخلتراش بیش از سایرین مورد توجه متخصصان ماشینکاری قرار گرفتهاند و بهعنوان گزینههایی محبوب و کارآمد شناخته میشوند:
-
هلدر داخلتراش راستتراش :
این نوع هلدر با زاویه ورود استاندارد در حدود 95 درجه طراحی شده و با برخورداری از زاویه آزاد مناسب، عملکرد روان و دقیقی را در برادهبرداری داخلی ارائه میدهد. هلدر راستبر انتخابی ایدهآل برای اکثر کاربردهای عمومی داخلتراشی بهشمار میرود. -
هلدر داخلتراش چپتراش :
این مدل با قابلیت تنظیم خاص، برای تراشکاری داخلی قطعاتی با دیوارههای نازک یا عملیاتهایی که به دقت ابعادی بالایی نیاز دارند، بسیار مناسب است. زاویهبندی این ابزار بهگونهای است که ارتعاشات را کاهش داده و به بهبود کیفیت سطح نهایی کمک میکند.
هر دو مدل فوق معمولاً برای اینسرتهای استاندارد CNMG طراحی شدهاند و بسته به نیاز کاربر، در سایزهای مختلف از جمله قطرهای متداول مانند 32 میلیمتر و 40 میلیمتر عرضه میشوند. این تنوع سایز و استانداردسازی ابزار، امکان انتخاب بهینه را برای طیف گستردهای از پروژههای تراشکاری صنعتی فراهم میآورد.
مقایسه کامل هلدر داخلتراش و روتراش در ماشینکاری CNC
| ویژگی | داخلتراش | روتراش |
|---|---|---|
| کاربرد اصلی | ایجاد، بزرگکردن یا پرداخت سوراخهای داخلی | تراشکاری، شکلدهی و پرداخت سطوح خارجی قطعهکار |
| موقعیت ابزار | داخل سوراخ یا حفره قطعه نصب میشود | در بیرون و سطح خارجی قطعه حرکت میکند |
| نوع نیرو واردشده | بار محوری و شعاعی محدود بهدلیل فضای داخلی | بار بیشتر و آزادانهتر به دلیل فضای باز بیرونی |
| کنترل ارتعاشات | نیاز به دقت بالا، مستعد ارتعاش و چتر زدن (Chatter) | کنترل ارتعاش آسانتر، پایداری بیشتر |
| نوع ابزارگیر | هلدر باریک و بلند برای دسترسی به عمق سوراخ | هلدر مستحکم با طراحی مقاوم در برابر فشار خارجی |
| محدودیتها | دسترسی محدود، نیاز به ابزار دقیقتر و بلندتر | آزادی حرکت بیشتر، مناسب برای تنوع بالای اشکال خارجی |
| چالشهای فنی | تخلیه براده دشوار، سختی حفظ دقت در عمق زیاد | چالش کمتر در تخلیه براده، اما نیاز به کنترل دمای ابزار |
| مثال کاربردی | ساخت بوش، سیلندر، محفظههای داخلی | تولید شفت، پوسته، قطعات استوانهای و پلهدار |
کدگذاری هولدرهای داخلتراش | تحلیل دقیق 9 بخش استاندارد کد
در انتخاب صحیح هولدرهای داخلتراش، آشنایی با ساختار کدگذاری آنها یک ضرورت است. این کدها که بهصورت ترکیبی از حروف و اعداد نمایش داده میشوند، اطلاعات کلیدی و فنی ابزار را در 9 بخش مجزا منتقل میکنند. در ادامه به بررسی دقیق هر بخش از این کدگذاری استاندارد میپردازیم:

1. نوع بدنه هولدر (Material Type)
اولین حرف از کد، جنس بدنه هلدر را مشخص میکند. بسته به شرایط ماشینکاری (اعم از نوع قطعهکار، حجم تولید، نیاز به خنککاری و...)، یکی از انواع زیر انتخاب میشود:
| کد | نوع متریال | توضیح |
| A | فولاد آبصابونخور | مناسب برای خنککاری پیوسته |
| C | کارباید | برای برادهبرداری دقیق با دوام بالا |
| E | کارباید آبصابونخور | ترکیب دقت کارباید و خنککاری مؤثر |
| H | متال سخت | مقاوم در برابر سایش شدید |
| J | متال سخت آبصابونخور | تخصصی برای ماشینکاری سنگین |
| S | فولاد (رایجترین) | اقتصادی و مناسب مصارف عمومی |
2. قطر شفت (Shank Diameter)
عدد دوم در کدگذاری، نشاندهنده قطر شفت (بدنه هولدر) به میلیمتر است. این مقدار میتواند از قطرهای بسیار کوچک (مانند 6 یا 8 میلیمتر) تا قطرهای بزرگتر (50 و حتی 60 میلیمتر) باشد، بسته به فضای ماشینکاری داخل قطعه.
3. طول کلی هلدر (Overall Length)
بخش سوم به طول کامل هولدر اشاره دارد. طول ابزار معمولاً از 32 میلیمتر آغاز شده و تا بیش از 450 میلیمتر نیز میرسد. انتخاب طول مناسب بر اساس عمق سوراخ یا فضای ماشینکاری داخلی انجام میشود.
4. نوع روبند (Clamping System)
در این قسمت نوع سیستم گیرنده اینسرت (روبند) مشخص میشود. روبندها به نحوی طراحی میشوند که اینسرت را در برابر فشار و ارتعاش در حین عملیات تراشکاری بهصورت ایمن نگه دارند. رایجترین سیستمها شامل گیره از بالا، پیچ مرکزی و گوهای هستند.
5. شکل اینسرت (Insert Shape)
بخش پنجم کد به شکل اینسرتی اشاره دارد که با این هولدر سازگار است. این حرف معادل اولین حرف در کد اینسرت است. به عنوان مثال:
- C = الماس مربعی
- T = مثلثی
- V = زاویهدار 35 درجه
- W = ششضلعی
انتخاب شکل مناسب به نوع عملیات، فرم سطح ماشینکاری و پایداری ابزار بستگی دارد.برای آشنایی کامل با اینسرت ها اینجا کلیک کنید.
6. زاویه ورود هلدر (Lead Angle)
زاویه ورود یا زاویهی نصب اینسرت نسبت به شفت ابزار، در این قسمت مشخص میشود. انتخاب زاویه مناسب موجب بهبود کیفیت سطح، کاهش فشار بر ابزار و بهینهسازی برادهبرداری میشود. به عنوان مثال:
- D = زاویه 15 درجه
- C = زاویه 7 درجه
7. زاویه آزاد اینسرت (Relief Angle)
هفتمین بخش کد، زاویه آزاد الماس تراشکاری را مشخص میکند. این همان حرف دوم در کد اینسرت است و تعیین میکند که اینسرت در حین تراشکاری با چه زاویهای نسبت به قطعهکار قرار میگیرد:
- N = زاویه صفر درجه (بدون زاویه آزاد)
- C = زاویه 7 درجه (رایجترین)
- A = زاویه 3 درجه (برای برشهای دقیق)
زاویه آزاد مناسب باعث کاهش اصطکاک و جلوگیری از لبپر شدن الماس میشود.
8. جهت تراش (Hand of Tool)
در این قسمت، راستتراش یا چپتراش بودن ابزار مشخص میشود:
- R = راستتراش
- L = چپتراش
- N = نوتراش (مناسب برای کاربردهای دوطرفه)
انتخاب این گزینه باید با توجه به جهت حرکت ماشین و موقعیت نصب ابزار صورت گیرد.
9. سایز اینسرت (Insert Size / Cutting Edge Length)
آخرین بخش از کدگذاری به سایز اینسرت قابل نصب روی ابزار اشاره دارد. این عدد معمولا نشاندهنده طول لبه برشی یا اندازه کلی اینسرت است که باید با استاندارد ابزارگیر مطابقت داشته باشد.
درک کامل این 9 بخش از کدگذاری هولدر داخلتراش، به شما کمک میکند تا ابزاری دقیق، متناسب با شرایط ماشینکاری و اینسرت دلخواه انتخاب کنید. این موضوع نه تنها به افزایش کیفیت قطعه نهایی کمک میکند، بلکه عمر ابزار و بهرهوری عملیات را نیز بهینه میسازد.اگر در تفسیر کد ابزار یا انتخاب مناسبترین مدل دچار تردید هستید، کافی است با کارشناسان تخصصی شاپمیل تماس بگیرید. ما آمادهایم تا تجربه صنعتی خود را در اختیار شما قرار دهیم.
استثنا را فراموش نکنید!
هولدرهای برش و هولدرهای رزوهزن برخلاف هولدرهای روتراش و داخلتراش، معمولاً از استاندارد کدگذاری ISO مربوط به ابزارهای تراش عمومی پیروی نمیکنند. این دسته از ابزارها معمولاً دارای سیستم کدگذاری اختصاصی یا برندمحور هستند.
بررسی جنس و ویژگیهای فنی هولدر داخلتراش CNC
انتخاب جنس مناسب ابزار داخلتراش نقش کلیدی در کیفیت برادهبرداری، طول عمر ابزار و عملکرد کلی ماشینکاری دارد. بسته به جنس قطعهکار، شرایط عملیات و نیاز به دقت، ابزارهای داخلتراشی در متریالهای گوناگون تولید میشوند:
● فولاد ابزار :
یکی از متداولترین مواد مورد استفاده در ساخت ابزارهای تراشکاری، بهویژه برای هلدرهای داخلتراش اقتصادی، فولاد ابزار است. این جنس با قیمت مناسب و قابلیت ماشینکاری آسان، گزینهای ایدهآل برای کاربردهای عمومی و قطعات با سختی پایین تا متوسط بهشمار میرود.
● کاربید تنگستن :
برای ماشینکاری قطعات سخت، مواد صنعتی و تولیدات انبوه با سرعت بالا، ابزارهای ساختهشده از کاربید تنگستن انتخاب حرفهایهاست. این ماده با سختی بالا، مقاومت عالی در برابر حرارت و سایش، عملکردی پایدار و دقیق حتی در شرایط سخت ارائه میدهد. بسیاری از هلدرهای کیوکات Q-Cut CNC یا ابزارهای شیارزنی دقیق از این جنس بهره میبرند.
● آلیاژهای خاص (نظیر تیتانیوم یا کبالت):
در کاربردهای فوقدقیق و حساس به گرما، مانند صنایع هوایی، پزشکی یا قالبسازی، از ابزارهایی با آلیاژهای خاص با پایه تیتانیوم یا کبالت استفاده میشود. این ابزارها دارای مقاومت حرارتی بسیار بالا، پایداری ابعادی در سرعتهای بالا و دقت سطح عالی هستند، اما معمولاً با هزینه بالاتر همراهاند.
راهنمای انتخاب هلدر داخلتراش مناسب برای ماشینکاری دقیق
انتخاب صحیح هلدر داخلتراش (Internal Turning Toolholder) یکی از مهمترین مراحل در فرآیند ماشینکاری قطعات با سوراخ داخلی است. این انتخاب باید بر اساس نوع عملیات، شرایط قطعهکار و ویژگیهای فنی ابزار انجام گیرد. در ادامه به مهمترین معیارهایی که هنگام انتخاب این ابزار باید در نظر گرفته شود، اشاره میکنیم:
-
قطر سوراخ قطعهکار
انتخاب ابزار باید متناسب با محدودیتهای ابعادی و قطر سوراخ هدف باشد. در فضاهای باریک و سوراخهای بلند، استفاده از هلدرهای باریکتر و طراحیشده برای پایداری بیشتر ضروری است. -
جهت تراشکاری (راستتراش یا چپتراش)
بسته به جهت حرکت ماشین یا نیاز به دسترسی به نواحی خاص داخلی قطعه، باید بین هلدرهای Right-hand یا Left-hand انتخاب شود. برخی برندها مانند Euroloy مدلهای تخصصی برای هر دو جهت ارائه میدهند. -
نوع عملیات داخلتراشی
آیا هدف صرفاً تراش داخلی است یا عملیاتهایی نظیر پروفیلکاری، شیارزنی داخلی، رزوهزنی یا تراش طولی نیز مد نظر قرار دارد؟ هر نوع عملیات نیازمند طراحی خاصی در ابزار و فرم تیغچه است. -
انتخاب تیغچه (Insert)
تیغچه یا اینسرت باید متناسب با نوع ماده قطعهکار، شرایط برش و استاندارد ابزار انتخاب شود. اینسرتهای CNMG با پوششهایی نظیر TiCN یا گریدهای مخصوص استاندارد ISO-P از گزینههای پرکاربرد در این زمینه هستند. -
کنترل ارتعاش و پایداری ابزار
در عملیاتهای حساس، بهویژه در عمقهای زیاد، استفاده از هلدرهایی با طراحی ضدلرزش و مقاومت بالا اهمیت ویژه دارد. ابزارهایی با شفت مستحکم و هندسه تقویتشده، دقت بالاتری در ماشینکاری نهایی فراهم میکنند. -
برند معتبر و تضمین اصالت
همواره از برندهای شناختهشده و معتبر مانند یورولوی استفاده کنید. هلدر داخلتراش اصل نه تنها از نظر دقت و طول عمر قابل اعتماد است، بلکه با ضمانت اصالت کالا از سوی تأمینکننده، خیال شما را از کیفیت راحت میکند.
جمعبندی
برای اجرای عملیات داخلتراشی با دقت بالا و عملکرد پایدار در ماشینکاری CNC، انتخاب ابزار مناسب نقش حیاتی دارد. بخش داخل تراش در فروشگاه شاپمیل مجموعهای از هلدرها و ابزارهای داخلتراش با کیفیت صنعتی، طراحی مهندسیشده و قیمتگذاری منطقی را ارائه میدهد. علاوهبر این، تیم پشتیبانی فنی شاپمیل با ارائه مشاوره تخصصی رایگان، انتخاب صحیح ابزار را برای کاربران حرفهای و کارگاههای تولیدی سادهتر و مطمئنتر میکند.


