 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
زاویهسنج صنعتی اصل


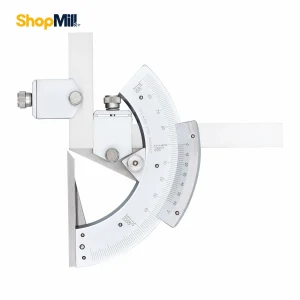


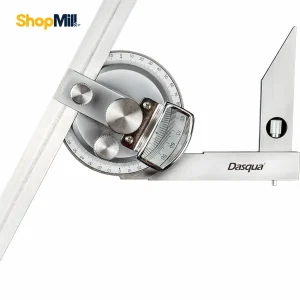


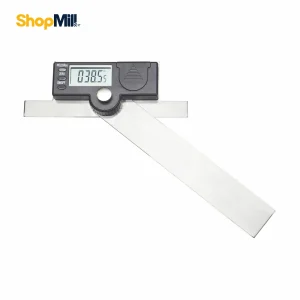


در دنیای مهندسی مکانیک و ساختوتولید، زاویه یکی از حیاتیترین پارامترهای هندسی است که کوچکترین انحراف در آن میتواند منجر به شکست کامل فرآیند مونتاژ یا کاهش عمر قطعات دوار شود. زاویهسنج صنعتی برخلاف نمونههای ساده آموزشی، ابزاری است که بر پایه اصول مترولوژی طراحی شده تا سختترین شرایط کارگاهی را تحمل کرده و دقتی در ابعاد دقیقه و ثانیه قوسی ارائه دهد. در فرآیندهای حساس نظیر تنظیم زوایای تیغه در دستگاههای تراش، کنترل کیفیت قطعات ریختهگری شده و یا ترازسازی قطعات سنگین، استفاده از یک زاویهسنج با بدنه مقاوم و کالیبراسیون دقیق، تنها راه اطمینان از خروجی نهایی است. تفاوت اصلی تجهیزات صنعتی در پایداری ابعادی آنها تحت تغییرات دمایی و مقاومت در برابر فرسایش ناشی از تماس مداوم با فلزات است.
زاویهسنج چیست؟
زاویهسنج صنعتی یک ابزار سنجش مستقیم یا مقایسهای است که برای تعیین مقدار انحراف بین دو سطح یا خط نسبت به یکدیگر استفاده میشود. در محیطهای صنعتی، این ابزار فراتر از یک نقاله ساده عمل میکند. در واحد کنترل کیفیت (QC)، از این وسیله برای تطابق قطعه تولید شده با نقشه فنی استفاده میشود. در بخش ماشینکاری و CNC، زاویهسنجها برای تنظیم فیکسچرها و اطمینان از عمود بودن یا زاویهدار بودن دقیق قطعهکار نسبت به محور اسپیندل به کار میروند. همچنین در صنعت قالبسازی، برای بررسی زوایای منفی و شیبهای خروج قطعه، وجود یک زاویهسنج دقیق غیرقابل جایگزین است.

انواع زاویهسنج صنعتی
- زاویهسنج مکانیکی (نقاله صنعتی) این ابزارها که معمولاً از فولاد ضدزنگ ساخته میشوند، شامل یک خطکش مدرج و یک دیسک زاویهدار هستند. سادگی ساختار این تجهیزات باعث میشود در برابر ضربه و محیطهای آلوده به روغن و براده بسیار مقاوم باشند.
- زاویهسنج فلزی دقیق (ورنیهدار) این نوع زاویهسنج که به زاویهسنج اونیورسال نیز معروف است، مجهز به مقیاس ورنیه (Vernier) بوده و اجازه میدهد زوایا را با دقت بسیار بالا (معمولاً تا 5 دقیقه قوسی) قرائت کنید. این ابزار انتخاب اول قالبسازان حرفهای است.
- زاویهسنج دیجیتال صنعتی با بهرهگیری از سنسورهای زاویهسنجی الکترونیکی، این دستگاهها عدد دقیق را روی نمایشگر LCD نشان میدهند. سرعت بالا در قرائت، امکان صفر کردن در هر زاویه و قابلیت نگه داشتن عدد از مزایای این مدل است که خطای انسانی در خواندن را به صفر میرساند.
اصول خواندن و مکانیزم درجهبندی ورنیه در زاویهسنجهای دقیق
درک صحیح از نحوه درجهبندی ورنیه در زاویهسنجهای صنعتی، کلید دستیابی به دقتهای زیر یک درجه است. برخلاف نقالههای معمولی که تنها فواصل یک درجهای را نمایش میدهند، زاویهسنجهای اونیورسال از اصل تفاضل فواصل بهره میبرند تا کوچکترین انحرافات هندسی را آشکار کنند.
ساختار تقسیمبندی دیسک اصلی
صفحه مدرج یا نقاله اصلی این ابزار به صورت کامل (360 درجه) طراحی شده است که معمولاً به چهار ربع دایره 90 درجه تقسیم میشود. این نوع تقسیمبندی به اپراتور اجازه میدهد تا از هر دو جهت (ساعتگرد و پادساعتگرد) بدون نیاز به محاسبات ذهنی پیچیده، زاویه قطعهکار را قرائت کند.
منطق ریاضی ورنیه 5 دقیقهای
روش درجهبندی در این ابزارها شباهت ساختاری زیادی با کولیسهای ابزار دقیق دارد. در مدلهایی با قابلیت تفکیکپذیری 5 دقیقه ('5):
-
تعداد 23 درجه از روی کمان نقاله اصلی انتخاب میشود.
-
این بازه روی خطکش ورنیه به 12 قسمت مساوی تقسیم میگردد.
-
از آنجایی که هر واحد روی ورنیه مقدار 23/12 درجه (معادل 1 درجه و 55 دقیقه) را نشان میدهد، اختلاف آن با دو درجه کامل روی مقیاس اصلی، دقیقاً برابر با 5 دقیقه است.
این اختلاف جزئی، همان «قابلیت تفکیکپذیری» یا Resolution دستگاه است که به مهندس کنترل کیفیت اجازه میدهد تلرانسهای بسیار بسته را با اطمینان کامل اندازه گیری کند. هنگام قرائت، کافی است ابتدا درجه کامل را از روی نقاله اصلی خوانده و سپس خطی از ورنیه که دقیقاً در امتداد یکی از خطوط نقاله اصلی قرار گرفته را پیدا کنید تا مقدار دقیق «دقیقه» به دست آید.

در اندازهگیری با این زاویهسنج قطعهی کار بین تیغه و پایه قرار میگیرد و مقدار درجه از روی نقاله و مقدار دقیقه از روی ورنیه خوانده میشود.

راهنمای گامبهگام قرائت زاویهسنج اونیورسال (دقت ۵ دقیقه)
خواندن زاویه در مدلهای ورنیهدار، مهارتی است که دقت نهایی کار شما را تضمین میکند. مکانیزم قرائت در این ابزار بر اساس ترکیب «درجه کامل» از روی دیسک اصلی و «دقیقه» از روی خطکش ورنیه استوار است. برای دستیابی به دقیقترین عدد، این پروتکل چهار مرحلهای را دنبال کنید:
۱. استخراج عدد صحیح (درجه)
ابتدا به محل قرارگیری خط صفر ورنیه نسبت به تقسیمبندیهای روی نقاله اصلی نگاه کنید. آخرین عددی که خط صفر ورنیه از آن عبور کرده است، نشاندهنده مقدار صحیح زاویه برحسب درجه (º) است.
نکته فنی: اگر خط صفر ورنیه دقیقاً بر یکی از خطوط نقاله منطبق باشد، زاویه شما فاقد مقدار «دقیقه» بوده و عدد صحیح مستقیماً قرائت میشود.
۲. شناسایی خط انطباق ورنیه
در صورتی که خط صفر ورنیه بین دو درجه قرار گرفته باشد، باید به سراغ مقیاس کوچکتر (ورنیه) بروید. در امتداد خطکش ورنیه حرکت کنید و خطی را پیدا کنید که دقیقاً و در یک راستا با یکی از خطوط نقاله اصلی قرار گرفته است.
۳. محاسبه مقدار دقیقه
پس از یافتن خط همتراز، تعداد فواصل موجود روی ورنیه (از صفر تا خط همتراز) را شمارش کنید. از آنجایی که قدرت تفکیک این ابزار 5 دقیقه است، عدد بهدستآمده را در 5 ضرب کنید تا مقدار ثانویه برحسب دقیقه (') حاصل شود.
-
مثال: اگر هفتمین خط ورنیه با یکی از خطوط نقاله همتراز شده باشد: 7×5=35 دقیقه.
۴. محاسبه مقدار نهایی زاویه
در مرحله آخر، مقدار درجه (از مرحله اول) را با مقدار دقیقه (از مرحله سوم) جمع کنید.
-
فرمول نهایی: (تعداد فواصل ورنیه ×5) + مقدار درجه کامل = زاویه نهایی
مثال کاربردی برای درک بهتر:
فرض کنید خط صفر ورنیه از عدد 25 درجه عبور کرده و نهمین خط روی ورنیه با یکی از خطوط صفحه اصلی همتراز است.
-
مقدار صحیح: 25º
-
مقدار ورنیه: ´45=5×9
-
اندازه نهایی قطعه: 25 درجه و 45 دقیقه ('25º45)
نمونههای از اندازهگیری زوایای قطعات با زاویهسنج 5 دقیقهای

زاویهسنج با قابلیت تفکیک 2 دقیقه
قابلیت تفکیک این زاویهسنجها دو دقیقه است. بنابراین دقت آن سی برابر بیشتر از زاویهسنجها با قابلیت تفکیکپذیری 1 درجه میباشد.از این زاویهسنجها برای اندازهگیری زاویهی قطعات با دقت بالا استفاده میشود. با توجه به ساختاری که این زاویهسنجها دارند دامنهی اندازهگیریشان بیشتر است.
نحوهی درجهبندی زاویه سنج با دقت 2 دقیقه
این زاویهسنجها نیز به ورنیه مجهز هستند و روش درجهبندی آنها مانند زاویهسنجها با قابلیت تفکیکپذیری 5 دقیقه میباشد. با این تفاوت که ورنیهی آن 30 قسمتی است.
در جدول زیر دو نوع درجهبندی برای این زاویهسنجها آورده شده است.

راهنمای خواندن زاویهسنج ها بادقت 2 دقیقه
در ابزارهای اندازهگیری با قدرت تفکیک 2 دقیقه ('2)، حساسیت چشمی اپراتور و کیفیت حکاکی خطوط اهمیت دوچندانی پیدا میکند. این سطح از دقت به معنای توانایی تشخیص 1/30 از یک درجه است. برای قرائت صحیح در این مقیاس، طبق دستورالعمل فنی زیر عمل کنید:
۱. تعیین موقعیت مبدأ (درجه کامل)
به موقعیت خط صفر ورنیه نسبت به تقسیمبندیهای دیسک اصلی توجه کنید. مقدار درجهی کامل، آخرین عددی است که خط صفر ورنیه از آن عبور کرده است. اگر خط صفر دقیقاً روی یک خط از نقاله قرار بگیرد، زاویه بدون کسر دقیقه و بهصورت عدد صحیح قرائت میشود.
۲. پایش انطباق در مقیاس ریز
در اکثر موارد که خط صفر ورنیه بین دو درجه قرار میگیرد، باید با استفاده از ذرهبین (که معمولاً روی این مدلها تعبیه شده)، خطوط ورنیه را بررسی کنید. دقیقاً خطی از ورنیه را بیابید که بدون کوچکترین انحراف، در امتداد یکی از خطوط نقاله اصلی قرار گرفته است.
۳. محاسبه مقدار کسر دقیقه
در این مرحله، تعداد فواصل موجود روی مقیاس ورنیه را از صفر تا نقطهی همترازی شمارش کنید. با توجه به اینکه قدرت تفکیک ابزار برابر با 2 دقیقه است، تعداد فواصل شمارش شده را در عدد 2 ضرب کنید.
-
مثال: اگر خط یازدهم ورنیه با یکی از خطوط نقاله منطبق شده باشد: 2×11=22 دقیقه.
۴. ثبت نتیجه نهایی
عدد حاصل از محاسبات ورنیه را به مقدار درجهی کاملی که در مرحله اول یادداشت کردید، اضافه کنید. حاصلجمع این دو، مقدار دقیق زاویه با تلرانس بسیار پایین خواهد بود.
مثال برای زاویه سنج با دقت 2 دقیقه:
تصور کنید خط صفر ورنیه از عدد 12 درجه عبور کرده و چهاردهمین خط روی ورنیه با مقیاس اصلی همراستا شده است.
- مقدار صحیح: 12º
- محاسبه کسر: 14×´2=´28
- اندازه نهایی قرائت شده: 12 درجه و 28 دقیقه (´12º28)
نتیجهگیری
به طور کلی، زاویهسنجها ابزارهای ضروری و کارآمدی هستند که در بسیاری از کاربردهای حرفهای و فنی، نقش کلیدی ایفا میکنند. استفاده صحیح و مراقبت از این ابزارها میتواند دقت و کیفیت کار را به طور چشمگیری افزایش دهد.


