 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
قلاویز ماشینی مارپیچ | رزوهزنی پایدار در سوراخهای کور


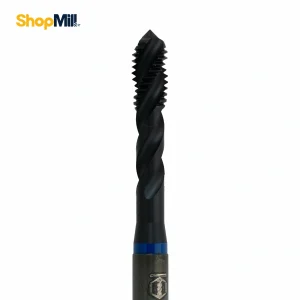




قلاویز ماشینی مارپیچ چیست ؟
به زبان ساده، قلاویز ابزاری برشی برای ایجاد رزوهٔ داخلی استاندارد (M، UNC/UNF و …) درون سوراخ است. بدنهٔ آن دارای لبههای برادهبردار، شیارهای تخلیه (فلوت) و چمفر ابتدایی است تا رزوهزنی با کمترین گشتاور و بهترین کیفیت سطح انجام شود.
قلاویز ماشینی مارپیچ به انگلیسی Spiral Machine Tap نوعی قلاویز ماشینی با هِلیکس راستبراده است که تراشه را به سمت بالا از سوراخ خارج میکند؛ بنابراین برای سوراخهای کور (Blind Holes) ایدهآل است، خطر انباشت براده در ته سوراخ را کم میکند و پایداری فرایند و کیفیت سطح رزوه را ارتقا میدهد. این قلاویز معمولاً با هِلیکسهای نسبتاً بلند (حدود 35° تا 45°) طراحی میشود تا تخلیهٔ براده مؤثرتر باشد و گشتاور پیک کاهش یابد.
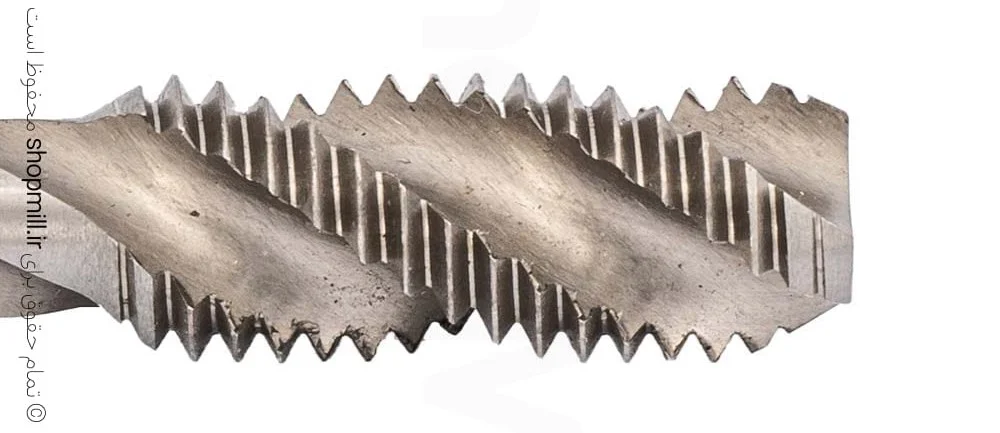
برای درک جایگاه آن میان انواع قلاویز ماشینی، تفاوتهای کلیدی چنین است:
- قلاویز نوکمارپیچ/گان (Spiral Point/Gun): تراشه را به جلو میراند؛ انتخاب اول برای سوراخهای عبوری بهدلیل خروج آسان براده از دهانهٔ مقابل.
- قلاویز شیار مستقیم: مناسب مواد شکننده/تراشهکوتاه (مثل چدن) یا کاربردهای عمومی که نیاز به بالا کشیدن براده وجود ندارد.
در کارگاهها قلاویز دستی (سهتکه: ابتدایی/میانی/انتهایی) همراه آچار قلاویز متداول است؛ اما در تیراژ و دقت بالا، استفاده از قلاویز زن اتوماتیک یا ستاپهای CNC با هولدر شناور/کلاچدار و Rigid Tapping، راهکار حرفهای و تکرارپذیر محسوب میشود.
قلاویز کاری چیست ؟ اصول گام، فید و قطر پیشسوراخ

قلاویزکاری به معنی ایجاد رزوهٔ داخلی با کنترل دقیق قطر پیشسوراخ، فید محوری و روانکاری است:
- قطر پیشسوراخ برای رزوههای متریک (قاعدهٔ سرانگشتی):
- Drill ≈ Major − Pitch → برای درگیری مؤثر ~70%.
انتخاب قطر کوچکتر ⇐ گشتاور بالا/خطر شکست؛ بزرگتر ⇐ رزوه کمعمق/گیرایی ضعیف. - فید محوری (F) در حالت Rigid Tapping باید دقیقاً برابر باشد با:
F = rpm × pitch.
هر عدمهمزمانی ⇐ تنش، لبپریدگی و کاهش عمر ابزار. - روانکاری/خنک کاری (روغن قلاویزکاری، MQL، یا غوطهوری) اصطکاک را کم کرده و کیفیت سطح رزوه را بالا میبرد؛ در فولاد زنگنزن و آلیاژهای چسبنده حیاتی است.
Tip: درصد درگیری دندانه هدف معمولاً 65-75% است. درگیری 85-90% الزاماً «قویتر» نیست و معمولاً فقط گشتاور و ریسک شکست را بالا میبرد.
چرا قلاویز ماشینی مارپیچ برای سوراخهای کور؟
هلیکس بالارونده در قلاویز ماشینی مارپیچ باعث تخلیهٔ مؤثر براده به بیرون سوراخ میشود؛ بنابراین:
- پایداری فرایند در سوراخهای کور/عمیق بیشتر است.
- کاهش اوجگشتاور و جلوگیری از گیرکردن تراشه در ته سوراخ.
- کیفیت سطح رزوهٔ بهتر بهویژه در گامهای ریز و عمقهای بالا.
- مناسب خطوط تولید، قلاویز زن اتوماتیک و CNC با تکرارپذیری بالا.
برای سوراخ عبوری: قلاویز نوکمارپیچ/گان اولویت دارد (هدایت تراشه به جلو). برای چدن و مواد تراشهکوتاه: شیار مستقیم غالباً بهینهتر است.
ساختار ابزار قلاویز (HSS/HSS-E/Carbide) و پوششها
- HSS: اقتصادی، چقرمه، مناسب فولادهای ساده/کمآلیاژ با سرعت برشی کمتر.
- HSS-E (کبالتدار 5-8%): سختی دمای بالا (Red-Hardness) بالاتر، مقاومت بهتر در دما/سایش؛ مناسب فولاد آلیاژی/زنگنزن.
- کارباید (WC-Co): سختی/سفتی بسیار بالا، عمر ممتاز در تیراژ بالا و مواد ساینده؛ مستلزم رناوت بسیار کم و ستاپ صلب.
هندسهٔ مؤثر: ضخامت هسته، زاویهٔ ریک/رِلیف، کیفیت گرایند لبه و زاویهٔ هلیکس (35°–45° برای اکثر Blind Holes؛ در مواد خیلی چسبنده گاهی >45°).
انتخاب پوشش برحسب مادهکار (فولاد، استنلس، آلومینیوم)
- فولادهای کربنی/آلیاژی: TiN / TiCN / TiAlN (بسته به سرعت/حرارت هدف).
- استنلس/نیکلبیس/چسبنده: TiCN یا TiAlN + روغن قلاویزکاری مؤثر برای کاهش Built-up Edge.
- آلومینیوم/مس/غیرفلزیهای چسبنده: DLC یا TiB₂ برای کاهش چسبندگی و صافی سطح بهتر.
- چدن: TiAlN/AlCrN؛ ستاپ خشک یا حداقلروغن بسته به ماشین/محیط.
کاربرد قلاویز ماشینی مارپیچ در صنایع
- قالبسازی/ابزارسازی: اینسرتها، حفرههای کور با گام ریز.
- خودروسازی و قطعهسازی: بلوکها و قطعات با رزوههای متعدد کور.
- پزشکی/دندانپزشکی: قطعات کوچک، حساس به پرداخت رزوه.
- ماشینآلات، هیدرولیک/پنوماتیک: بلوکهای راهگاهی، درپوشها.
- برق/الکترونیک: بدنههای آلومینیومی، هیتسینکها با رزوه کور.
کاربرد قلاویز ماشینی مارپیچ هرجا که تخلیهٔ براده به بالا حیاتی است، توصیه میشود.
نکات ستاپ و پارامترها
- فید = rpm × pitch (اصل طلایی ریدج تپینگ).
- رناوت کل سیستم (اسپیندل+هولدر+ابزار) را به حداقل برسانید؛ هر 0.01-0.02 میلیمتر رناوت میتواند عمر ابزار را بهطور محسوسی کم کند.
- هولدر مناسب:
- شناور/ریزجبران (Floating/Compensating): جذب خطاهای کوچک هممحوری/فید.
- کلاچدار/گشتاورمحدود: محافظت از ابزار در پیکهای گشتاور.
- ریجید کولت دقیق (ER/DA با راناوت بسیار کم): برای CNC با همزمانی دقیق.
- روانکاری هدفمند (روغن قلاویزکاری، MQL): کاهش اصطکاک و چسبندگی، افزایش کیفیت سطح.
- چمفر و فضای انتهایی: برای سوراخهای کور، Thread Relief حداقل 1-1.5 گام فراتر از عمق مؤثر رزوه لحاظ کنید.
- چرخهٔ کاری: در رزوههای عمیق/مواد دشوار، از Peck Tapping یا پاکسازی دورهای تراشه بهره ببرید.
- کیفیت پیشسوراخ: قطر دقیق + گوشهزنی دهانه (Countersink) برای ورود نرم و کاهش پلیسه.
قیمت و معیارهای بهترین مارک قلاویز ماشینی مارپیچ
قیمت قلاویز ماشینی مارپیچ تابع جنس (HSS/HSS-E/Carbide)، پوشش، سایز/گام، تلرانس (مثلاً 6H برای رزوهٔ داخلی متریک)، طول کاری و کیفیت ساخت است. برای تشخیص بهترین مارک قلاویز ماشینی مارپیچ:
- کیفیت گرایند و یکنواختی پوشش (لبهٔ تیز، هستهٔ متقارن، ضخامت ثابت).
- دیتاشیت شفاف (vc، n، f، گشتاور مجاز، روانکار توصیهشده).
- ثبات بین بچهای تولید (تکرارپذیری کیفیت در سفارشهای متعدد).
- پشتیبانی و دسترسی (موجودی پایدار، کُدگذاری روشن، خدمات پس از فروش).
- TCO را بسنجید: گاهی ابزار گرانتر، با عمر طولانیتر/گشتاور کمتر، هزینهٔ توقف خط را کاهش میدهد.
اقلام جانبی و ملزومات قلاویزکاری
ابزار قلاویز کامل معمولاً شامل:
- هولدر قلاویز (شناور/کلاچدار/ریجید)، آچار قلاویز (کار دستی).
- روغن قلاویزکاری، متهٔ پیشسوراخ، Countersink/Chamfer.
- گیج کنترل رزوه (Plug Go/No-Go) برای راستیآزمایی کلاس رزوه.
- در صورت نیاز: قلاویز زن اتوماتیک دستی/پنوماتیک برای محیطهای تعمیراتی یا خطوط مونتاژ.
سایزهای متداول متریک و قطر پیشسوراخ پیشنهادی (گام دندهٔ درشت)
| رزوه متریک | گام (mm) | متهٔ پیشسوراخ (mm) | یادداشت |
|---|---|---|---|
| M3 | 0.50 | 2.50 | قاعدهٔ سرانگشتی: D−P |
| M4 | 0.70 | 3.30 | 3.3 رایج صنعتی |
| M5 | 0.80 | 4.20 | عمومی/فولاد نرم |
| M6 | 1.00 | 5.00 | انتخاب استاندارد |
| M8 | 1.25 | 6.80 | پرکاربرد؛ Blind رایج |
| M10 | 1.50 | 8.50 | مراقبت از گشتاور |
| M12 | 1.75 | 10.20 | درگیری حدود 70% |
تذکر: برای رزوههای گام ریز (مثلاً M8×1) قطر پیشنهادی متفاوت است (M8×1 ≈ 7.0 mm). همواره دیتاشیت سازنده/استاندارد را ملاک نهایی قرار دهید.
انتخاب متریال پایه/پوشش/هندسه برحسب مادهکار
| مادهکار | پایهٔ ابزار | پوشش پیشنهادی | زاویهٔ هِلیکس (تقریبی) | توضیح اجرای بهتر |
|---|---|---|---|---|
| فولاد کربنی/کمآلیاژ | HSS یا HSS-E | TiN / TiCN | 35–40° | روغن قلاویزکاری؛ فید دقیق |
| فولاد آلیاژی/ابزاری | HSS-E یا کارباید | TiAlN | 35–40° | ستاپ صلب؛ کنترل حرارت |
| استنلس (آستنیتی) | HSS-E یا کارباید | TiCN / TiAlN | 40–45° | ضد چسبندگی؛ فید پایدار |
| آلومینیوم/مس | HSS یا کارباید | DLC / TiB₂ | 40–48° | لبهٔ بسیار تیز؛ روغن سبک |
| چدن (تراشهکوتاه) | HSS/کارباید | TiAlN/AlCrN | 0° (شیار مستقیم) | اغلب شیار مستقیم بهتر است |
انتخاب هولدر و کنترل فرایند
| وضعیت ماشین/فرایند | هولدر پیشنهادی | امتیاز کلیدی | ریسک در صورت انتخاب غلط |
|---|---|---|---|
| CNC با همزمانی دقیق (Rigid) | کولت دقیق/ریجید + جبران نرمافزار | دقت فید و رناوت عالی | تنش محوری در صورت خطای همزمانی |
| دریلپرسی/ماشین با خطای هممحوری | شناور (Floating/Comp.) | جذب خطا، کاهش پیک گشتاور | لبپریدگی، شکست زودهنگام |
| قطعات سخت/گشتاورهای نامطمئن | کلاچدار/Torque-limit | حفاظت ابزار/قطعه | گیرکردن/برادهنشدن کامل رزوه |
عیبیابی سریع (Troubleshooting)
| علامت/عیب | علت محتمل | راهکار عملی |
|---|---|---|
| شکست ناگهانی در عمق | قطر پیشسوراخ کم؛ تراشهٔ انباشته؛ رناوت | افزایش قطر متهٔ پیشسوراخ؛ قلاویز ماشینی مارپیچ با هلیکس بیشتر؛ بهبود هممحوری |
| رزوه خشن/لبپریده | روانکاری ناکافی؛ پوشش نامناسب؛ هولدر نامناسب | روغن مناسب؛ پوشش سازگار (مثلاً TiCN در استنلس)؛ هولدر شناور/ریجید دقیق |
| گشتاور بسیار بالا | گام/فید ناهماهنگ؛ درگیری بیشازحد | F = rpm × pitch را تصحیح کنید؛ قطر پیشسوراخ را اصلاح کنید |
| گیرکردن در ته سوراخ کور | بدون Thread Relief؛ چمفر نامتناسب | 1-1.5 گام فضای اضافه؛ انتخاب چمفر Plug/Bottoming متناسب |
| رزوه کمعمق/گیرایی ضعیف | قطر پیشسوراخ زیاد؛ فشردگی کم | قطر مته را کاهش دهید؛ بررسی استاندارد/کلاس 6H |
معادلات و نمونهمحاسبهٔ سریع
| پارامتر | فرمول/قاعده | نمونه |
|---|---|---|
| فید محوری | F = rpm × pitch | برای M8×1.25 در 600 rpm ⇒ 750 mm/min |
| قطر پیشسوراخ (متریک درشت) | Drill ≈ Major − Pitch | M10×1.5 ⇒ 8.5 mm |
| فضای ته سوراخ کور | حداقل1-1.5 گام | برای M6×1 ⇒ 1–1.5 mm |
| درگیری هدف رزوه | ~65-75% | کنترل با جدول استاندارد/گیج Go/No-Go |
جمعبندی:
اگر هدفتان رزوهزنی پایدار در سوراخهای کور است، قلاویز ماشینی مارپیچ با هِلیکس متناسب، جنس هماهنگ با مادهکار (HSS، HSS-E یا کارباید)، پوشش سازگار (TiCN/TiAlN یا DLC/TiB₂ برای آلومینیوم)، کلاس داخلی صحیح و طول کاری متناسب با عمق، انتخاب منطقی و مهندسی است؛ هولدر مناسب ماشین (Rigid/شناور/کلاچدار) و روانکاری استاندارد، تضمینکنندهٔ کیفیت رزوه و عمر ابزار خواهد بود. درفروشگاه تخصصی ابزار ماشینکاری و کارگاهی شاپمیل با قیمت رقابتی، ارسال فوری، موجودی بهروز و دسترسی به دیتاشیت برندها، مسیر انتخاب شما کوتاه میشود؛ کافی است با فیلترهای سایت، قیمت قلاویز ماشینی مارپیچ و مشخصات را مقایسه کنید و در صورت تردید از مشاورهٔ فنی رایگان تیم ما بهره ببرید. همین حالا محصولات را بررسی کنید و خرید قلاویز ماشینی مارپیچ را با اطمینان از اصالت کالا و تحویل سریع نهایی کنید.


