 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات







تنظیم دقیق فرایند؛ از جمله هماهنگ کردن پیشروی محوری با گام رزوه (پیشروی = تعداد دورِ محورِ گردان × گام)، کمکردن لنگی شعاعی سامانهٔ ابزارگیر، بهکارگیری روانکار متناسب و انتخاب پخِ ورود متناسب با عمق (نوعِ میانی برای کارهای عمومی و نوعِ انتهایی برای نزدیکشدن به تهِ سوراخ)،کیفیت سطح رزوه را پایدار میکند و اوجگشتاورها را کاهش میدهد. برای حفظ لبه و پایداری حرارتی، بهویژه روی فولادهای آلیاژی و فولاد زنگنزن، استفاده از فولاد تندبرِ کبالتدار منطقی است؛ و در تیراژهای بالا یا مواد ساینده، ابزارِ کاربیدِ تنگستن کارایی برتری نشان میدهد. در قطعات چدنی نیز پوششهای نیتریدیِ تیتانیوم–آلومینیوم و آلومینیوم–کروم معمولاً بهترین توازن میان سایش و دمای فرایند را فراهم میکنند. در نهایت، اگر در سوراخهای کورِ مواد چقرمه با انباشت براده یا اوجگشتاور روبهرو شدید، قطر پیشسوراخ و شیوهٔ روانکاری را بازتنظیم کنید یا به قلاویز مارپیچ با زاویهٔ مارپیچِ بیشتر تغییر دهید.
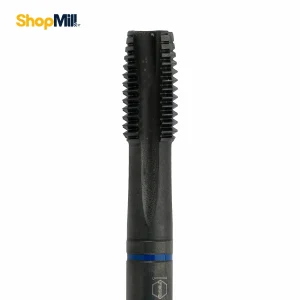
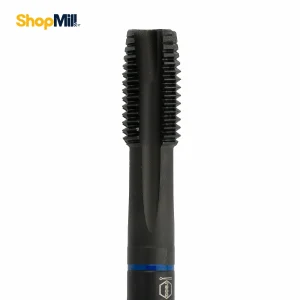
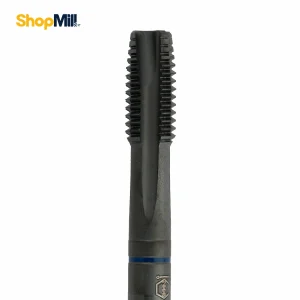
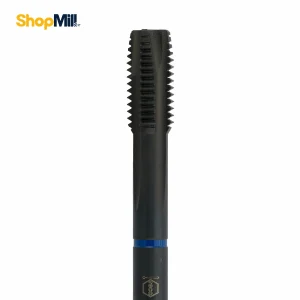
قلاویز ماشینی صاف | شیار مستقیم برای رزوهزنی سریع و یکنواخت
قلاویز ماشینی صاف چیست ؟
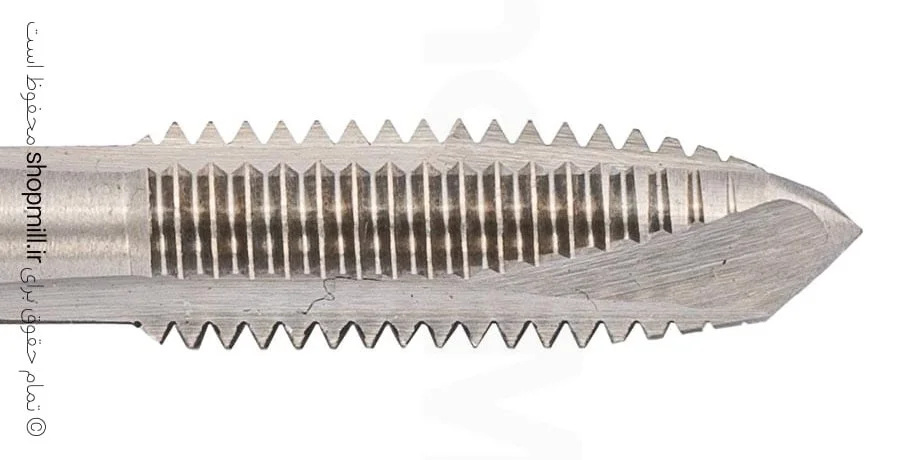
قلاویز ماشینی صاف (Straight Flute Tap) قلاویزی با شیارهای مستقیم (هلیکس صفر) است. ظرفیت تراشه در شیارها ذخیره میشود و براده بهصورت طبیعی در امتداد فلوتها نگه داشته یا بهکمک روانکار دفع میگردد. این ساختار برای مواد تراشهکوتاه و شکننده، مانند چدن، برنزهای تراشهریز و برخی آلیاژهای گرافیتی، بسیار کارآمد است؛ زیرا تراشهها شکسته و کوتاهاند و خطر «کلوخهشدن براده» کمتر است. در سوراخ کور با مواد داکتیل (فولاد نرم/زنگنزن)، قلاویز ماشینی صاف بهدلیل انباشت تراشه گزینهٔ اول نیست و معمولاً قلاویز ماشینی مارپیچ پیشنهاد میشود.
قلاویز کاری چیست ؟ اصول گام، فید و قطر پیشسوراخ
- قلاویزکاری فرایند ایجاد رزوهٔ داخلی استاندارد (M، UNC/UNF و …) است.
- فید محوری در ریدجتپینگ باید دقیقاً F = rpm × pitch باشد؛ هر ناهماهنگی ⇐ تنش محوری/شکست.
- قطر پیشسوراخ (متریک درشت): قاعدهٔ سریع Drill ≈ Major − Pitch (مثلاً M8×1.25 ⇐ 6.8mm).
- روانکاری/خنککاری مناسب، سایش و چسبندگی را کم کرده و کیفیت سطح رزوه را بالا میبرد.
- چمفر قلاویز: Taper (7–10 دندانه، ورود نرم)، Plug (3–5)، Bottoming (1–2، برای نزدیکشدن به ته سوراخ).
چه زمانی قلاویز ماشینی صاف انتخاب بهتری است؟
- مواد تراشهکوتاه/شکننده: چدن خاکستری/داکتیل با تراشهٔ پودری، برخی برنزها و مواد سینترشده.
- سوراخهای عبوری عمومی: وقتی خروج تراشه چالشساز نیست (هرچند برای عبوریها، قلاویز نوکمارپیچ/گان غالباً بهینهتر است).
- کارگاههای عمومی/تعمیراتی: بهعنوان ابزار همهمنظوره روی ماشینهای ساده یا قلاویز زن اتوماتیک سبک.
- رزوههای کمعمق در مواد نیمهچسبنده: همراه با روانکار مناسب و چرخهٔ تخلیهٔ مرحلهای (Peck Tapping).
اگر قطعه سوراخ کور عمیق و ماده چقرمه/چسبنده (مثلاً استنلس) دارد، برای تخلیهٔ فعال براده به بالا از قلاویز ماشینی مارپیچ استفاده کنید.
ساختار، متریال پایه و پوششها
پایهٔ ابزار:
- HSS: اقتصادی و چقرمه برای کار عمومی.
- HSS-E (کبالتدار 5-8%): سختی دمای بالا (Hot Hardness) و مقاومت به نرمشدن حرارتی بهتر؛ مناسب فولادهای آلیاژی و استنلس.
- کارباید (WC-Co): سختی/سفتی بالا، عمر برتر در تیراژ بالا و مواد ساینده؛ نیازمند ستاپ بسیار صلب و رناوت کم.
پوششها (PVD):
- TiN / TiCN / TiAlN: کاهش اصطکاک و سایش، انتخاب بر اساس مادهکار و سرعت هدف.
- DLC / TiB₂ برای آلومینیوم/مس: مهار چسبندگی و بهبود کیفیت سطح.
- AlCrN/TiAlN برای چدن/فولاد سخت: پایداری حرارتی بالاتر.
نکات هندسیِ قلاویز صاف:
- هستهٔ قوی برای تحمل گشتاور؛
- لبهٔ تیز و ریک مناسب برای آغاز برش نرم؛
- شیار مستقیم عمیقتر ⇐ ظرفیت براده بالاتر در مواد تراشهکوتاه.
مقایسهٔ قلاویز ماشینی صاف vs قلاویز ماشینی مارپیچ
| نوع قلاویز | مسیر مدیریت براده | مناسبِ نوع سوراخ | مواد ایدهآل | مزیت اصلی | ریسک/محدودیت |
|---|---|---|---|---|---|
| شیار مستقیم (صاف) | ذخیره/خروج غیرفعال داخل فلوت | عبوری عمومی؛ کورِ کمعمق در مواد تراشهکوتاه | چدن خاکستری/داکتیل (تراشهکوتاه)، برخی برنزها/سینتر | ساده، چندمنظوره، هستهٔ قوی، اقتصادی | در کورِ داکتیل/چسبنده خطر انباشت براده و اوجگشتاور؛ معمولاً کیفیت سطح ضعیفتر نسبت به مارپیچ |
| مارپیچ (Spiral Flute) | به بالا (خروج فعال براده به بیرون سوراخ) | کور (بهویژه عمق بیشتر/گام ریز)؛ برخی عبوریهای دشوار | فولادهای داکتیل، استنلس، آلومینیوم/مس (با پوشش مناسب) | تخلیهٔ مؤثر براده، کیفیت سطح بهتر، گشتاور هموارتر، ریسک شکست کمتر | هسته معمولاً نازکتر از صاف؛ حساستر به رناوت و ستاپ بد؛ قیمت بالاتر |
جمعبندی کاربردی انتخاب قلاویز
- سوراخ کور + مادهٔ داکتیل/چسبنده (فولاد، استنلس، آلومینیوم) ⇐ مارپیچ (هلیکس 35–45°) برای خروج براده و رزوهٔ تمیز.
- چدن/تراشهکوتاه + عبوری یا کورِ کمعمق ⇐ صاف کافی و اقتصادی است؛ در کور عمیق با صاف، حتماً Peck Tapping و روانکار مؤثر را لحاظ کنید.
- اگر با اوجگشتاور/گیر براده در صاف مواجه شدید ⇐ به مارپیچ با هلیکس بیشتر مهاجرت کنید یا قطر پیشسوراخ/روانکاری را بازتنظیم کنید.
- اگر در مارپیچ شکست زودهنگام میبینید ⇐ رناوت/هممحوری، انتخاب هولدر (شناور/کلاچدار) و فید = rpm × pitch را دقیق کنترل کنید.
قاعدهٔ طلایی برای هر دو: فید محوری = rpm × pitch، قطر پیشسوراخ طبق استاندارد، روانکاری متناسب با مادهکار.
انتخاب چمفر برای قلاویز ماشینی صاف
-
Taper (طولانی، 7–10 دندانه): شروع بسیار نرم، گشتاور کمتر، کنترل خوب براده. مناسب مواد شکننده/تراشهکوتاه و سوراخهای عبوری. عیب: به ته سوراخ نمیرسد.
-
Plug (میانی، 3–5 دندانه): گزینهٔ عمومی برای بیشتر کاربردها؛ تعادل بین شروع نرم و رسیدن به عمق قابلقبول. برای کورهای نهچندان عمیق مناسب است.
-
Bottoming (کوتاه، 1–2 دندانه): برای رسیدن به نزدیکِ ته سوراخ کور. چون برش تقریبا یکباره آغاز میشود، به ستاپ دقیق، هممحوری خوب و پیشبرش با Taper/Plug (یا سوراخ خیلی تمیز) نیاز دارد.
ستاپ و پارامترها (ماشین و هولدر)
- فید محوری: F = rpm × pitch (اصل طلایی).
- رناوت کل سیستم (اسپیندل+هولدر+ابزار) را حداقل کنید؛ رناوت زیاد ⇒ بار نامتقارن و شکست زودهنگام.
- هولدر قلاویز:
- شناور/ریزجبران (Tension-Compression): جذب خطای هممحوری/فید در ماشینهای غیرRigid.
- کلاچدار (Torque-Limit): حفاظت ابزار هنگام پیک گشتاور.
- ریجید با کولت دقیق: برای CNC با همزمانی اسپیندل/محور (G84/G74).
- روانکاری هدفمند: روغن قلاویزکاری مناسب مادهکار (در استنلس/آلیاژهای چسبنده حیاتی).
- Peck Tapping در مواد داکتیل: برای قلاویز صاف در کورهای نسبتاً عمیق.
- Thread Relief: در سوراخ کور 1-1.5گام فضای انتهایی لحاظ شود.
- Countersink/Chamfer دهانه سوراخ: ورود نرم و کاهش پلیسه.
نوع قلاویز برحسب مادهکار و نوع سوراخ
| مادهکار | سوراخ کور | سوراخ عبوری | توضیح |
|---|---|---|---|
| چدن خاکستری/داکتیل (تراشهکوتاه) | صاف یا مارپیچ | صاف یا گان | قلاویز صاف اغلب کافی است؛ مارپیچ برای کورهای عمیق |
| فولاد کربنی/کمآلیاژ | مارپیچ | گان یا صاف | در کورهای عمیق مارپیچ ارجح؛ در عبوریهای عمومی گان سریعتر است |
| استنلس/آستنیتی | مارپیچ (HSS-E/کارباید) | گان (HSS-E/کارباید) | روانکار مؤثر + پوشش TiCN/TiAlN |
| آلومینیوم/مس (چسبنده) | مارپیچ (DLC/TiB₂) | گان | لبهٔ تیز، روغن سبک |
| مواد ساینده/سخت | کارباید مارپیچ | کارباید گان | ستاپ بسیار صلب، رناوت حداقلی |
متهٔ پیشسوراخ برای رزوههای متریکِ درشت
| سایز رزوه | گام (mm) | قطر پیشسوراخ (mm) | یادداشت |
|---|---|---|---|
| M3 | 0.50 | 2.50 | قاعدهٔ D−P |
| M4 | 0.70 | 3.30 | استاندارد صنعتی |
| M5 | 0.80 | 4.20 | عمومی |
| M6 | 1.00 | 5.00 | — |
| M8 | 1.25 | 6.80 | پرکاربرد |
| M10 | 1.50 | 8.50 | مراقبت از گشتاور |
| M12 | 1.75 | 10.20 | درگیری ~70% |
برای گامریز (مثلاً M8×1.0 ⇒ 7.0mm) به جدول استاندارد/دیتاشیت سازنده رجوع کنید.
عیبیابی سریع قلاویز ماشینی صاف
| علامت | علت محتمل | راهکار |
|---|---|---|
| شکست ناگهانی در عمق | تراشهٔ انباشته در کور؛ قطر پیشسوراخ کم؛ رناوت | افزایش قطر مته؛ روانکار مؤثر؛ Peck Tapping؛ بررسی هممحوری |
| رزوهٔ خشن/لبپَریده | روانکاری ناکافی؛ پوشش نامناسب؛ چمفر ناهماهنگ | روغن مناسب؛ انتخاب پوشش صحیح؛ چمفر Taper/Plug قبل از Bottoming |
| گشتاور بالای غیرعادی | فید≠rpm×pitch؛ درگیری بیش از حد | اصلاح فید؛ بازبینی Drill Size؛ کنترل Thread Relief |
| گیرکردن نزدیک ته سوراخ | نبود فضای انتهایی؛ Bottoming زودهنگام | افزودن 1-1.5 گام فضای آزاد؛ تنظیم عمق/چرخه |
| رزوه کمعمق/گیرایی ضعیف | Drill بزرگ؛ سایش لبه | کاهش قطر پیشسوراخ؛ تعویض/تیزکاری ابزار؛ بررسی سرعت/فید |
کیفیت متریال و «سختی دمای بالا»
برای قلاویز صاف که تخلیهٔ تراشهٔ فعال ندارد، پایداری لبه در دما مهم است.
- HSS-E نسبت به HSS معمولی حفظ سختی در دمای بالا و مقاومت به نرمشدن حرارتی بهتری دارد (ویژهٔ فولادهای آلیاژی/زنگنزن).
- کارباید در سرعت/تیراژ بالا و مواد ساینده عمر چشمگیری میدهد—به شرط ستاپ صلب و رناوت بسیار کم.
- پوشش صحیح (TiCN/TiAlN/DLC/…) با کاهش اصطکاک، دمای موضعی را پایین میآورد و دوام لبه را افزایش میدهد.
کاربردهای قلاویز ماشینی صاف
- قالبسازی و ابزارسازی (قطعات چدنی/برنزی با سوراخهای عبوری یا کور کمعمق)
- ماشینآلات/هیدرولیک/پنوماتیک (بدنههای چدنی، درپوشها، بلوکها)
- خودروسازی (قطعات چدنی موتوری/شاسی)
- الکتروموتور/پمپ (هوزینگهای چدنی با رزوههای متعدد)
- صنایع عمومی ساخت و مونتاژ (فیکسچرها، پوششهای صنعتی)
در این موارد، کاربرد قلاویز ماشینی صاف بهدلیل سادگی ستاپ و سازگاری با مواد تراشهکوتاه، اقتصادی و مطمئن است.
قیمت و معیارهای «بهترین مارک قلاویز ماشینی صاف»
قیمت قلاویز ماشینی صاف تابع جنس (HSS/HSS-E/Carbide)، پوشش، سایز/گام، طول کاری و کلاس تلرانس داخلی (مثلاً 6H) است. برای انتخاب بهترین مارک قلاویز ماشینی صاف این شاخصها را بسنجید:
- کیفیت گرایند/هندسه (لبهٔ یکنواخت، هستهٔ متقارن، ریک و رلیف مهندسیشده)
- پوشش پایدار و یکنواخت متناسب با مادهکار هدف
- دیتاشیت شفاف (vc، n، f، توصیهٔ روانکار، گشتاور مجاز)
- ثبات بینبچی (Repeatability) برای خطوط تولید
- پشتیبانی و دسترسپذیری (موجودی، کدگذاری، خدمات پس از فروش)
از منظر هزینهٔ مالکیت، ابزاری که گشتاور کمتر/عمر بیشتر و رزوهٔ تمیزتر میدهد، حتی اگر قیمت واحد بالاتر باشد.
ملزومات قلاویزکاری: هولدر، آچار، روغن، گیج
برای ستاپ کامل ابزار قلاویز کنار قلاویز صاف به اینها نیاز دارید:
- هولدر قلاویز (شناور/کلاچدار/ریجید) مطابق ماشین و چرخهٔ شما
- آچار قلاویز (برای کارهای دستی/تعمیراتی)
- روغن قلاویزکاری و در صورت نیاز MQL
- متهٔ پیشسوراخ استاندارد + Countersink/Chamfer
- گیج پلاگ Go/No-Go برای اطمینان از کلاس رزوه
جمعبندی
قلاویز ماشینی صاف زمانی بیشترین بازده را دارد که با موادِ تراشهکوتاه مانند چدن، برنزهای تراشهریز یا قطعات متراکمشدهٔ پودری کار میکنید و خروج براده مسئلهساز نیست. در سوراخهای کورِ کمعمق نیز انتخابی اقتصادی و مطمئن است؛ به شرط آنکه برای تهِ سوراخ فضای آزادِ انتهای سوراخ دستکم به اندازهٔ یک تا یکونیم گام پیشبینی شود، دهانه با پخزنی تمیز گردد و در صورت افزایش تراکم براده از قلاویزکاری مرحلهای با بازگشتهای کوتاه استفاده شود.
برای خرید قلاویز ماشینی صاف در شاپ میل، شما به موجودی بهروز، قیمت رقابتی و ارسال فوری دسترسی دارید و میتوانید با اتکا به مشاورهٔ فنی رایگان، جنس پایه، پوشش، چمفر و طول کاری را دقیقاً با مادهکار و عمق رزوهی پروژهتان همراستا کنید.


