 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
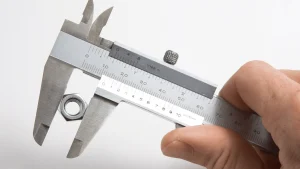
کولیس ساده (ورنیه)


کنترل ابعادی دقیق، یکی از الزامات بنیادین در علوم مهندسی، تولیدات صنعتی و تحقیقات علمی است. عملکرد صحیح، قابلیت تعویضپذیری قطعات و ایمنی محصولات، مستقیماً به انطباق ابعاد فیزیکی آنها با مشخصات فنی تعیینشده بستگی دارد. دستیابی به این سطح از دقت، نیازمند ابزارهای اندازهگیری با تفکیکپذیری و صحت (Accuracy) بالاست.
توسعه ابزارهای اندازهگیری دقیق، همواره یکی از پیشرانهای اصلی پیشرفت صنعتی بوده است. در سال 1631 میلادی، پیر ورنیه (Pierre Vernier)، ریاضیدان فرانسوی، با ابداع مقیاس ورنیه، یک جهش بزرگ در علم اندازهگیری (مترولوژی) ایجاد کرد. این مقیاس، اصلی مکانیکی را به کار میگیرد که به واسطه آن میتوان کسری از کوچکترین تقسیمبندی روی یک خطکش اصلی را اندازهگیری نمود. این نوآوری، تفکیکپذیری اندازهگیری را به شکل چشمگیری افزایش داد و زمینهساز تولید قطعات با تلورانسهای بسته و استاندارد شد.
کولیس ورنیه یا کولیس معمولی چیست؟
کولیس ورنیه یا کولیس ساده، یک ابزار اندازهگیری دستی و دقیق است که از دو بخش اصلی تشکیل شده: یک خطکش ثابت و یک بخش متحرک به نام ورنیه. مزیت اصلی این ابزار در استفاده از مقیاس ورنیه برای خواندن اندازهها با دقتی بسیار بیشتر از یک خطکش معمولی است. به همین دلیل، کولیس ورنیه به عنوان یک ابزار اساسی برای کنترل ابعادی قطعات در حوزههای مکانیک و صنعت شناخته میشود و به شما اجازه میدهد ابعاد خارجی، داخلی و عمق را به سادگی اندازهگیری کنید.

کاربردهای اصلی و حوزههای استفاده از کولیس ورنیه
کولیس ورنیه به دلیل تطبیقپذیری بالا و قابلیت انجام انواع مختلف اندازهگیری، در طیف گستردهای از حوزههای فنی و صنعتی به کار گرفته میشود. وظیفه اصلی این ابزار، ترجمه مشخصات ابعادی از نقشههای مهندسی به محصول فیزیکی و قابل ارزیابی است.
- تولید و ماشینکاری: جهت کنترل فریندهای تولید و بازرسی حین ساخت (In-Process Inspection). اپراتورها از آن برای اندازهگیری ابعاد خارجی (مانند قطرها و ضخامتها)، ابعاد داخلی (مانند قطر سوراخها و پهنای شیارها) و عمق، به منظور اطمینان از رعایت تلورانسهای ابعادی مشخصشده در نقشه، استفاده میکنند.
- مهندسی و کنترل کیفیت (QC): به عنوان ابزار استاندارد برای بازرسی قطعات ورودی، نمونههای اولیه و محصولات نهایی. بازرسان کنترل کیفیت از کولیس برای تأیید انطباق قطعات با مشخصات فنی و استانداردهای کیفی استفاده میکنند.
- صنعت خودرو و هوافضا: برای بازرسی ابعادی قطعات با تلورانس بسته و حساس که عملکرد ایمن و صحیح مجموعه به ابعاد آنها وابسته است؛ مانند اجزای موتور، سیستمهای انتقال قدرت و اتصالات سازهای.
- آزمایشگاههای علمی و فنی: در فعالیتهای پژوهشی، ساخت نمونههای اولیه (Prototyping)، تنظیم و کالیبراسیون تجهیزات آزمایشگاهی و اندازهگیریهای عمومی که نیاز به دقت بالا دارند.
- آموزش فنی و مهندسی: به عنوان ابزار پایه برای آموزش عملی اصول علم اندازهگیری (مترولوژی) به دانشجویان و کارآموزان. از طریق آن، مفاهیم کلیدی مانند دقت، تفکیکپذیری، خطا و صحت اندازهگیری به صورت کاربردی تدریس میشود.
- کاربردهای فنی عمومی: در حوزههایی مانند چاپ سهبعدی (3D Printing)، مدلسازی، نجاری دقیق و تعمیرات، به منظور حصول اطمینان از صحت ابعادی قطعات و مونتاژ صحیح آنها.
اجزای کولیس ورنیه

تصویر بالا، اجزای اصلی کولیس ورنیه (Vernier Caliper) را بهخوبی نمایش میدهد. در ادامه، هر یک از بخشهای آن را بهصورت دقیق معرفی میکنیم:
1. فکهای داخلی:
فکهای بالایی کولیس که برای اندازهگیری قطر داخلی اجسام، نظیر قطر درونی لولهها یا سوراخها بهکار میروند.
2. فکهای خارجی:
فکهای پایینی که ابعاد بزرگتری دارند و جهت اندازهگیری قطر خارجی یا طول قطعات مورد استفاده قرار میگیرند.
3. پیچ قفلکننده:
این پیچ برای ثابت نگهداشتن موقعیت فکها پس از تنظیم اندازه به کار میرود تا از تغییر ناخواسته مقدار در هنگام قرائت عدد جلوگیری شود.
4. خطکش اینچی:
خطکشی است در قسمت بالایی کولیس که اندازهها را بر حسب اینچ (inch) نمایش میدهد و معمولاً در سیستم اندازهگیری آمریکایی کاربرد دارد.
5. خطکش متریک:
خطکش پایینی که بر حسب میلیمتر (mm) مدرج شده و در کاربردهای علمی، صنعتی و مهندسی بیشترین استفاده را دارد.
6. تیغه اندازهگیری عمق:
میلهای باریک در انتهای کولیس که برای اندازهگیری عمق سوراخها، شیارها و فرورفتگیها طراحی شده است.
در مجموع، کولیس ورنیه ابزاری چندمنظوره است که امکان سه نوع اندازهگیری اصلی را فراهم میکند:
- اندازهگیری قطر خارجی با استفاده از فکهای خارجی
- اندازهگیری قطر داخلی با فکهای داخلی
- اندازهگیری عمق توسط تیغهی انتهایی
چرا جنس کولیس اهمیت دارد؟
کیفیت یک کولیس ورنیه به طور مستقیم به مواد اولیه و فرآیندهای ساخت آن بستگی دارد. انتخاب نادرست مواد میتواند دقت، دوام و پایداری ابزار را به طور کامل از بین ببرد. در ادامه، سه جنبه فنی کلیدی در این مورد بررسی میشود.
1. ماده اولیه: فولاد زنگنزن مارتنزیتی
یک کولیس باکیفیت صرفاً از "فولاد" ساخته نشده است. آلیاژ مورد استفاده باید دو ویژگی متضاد را همزمان ارائه دهد: سختیپذیری و مقاومت در برابر زنگزدگی.
-
آلیاژ: به همین دلیل، از فولاد زنگنزن مارتنزیتی (Martensitic Stainless Steel)، مانند گریدهای سری400 (مانند 4Cr13)، استفاده میشود.
-
دلیل فنی: این آلیاژ خاص، هم در برابر خوردگی و رطوبت محیط کارگاه مقاوم است و هم برخلاف فولادهای زنگنزن معمولی (مانند سری 300)، قابلیت سختکاری از طریق عملیات حرارتی را دارد. این سختی برای جلوگیری از سایش فکهای اندازهگیری ضروری است.
2. فرآیند عملیات حرارتی: تضمین سختی و پایداری
پس از ماشینکاری، فولاد خام به تنهایی قابل استفاده نیست. بدنه و فکهای کولیس باید تحت دو فرآیند حرارتی دقیق قرار گیرند:
- سختکاری (Hardening): قطعات گرم و سپس به سرعت سرد میشوند تا به سختی بسیار بالایی (معمولاً در حدود 53 راکول سی یا HRC) برسند. این سختی، مقاومت به سایش را تضمین میکند و مانع از آن میشود که لبههای تیز فکها در اثر استفاده مکرر، خورده یا خراشیده شوند.
-
تنشزدایی (Stress Relieving): این فرآیند، تنشهای داخلی ایجاد شده در فولاد طی فرآیند ساخت و سختکاری را آزاد میکند. اگر این تنشها باقی بمانند، کولیس در طول زمان به آرامی تغییر شکل میدهد (دچار اعوجاج یا Warping میشود) و دقت کالیبراسیون خود را برای همیشه از دست میدهد.
3. پایداری ابعادی: مدیریت انبساط حرارتی
فولاد، مانند تمام مواد، در اثر تغییر دما منبسط و منقبض میشود. این پدیده، که با ضریب انبساط حرارتی (CTE) سنجیده میشود، برای یک ابزار اندازهگیری بسیار حیاتی است.
-
ضریب انبساط: این ضریب برای فولاد کولیس حدود دوازده میکرومتر بر متر بر درجه سانتیگراد است (یعنی به ازای هر متر، در هر درجه سانتیگراد، 12 میکرومتر تغییر طول میدهد).
-
اهمیت در عمل: برای اندازهگیریهای بسیار دقیق، هم کولیس و هم قطعهای که اندازهگیری میشود، باید در یک دمای یکسان باشند. استاندارد جهانی برای اندازهگیری و کالیبراسیون، دمای 20 درجه سانتیگراد (68 درجه فارنهایت) است. اندازهگیری یک قطعه داغ با یک کولیس سرد (یا برعکس) به دلیل انبساط ناهمسان، قطعاً منجر به خطای قابل توجهی در عدد نهایی خواهد شد.
مزایا و معایب کولیس معمولی (ورنیه)
مزایای کولیس ورنیه:
- دقت بالا: کولیس ورنیه یکی از دقیقترین ابزارهای اندازهگیری در صنایع مختلف است و میتواند اندازهها را با دقت تا 0.02 میلیمتر اندازهگیری کند.
- بدون نیاز به باتری: برخلاف کولیسهای دیجیتال، کولیس ورنیه نیاز به باتری ندارد و در محیطهای مختلف قابل استفاده است.
- قیمت مناسب: در مقایسه با ابزارهای اندازهگیری دیجیتال، کولیس ورنیه قیمت مقرون به صرفهتری دارد.
- سادگی در استفاده: استفاده از کولیس ورنیه به راحتی امکانپذیر است و نیاز به آموزش پیچیده ندارد.
معایب کولیس ورنیه:
- نیاز به دقت بالا در خواندن اندازهها: یکی از مشکلات کولیس ورنیه این است که برای خواندن اندازهها به دقت بالا نیاز دارد. این موضوع ممکن است برای برخی افراد دشوار باشد.
- زمانبر بودن فرآیند اندازهگیری: در مقایسه با کولیسهای دیجیتال، خواندن اندازهها در کولیس ورنیه زمانبرتر است و ممکن است برای اندازهگیریهای مکرر مناسب نباشد.
روش استفاده از کولیس ورنیه (کولیس معمولی)
مرحله 1: آمادهسازی کولیس ورنیه
قبل از استفاده، مطمئن شوید که کولیس سالم است و هیچ آسیبی ندارد. چک کنید که فکها به طور کامل بسته شده و هیچ لقی یا خرابی در حرکت آنها وجود ندارد. از گرد و خاک یا آلودگیهایی که ممکن است بر دقت تأثیر بگذارد، کولیس را پاک کنید. از یک پارچه نرم برای تمیز کردن استفاده کنید.
مرحله 2: تعیین نوع اندازهگیری
کولیس ورنیه میتواند اندازهگیریهای خارجی، داخلی و عمق را انجام دهد. بسته به نوع اندازهگیری، باید از فکها و ویژگیهای مختلف استفاده کنید:
- اندازهگیری خارجی: برای اندازهگیری ابعاد بیرونی یک جسم از فکهای خارجی استفاده کنید.
- اندازهگیری داخلی: برای اندازهگیری قطر داخلی یا فاصله دو سطح داخلی از فکهای داخلی استفاده کنید.
- اندازهگیری عمق: برای اندازهگیری عمق حفرهها یا شیارها، از تیغه عمقسنج استفاده کنید.
مرحله 3: تنظیم کولیس ورنیه
- باز کردن فکها: فکهای کولیس ورنیه را بهطور کامل باز کنید تا بتوانید قطعه مورد نظر را در داخل آن قرار دهید.
- قرار دادن جسم برای اندازهگیری: جسمی که قصد دارید اندازهگیری کنید را بین فکها قرار دهید. در صورتی که از فکهای داخلی برای اندازهگیری استفاده میکنید، آنها را داخل قطعه قرار دهید.
- بررسی تراز بودن کولیس: کولیس را در حالت افقی یا عمودی نگه دارید تا اطمینان حاصل کنید که هیچ کجی در اندازهگیری وجود ندارد.
مرحله 4: خواندن اندازهها
- خواندن مقیاس اصلی: ابتدا مقیاس اصلی (خط کش) را بخوانید. این مقیاس به طور معمول در میلیمتر یا اینچ است. مقدار عددی را که در آن مقیاس دقیقاً به صفر یا نزدیک به صفر است یادداشت کنید.
- خواندن مقیاس ورنیه: مقیاس ورنیه دقت بیشتری به اندازهگیری میدهد. به دنبال عددی در مقیاس ورنیه بگردید که بهطور دقیق با یکی از خطهای مقیاس اصلی تطابق داشته باشد. این عدد را یادداشت کنید.
- محاسبه اندازه نهایی: اندازه دقیق نهایی با ترکیب مقدار خوانده شده از مقیاس اصلی و مقدار خوانده شده از مقیاس ورنیه به دست میآید:
مقدار مقیاس ورنیه + مقدار مقیاس اصلی = اندازه نهایی
به عنوان مثال، اگر مقیاس اصلی عدد 20 میلیمتر را نشان دهد و خط ورنیه نشاندهنده 0.05 میلیمتر باشد، اندازه نهایی 20.05 میلیمتر خواهد بود.

مرحله 5: تنظیم کولیس پس از اندازهگیری
- بستن فکها: پس از انجام اندازهگیری، فکها را به آرامی ببندید تا از آسیب به ابزار جلوگیری شود.
- پاکسازی و نگهداری کولیس: پس از استفاده از کولیس ورنیه، آن را تمیز کرده و در یک مکان خشک و امن نگهداری کنید تا از زنگ زدگی و آسیب دیدگی جلوگیری شود.
خطاهای اندازهگیری در کولیس ورنیه
دستیابی به دقت مترولوژیکی، مستلزم درک عمیق، شناسایی، کمیسازی و اصلاح خطاهای بالقوه است. این خطاها، که بر عدم قطعیت نهایی اندازهگیری تأثیر میگذارند، به دو دسته اصلی طبقهبندی میشوند: خطاهای سیستماتیک (قابل پیشبینی و تکرارپذیر) و خطاهای تصادفی یا اپراتوری (متغیر و ناشی از تکنیک کاربر).
الف) خطاهای سیستماتیک و کالیبراسیون
این دسته از خطاها به مشخصات فیزیکی خود ابزار یا شرایط محیطی ثابت مربوط میشوند.
1.خطای صفر در کولیس ورنیه (Zero Error)
-
تعریف فنی: خطای صفر، یک انحراف (Offset) یا بایاس (Bias) سیستماتیک است که زمانی رخ میدهد که فکهای اندازهگیری در حالت تماس کامل (بسته) قرار دارند، اما خط صفر مقیاس ورنیه با خط صفر مقیاس اصلی انطباق دقیق ندارد. این انحراف، اگر اصلاح نشود، به صورت ثابت به تمام قرائتهای ابزار اضافه یا از آنها کسر خواهد شد.
- علل ریشهای:
- سایش ابرازیو: فرسودگی تدریجی سطوح اندازهگیری فکها به دلیل استفاده مکرر، که منجر به عدم بسته شدن کامل آنها در نقطه صفر واقعی میشود.
- تغییر شکل پلاستیک کولیس: آسیب ناشی از ضربه یا سقوط که باعث تغییر دائمی در همراستایی فکها میشود.
- آلایندههای سطحی: وجود برادههای ریز، گریس اکسید شده یا گرد و غبار میکروسکوپی بین فکها.
- کالیبراسیون نادرست اولیه: تنظیمات نادرست کارخانهای یا جابجایی پیچهای تنظیم در اثر استفاده غیر اصولی.
- روشهای تأیید و اصلاح:
-
پاکسازی و بازرسی بصری: اطمینان کامل از تمیز بودن سطوح فکها با استفاده از پارچه بدون پرز و حلال مناسب.
- تأیید نقطه صفر: بستن آرام فکها و بررسی انطباق دو خط صفر در زیر نور کافی.
- کالیبراسیون و تنظیم: در صورت مشاهده انحراف، دقت ابزار باید در چندین نقطه با استفاده از گیج بلاکهای (Gage Blocks) مرجع تأیید شود. در صورت وجود پیچهای تنظیم بر روی کشویی، میتوان انحراف صفر را به صورت فیزیکی تنظیم کرد. در غیر این صورت، مقدار خطای صفر باید ثبت و به صورت ریاضی (جبران انحراف) از تمام اندازهگیریهای بعدی کسر یا به آنها اضافه شود.
-
نگهداری پیشگیرانه: تمیزکاری منظم و بازرسی دورهای برای جلوگیری از بروز خطای ناشی از آلودگی، امری ضروری است.
-
2. خطای ناشی از انبساط حرارتی
-
تعریف فنی: خطای ناشی از گرادیان حرارتی (اختلاف دما) بین کولیس (ابزار) و قطعه کار.
-
علت: استاندارد بینالمللی مترولوژی (ISO 1)، دمای مرجع برای تمام اندازهگیریهای ابعادی را 20درجه سانتی گراد تعریف میکند. اگر دمای قطعه کار (مثلاً قطعهای که تازه از فرآیند ماشینکاری خارج شده) یا دمای ابزار (که در دست اپراتور گرم شده) با این دما تفاوت داشته باشد، انبساط تفاضلی رخ داده و منجر به خطای قابل توجهی در قرائت میشود.
3. خطای مرتبه اول Abbe (First-Order Abbe Error)
-
تعریف فنی: این یک خطای بنیادی و ذاتی در طراحی کولیسها است. اصل Abbe بیان میکند که برای حداکثر دقت، محور اندازهگیری باید با محور مقیاس (خطکش) همراستا (Collinear) باشد. در کولیس، این دو محور موازی هستند اما همراستا نیستند.
- علت: این عدم همراستایی، همراه با هرگونه لقی یا انحراف زاویهای جزئی در مکانیزم کشویی، یک خطای سینوسی یا تانژانتی ایجاد میکند.
-
کاهش خطا: برای به حداقل رساندن این خطا، قطعه کار باید همیشه در عمیقترین بخش فکها و تا حد امکان نزدیک به بدنه اصلی (خطکش) قرار گیرد تا بازوی گشتاور خطا کاهش یابد.
ب) خطاهای تصادفی و اپراتوری
این خطاها مستقیماً به تکنیک، مهارت و شرایط استفاده کاربر بستگی دارند.
1. خطای اختلاف منظر
- تعریف فنی: یک خطای همراستایی بصری است که به دلیل تفاوت در زاویه دید اپراتور نسبت به صفحه مقیاس ورنیه و مقیاس اصلی رخ میدهد.
- علت: نگاه کردن به مقیاسها از زاویهای غیر از 90 درجه (عمود)، باعث میشود که خط انطباق به اشتباه تشخیص داده شود.
- اصلاح: اپراتور باید اطمینان حاصل کند که خط دید او کاملاً عمود بر سطح مقیاس است.
2. خطای ناشی از نیروی اندازهگیری
- تعریف فنی: اعمال نیروی فشاری بیش از حد یا نامناسب به غلتک شست یا کشویی.
- علت: این نیرو منجر به تغییر شکل الاستیک فکها میشود.
- پیامد: این خطا در اندازهگیری خارجی منجر به قرائت کوچکتر از مقدار واقعی و در اندازهگیری داخلی منجر به قرائت بزرگتر از مقدار واقعی میشود. این یک خطای غیرقابل پیشبینی و وابسته به مهارت اپراتور است.
3. خطای همراستایی کسینوسی (Cosine Error)
- تعریف فنی: خطای ناشی از عدم عمود بودن محور اندازهگیری کولیس نسبت به سطح یا محور قطعه کار.
- علت: قرار دادن زاویهدار کولیس روی قطعه.
- پیامد: عدد خوانده شده (M) همواره بزرگتر از اندازه واقعی (A) خواهد بود (M = A / cos(θ)، که θ زاویه انحراف از حالت عمود است). این خطا یکی از رایجترین اشتباهات در اندازهگیری قطرها است.
نکات مهم برای نگهداری کولیس ورنیه
- تمیز کردن منظم: کولیس ورنیه را پس از هر استفاده تمیز کنید تا ذرات گرد و غبار یا روغنها از آن دور شوند.
- نگهداری در مکان خشک: کولیس ورنیه را در محیط های مرطوب قرار ندهید، زیرا ممکن است دچار زنگ زدگی شود.
- کالیبراسیون منظم: کولیس ورنیه باید به طور منظم کالیبره شود تا دقت آن حفظ شود. این کار باید توسط یک متخصص انجام شود.
- نگهداری در جعبه مخصوص: کولیس ورنیه را در جعبههای مخصوص و محافظت شده نگهداری کنید تا از آسیبهای فیزیکی جلوگیری شود.
برندهای معتبر کولیس ورنیه
1.کولیس آسیمتو (Asimeto)
کولیسهای ورنیه آسیمتو معمولاً از فولاد ضد زنگ یا آلیاژهای مقاوم به سایش ساخته میشوند و دقت خوبی دارند. این کولیسها دارای مقیاس ورنیه دقیق و طراحی ارگونومیک هستند که برای اندازهگیریهای عمومی و صنعتی، صنایع تولیدی و مهندسی کاربرد دارند. کولیس ورنیه آسیمتو معمولاً با دقت 0.02 میلیمتر در اندازهگیریهای خارجی و داخلی عرضه میشوند.
2.کولیس اینسایز (Insize)
کولیسهای ورنیه اینسایز از کیفیت ساخت بالا و مواد مقاوم ساخته میشوند و معمولاً دارای طراحی ساده و کاربرپسند هستند. این کولیسها برای استفادههای روزمره و دقیق در صنایع مختلف، اندازهگیریهای دقیق در صنعت، کارگاهها و آزمایشگاهها مناسب هستند. دقت کولیس اینسایز 0.02 یا 0.05 میلیمتر بسته به مدل آن تفاوت دارد.
3.گولیس گوانگلو (Guanglu)
کولیسهای ساده گوانگلو از چین وارد میشوند و به دلیل قیمت مناسب و دقت قابل قبول، برای کاربردهای عمومی در صنایع کوچک و متوسط مناسب هستند. این کولیسها با مواد مقاوم و استانداردهای صنعتی تولید میشوند. دقت آنها 0.05 میلیمتر است و برای کارهای عمومی در صنایع کوچک و کارگاهها مناسب هستند.
4. میتوتویو (Mitutoyo)
کولیسهای ورنیه میتوتویو از بهترین مواد و با بالاترین دقت تولید میشوند. این برند یکی از معتبرترین برندها در زمینه ابزار اندازهگیری دقیق است و کولیسهای ساده آنها برای اندازهگیریهای بسیار دقیق طراحی شدهاند.
دقت آنها 0.02 میلیمتر یا بیشتر است و در صنایع با نیاز به دقت بسیار بالا، مانند صنایع هوافضا، خودروسازی و آزمایشگاهها کاربرد دارند.
مقایسه برندهای معتبر کولیس ورنیه
| برند | ویژگی ها | دقت | کاربرد |
|---|---|---|---|
| آسیمتو | فولاد ضد زنگ یا آلیاژهای مقاوم به سایش، طراحی ارگونومیک | 0.02 میلیمتر | صنایع تولیدی و مهندسی |
| اینسایز | کیفیت ساخت بالا، طراحی ساده و کاربرپسند | 0.02 یا 0.05 میلیمتر | صنعت، کارگاهها و آزمایشگاهها |
| گوانگلو | قیمت مناسب، مواد مقاوم، استانداردهای صنعتی | 0.05 میلیمتر | صنایع کوچک و کارگاهها |
| میتوتویو | بهترین مواد، دقت بالا، طراحی دقیق برای اندازهگیریهای حساس | 0.02 میلیمتر یا بیشتر | صنایع حساس مثل هوافضا، خودروسازی و آزمایشگاهها |
مشکلات رایج کولیس معمولی(ورنیه)
- زنگ زدگی فکها: در صورت زنگ زدگی فکها، باید آنها را تمیز کرده و در صورت نیاز تعویض کنید.
- مشکلات مقیاس ورنیه: اگر مقیاس ورنیه دچار خرابی شد، باید آن را کالیبره یا تعویض کنید.
- مشکلات در حرکت فکها: اگر فکها به درستی حرکت نمیکنند، ممکن است نیاز به روغن کاری داشته باشند. برای تعمیرات تخصصی، بهتر است کولیس ورنیه را به تعمیرکار مجاز تحویل دهید تا از خرابیهای بیشتر جلوگیری شود.
گارانتی کولیس ورنیه
گارانتی نقصهای تولیدی و اشکالات فنی
بیشتر برندهای معتبر مانند آسیمتو (Asimeto)، میتوتویو (Mitutoyo)، فولر (Fowler) و دیگر برندها، گارانتیهایی برای پوشش نقصهای تولیدی یا اشکالات فنی ابزار ارائه میدهند. این نوع گارانتی معمولاً شامل خرابیهایی است که ناشی از مشکلات تولید یا طراحی بوده و به طور طبیعی در طول مدت استفاده به وجود میآید. در برندهای اینسایز (Insize) و گوانگلو (Guanglu)، شرایط گارانتی مشابه برندهای معروفتر است، با این تفاوت که ممکن است مدت زمان گارانتی و پوششهای خاص کمی متفاوت باشد. برندهایی مانند میتوتویو و آسیمتو ممکن است خدمات پس از فروش گستردهتری را در اختیار مصرفکنندگان قرار دهند. در صورتی که کولیس ورنیه دچار اشکال در دقت اندازهگیری یا نقص در ساختار مقیاسها شود، معمولاً تحت پوشش گارانتی قرار میگیرد.
مدت زمان گارانتی
مدت زمان گارانتی کولیس ورنیه معمولاً از 1 سال تا 3 سال متغیر است، البته برخی برندها ممکن است گارانتی طولانیتری ارائه دهند. برای مثال، برندهای معتبر مانند میتوتویو اغلب گارانتی 2 ساله یا 3 ساله برای محصولات خود دارند. در این مدت، هرگونه نقص در عملکرد ابزار به طور رایگان تعمیر یا تعویض خواهد شد.
شرایط گارانتی
- استفاده صحیح از ابزار: بیشتر شرکتها تاکید دارند که گارانتی فقط در صورتی معتبر است که کولیس ورنیه به طور صحیح و طبق دستورالعملهای ارائه شده توسط شرکت تولیدکننده استفاده شود. استفاده نادرست، وارد کردن فشار غیرمعمول، و آسیبهای فیزیکی معمولاً تحت پوشش گارانتی قرار نمیگیرند.
- عدم دستکاری: بسیاری از برندها در شرایط گارانتی ذکر میکنند که تعمیرات و تنظیمات باید توسط تکنسینهای مجاز انجام شود و دستکاری توسط افراد غیرمجاز ممکن است باعث لغو گارانتی شود.
- تعمیر و تعویض: اگر کولیس ورنیه به دلیل نقص تولیدی دچار مشکل شود، معمولاً امکان تعمیر آن وجود دارد. در برخی موارد که تعمیر ممکن نیست، ابزار ممکن است بهطور کامل تعویض شود. تعویض یا تعمیر معمولاً در مرکز خدمات مشتریان برند یا نمایندگیهای مجاز انجام میشود.
- گارانتی در برابر خرابیهای غیرقابل پیشبینی: بعضی از گارانتیها ممکن است خرابیهای ناشی از شرایط خاص مانند آسیبهای ناشی از رطوبت، دمای بسیار بالا یا پایین، یا ضربات شدید را پوشش ندهند. این نوع خرابیها به طور معمول به عنوان خرابیهای طبیعی در نظر گرفته شده و تحت گارانتی قرار نمیگیرند.
قبل از خرید کولیس ورنیه، همیشه شرایط گارانتی آن را بررسی کنید و مطمئن شوید که از فروشنده و نمایندگیهای مجاز خرید کردهاید تا از خدمات گارانتی معتبر بهرهمند شوید. توجه داشته باشید که حتی اگر گارانتی پوششدهنده خرابیها و نقصها باشد، نگهداری صحیح از ابزار برای حفظ دقت و عمر مفید آن ضروری است.
شاپ میل به عنوان یک فروشگاه تخصصی ابزارآلات، محصولات با کیفیت و گارانتی از برندهای معتبر مانند آسیمتو، اینسایز، گوانگلو و میتوتویو را ارائه میدهد. این فروشگاه با تمرکز بر کیفیت و دقت ابزارهای اندازهگیری، محصولات خود را برای صنایع مختلف و حرفهایها فراهم کرده است. تمام محصولات شاپ میل با گارانتی عرضه میشوند تا اطمینان خاطر برای مشتریان فراهم شود.


