 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
مته کارباید(الماس) | Carbide drill bits


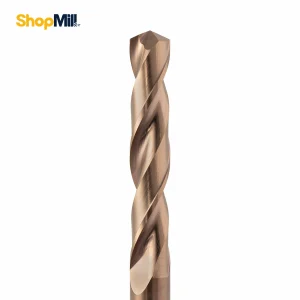


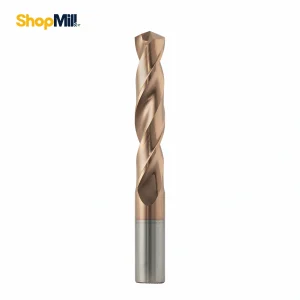



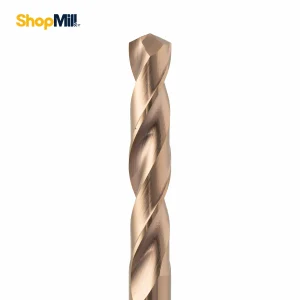


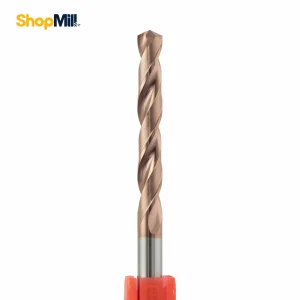




مته کارباید چیست؟
اگر بهدنبال دقت بالا، سرعت برش بیشتر و دوام طولانی در سوراخکاری هستید، مته کارباید یا همان مته الماسه کارباید انتخاب حرفهای شماست. این ابزار از تنگستن کارباید با بایندر کبالت (WC-Co) ساخته میشود و در مقایسه با متههای HSS، سختی و مقاومت سایشی بسیار بیشتری دارد؛ در نتیجه کیفیت سوراخ بهتر، زمان سیکل کمتر و ثبات فرآیند بالاتری ارائه میدهد.
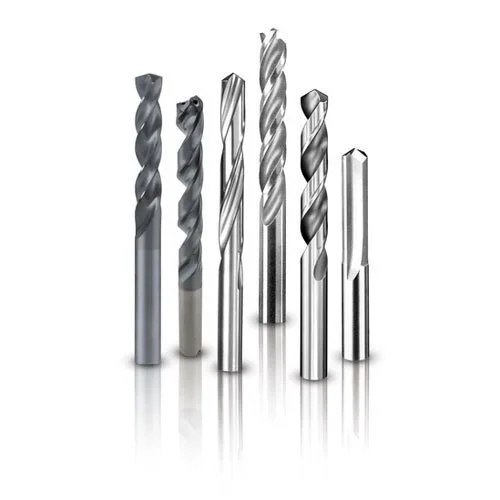
ویژگیها و مزایای مته کارباید
- دوام و سختی عالی: مقاومت در برابر سایش و دمای بالا؛ مناسب فولادهای آلیاژی، استنلساستیل، چدن و سوپرآلیاژها.
- کیفیت سوراخ ممتاز: گردی و استحکام لبه بالا؛ خطای کمتر، تلرانس بهتر و سطوح دیواره تمیز.
- بهرهوری بیشتر: امکان برش در سرعتهای محیطی بالاتر و کاهش زمان سیکل نسبت به مته HSS.
- هندسه و پوششهای تخصصی: نوک 135 درجه Split Point برای شروع دقیق، شیار پارابولیک برای تخلیه بهتر تراشه، خنککاری داخلی (Through Coolant) برای عمقهای 6D تا 12D، و پوششهای TiAlN/AlTiN یا DLC/TiB₂ متناسب با مادهکار.
- ثبات عالی روی CNC: پایداری فرآیند و تکرارپذیری بالا در تولید انبوه؛ کاهش توقفات ناشی از سایش ابزار.
کاربردهای صنعتی
- قالبسازی و ابزارسازی: سوراخکاری دقیق در فولاد ابزار (هاتورک/کولدورک) و پلیتهای راهنما.
- خودروسازی و قطعهسازی: سوراخهای ترتیبی، پایلوت و عمیق روی فولاد آلیاژی و چدن.
- هوافضا و انرژی: تیتانیوم و سوپرآلیاژهای پایه نیکل با خنککاری داخلی و پوششهای مقاوم به حرارت.
- صنایع آلومینیوم و غیرآهنی: متههای لبهتیز با شیار براق و پوشش ضدچسبندگی (DLC/TiB₂) برای تراشههای تمیز.
- خطوط تولید و اتوماسیون: جایی که زمان سیکل، یکنواختی کیفیت و عمر ابزار اهمیت حیاتی دارد.
انواع مته کارباید
- طول و عمق قابلدستیابی: کوتاه (3D–5D)، میانی (6D–8D)، عمیق (10D–12D+).
- خنککاری: مدلهای Through Coolant (کانال داخلی) برای سوراخهای عمیق و مواد چقرمه.
- هندسه نوک: 118 درجه برای کارهای عمومی و مواد نرمتر؛ 135 درجه Split Point برای کاهش سرخوردن روی فولاد و استیل.
- شیار: استاندارد برای کاربرد عمومی؛ پارابولیک برای تخلیه بهتر تراشه در عمقها یا مواد برادهریز.
- گرید کارباید: میکروگِرِین و اولترافاین برای تعادل سختی/چقرمگی و طول عمر بیشتر.
راهنمای انتخاب مته مناسب
1) بر اساس مادهکار
- آلومینیوم و آلیاژهای غیرآهنی: لبه بسیار تیز، شیار براق، پوشش DLC یا TiB₂؛ نوک 118–130 درجه.
- فولاد کربنی/آلیاژی (P): پوشش TiAlN/AlTiN، نوک 135 درجه Split Point، شیار استاندارد.
- استنلساستیل (M): هندسه تهاجمیتر برای خروج تراشه؛ پوشش مقاوم به دما (AlTiN).
- چدن (K): لبه مقاومتر و گاهی Micro-Chamfer برای جلوگیری از لبپرشدگی.
- سوپرآلیاژها و تیتانیوم (S): الزاماً پارامترهای محافظهکارانهتر، خنککاری قوی و در صورت نیاز پایلوت.
2) عمق سوراخ و پایداری
- 3D–5D: پایدارترین و دقیقترین؛ انتخاب پیشفرض برای اغلب قطعات.
- 6D–8D: نیازمند تنظیمات دقیق و خنککاری کارآمد.
- 10D–12D+: ترجیحاً Through Coolant، استفاده از پایلوت، استپدریل و بوش راهنما.
3) ماشین، هولدر و نصب
- Rigidity مهم است: از هولدر با راناوت کنترلشده و گیرهکاری محکم استفاده کنید.
- پیشنشانگذاری (Spot/Center): روی سطوح سخت/صیقلی برای شروع دقیق توصیه میشود.
- روانی روانکار/خنککاری: بهویژه در استنلس و سوپرآلیاژها حیاتی است.
مقایسه مته کارباید با HSS/کبالت
- سختی و مقاومت سایشی: کارباید بسیار بالاتر؛ HSS متوسط.
- سرعت برش و زمان سیکل: کارباید سریعتر و بهرهورتر.
- عمر ابزار: کارباید طولانیتر؛ HSS اقتصادیتر در خرید اولیه.
- تحمل ضربه/لرزش: HSS بخشودگی بیشتری دارد؛ کارباید به Rigidity بیشتری نیاز دارد.
- کاربرد: کارباید برای CNC، مواد سخت و تیراژ؛ HSS برای کارگاههای عمومی و مواد نرمتر.
جمعبندی: اگر کیفیت، سرعت و دوام برای شما اولویت دارد، مته کارباید تمام الماس بهترین بازده را میدهد؛ اگر بودجه اولیه و بخشودگی در شرایط متغیر مهمتر است، HSS/کبالت منطقیتر است.
نکات حرفهای برای بهترین نتیجه
- از پایین بازه سرعت/خوراک شروع و بر اساس صدای برش، شکل تراشه و دما تنظیم کنید.
- برای سوراخهای عمیق، از Through Coolant، استپدریل و پایلوت استفاده کنید.
- ابزارهای فرسوده را بهموقع تعویض یا با سنگزنی CNC بازتیز کنید.
- برای آلومینیوم از پوششهای ضدچسبندگی و برای فولادهای آلیاژی از پوششهای مقاوم به دما بهره بگیرید.
اگر برای انتخاب دقیقتر نیاز به راهنمایی دارید، با مشاوره فنی رایگان شاپمیل تماس بگیرید تا بر اساس مادهکار، ماشین و تیراژ، بهترین مته صنعتی را پیشنهاد دهیم.


