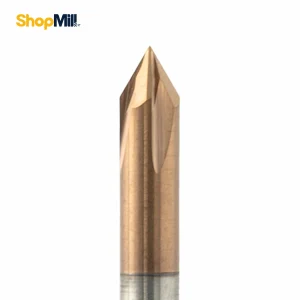
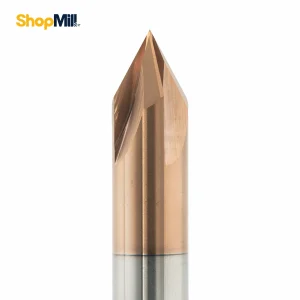
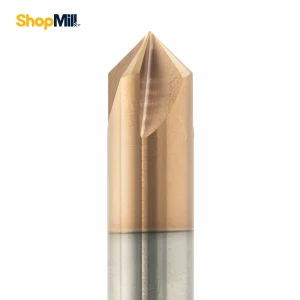
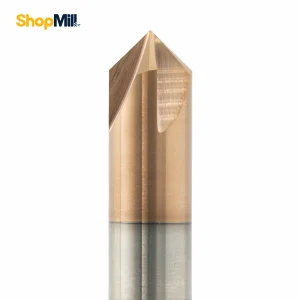
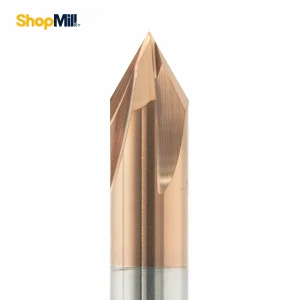
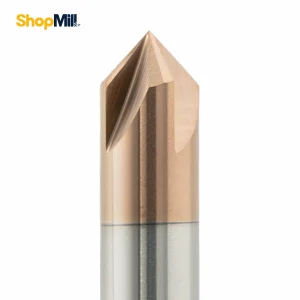
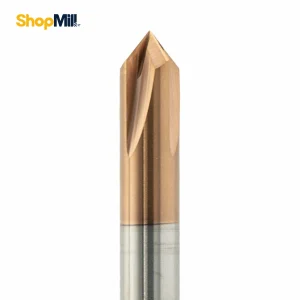
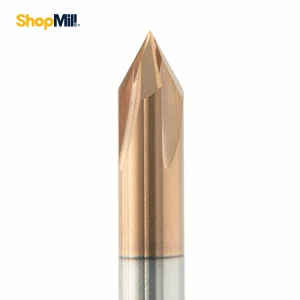
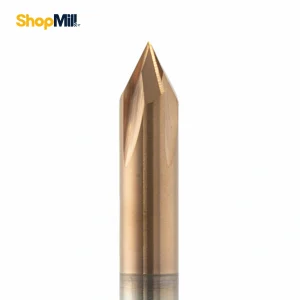
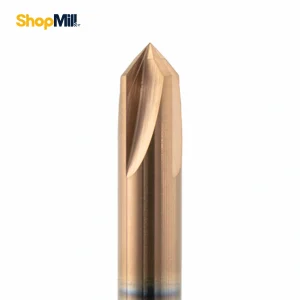
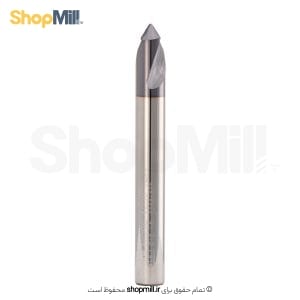
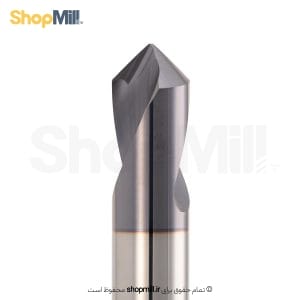
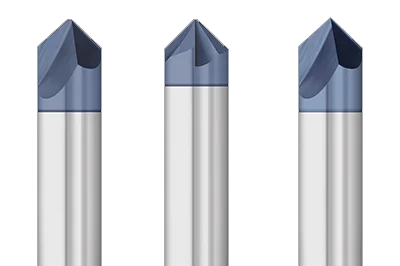
فرز انگشتی پخزن (Chamfer End Mill) ابزاری مخروطی یا V-شکل برای شکست لبه، پخزنی دهانه سوراخ، پلیسهگیری و زیباسازی/ایمنسازی گوشهها است. این ابزار بهجای برادهبرداری حجیم، بر کنترل دقیق زاویه و عرض پخ تمرکز دارد. زوایای پرکاربرد °45 و °60 هستند؛ مدلهای 90° نیز برای شیار V، علامتگذاری و پخزدن دهانه سوراخ استفاده میشوند.
فرز انگشتی پخ زن
نتیجه نهایی: لبهای تمیز، یکنواخت و ایمن که هم کیفیت مونتاژ را بالا میبرد و هم از لبپریدگی و تمرکز تنش جلوگیری میکند.
فرز انگشتی به انگلیسی بهطور عام End Mill است و ابزار پخزن مشخصاً Chamfer End Mill نام دارد.
کاربردهای اصلی فرز انگشتی پخزن
شکست لبه و حذف پلیسه پس از فرزکاری پروفیل/پاکت در CNC.
پخزدن دهانه سوراخها برای نشستن بهتر پیچهای سرمخروطی یا حذف تیزی.
آمادهسازی قبل از آبکاری/رنگ برای جلوگیری از تجمع رنگ در لبههای تیز.
بهبود ایمنی و دوام قطعه با حذف تیزی و کاهش تمرکز تنش در لبههای تند.
چرا فرز انگشتی پخ زن مهم است؟ پخزنی استاندارد در خط تولید، زمان عملیات دستی انتهایی را کم و ثبات کیفیت را زیاد میکند.
تفاوت فرز انگشتی پخزن با سایر انواع فرز انگشتی و ابزارها
در مقایسه با فرز انگشتی کاربایدی استاندارد (End Mill)
هدف عملیات: End Mill برای شیار، پاکت و پروفیلتراشی؛ پخزن برای ایجاد زاویه روی لبهها.
نوک ابزار: پخزن نوک V-شکل یا مخروطی دارد؛ End Mill نوک تخت یا بالدار.
باربرداری: پخزن برای برشهای سطحی و سبک؛ End Mill برای باربرداری حجیم.
در مقایسه با فرز الماسی (PCD/CBN)
کاربری: الماسی برای پرداخت بسیار ظریف در آلیاژهای غیرآهنی/کامپوزیتها (قیمت بالاتر).
صرفه اقتصادی: برای پخزنی روتین روی فولاد/چدن، کارباید پوششدار معمولاً اقتصادیتر و کاملاً کافی است.
«فرز انگشتی شارژی» و «فرز انگشتی پخزن»
«فرز انگشتی شارژی» در بازار اغلب به دستگاه چرخشی/دایگرایندر گفته میشود؛ خودِ تیغه پخزن یک ابزار مصرفی است که روی اسپیندل CNC نصب میشود.
مزایا و ویژگیهای استفاده از فرز انگشتی پخزن
کیفیت سطح یکنواخت در طول مسیر و کنترل دقیق عرض پخ.
کاهش پلیسه و آمادهسازی بهتر برای رنگ/آبکاری.
ایمنی بیشتر اپراتور و مونتاژکار با حذف لبههای تیز.
افزایش دوام قطعه با کاهش تمرکز تنش در گوشههای تند.
سرعت و تکرارپذیری بالا در تولید انبوه نسبت به کار دستی.
تنوع زاویه، قطر و تعداد فلوت برای انطباق با استانداردهای مختلف.
راهنمای انتخاب و خرید فرز انگشتی پخزن
هدف: انتخاب سریع و دقیق بر اساس جنس قطعهکار، زاویه موردنیاز، کیفیت سطح و بودجه با تمرکز بر خرید فرز انگشتی پخزن و سنجش قیمت فرز انگشتی پخزن نسبت به کارایی.
1) جنس ابزار
کاربید تنگستن: مرسوم برای فولاد، استیل، چدن و سوپرآلیاژها؛ سختی/سایش بالا، تحمل حرارتی عالی، دوام طولانی.
HSS (فولاد تندبر): اقتصادیتر برای مواد نرمتر/کارگاهی با فشار کم؛ قابلیت تیزکاری مجدد.
PCD/CBN: برای پرداخت بسیار ظریف روی آلومینیوم، مس، برنج و کامپوزیتها؛ گرانتر و تخصصیتر.
2) زاویه پخ و نوع نوک
45°: عمومیترین انتخاب برای شکست لبه استاندارد.
60°: برای نیازهای هندسی خاص/استانداردی.
90° (V-Point): مناسب شیار V، پخزدن دهانه سوراخ و علامتزنی.
قطر مؤثر نوک با عرض پخ موردنیاز تناسب داشته باشد تا در یک پاس به عرض مطلوب برسید.
تخمین سریع برای °45: عمق نفوذ ≈ عرض پخ.
4) تعداد لبههای برش (Flutes)
2 فلوت: تخلیه براده بهتر برای آلومینیوم/مواد نرم.
3–4 فلوت: پایداری و پرداخت بهتر برای فولادهای آلیاژی/چدن.
فلوت بیشتر = پرداخت بهتر ولی ظرفیت تخلیه براده کمتر؛ تعادل را با جنس قطعهکار بسنجید.
5) زاویه هلیکس و هندسه
هلیکس°30–°45 تعادل خوبی بین نرمی برش و تخلیه براده میدهد.
لبههای Micro-Chamfer/لبهمقاوم روی کاربید، لبپریدگی را در فولادهای سخت کاهش میدهد.
6) پوششها
TiAlN / AlTiN: عالی برای حرارتهای بالا و فولاد/چدن.
TiCN: اصطکاک کمتر، مناسب فولادهای آلیاژی.
DLC/CrN یا بدون پوشش: برای آلومینیوم/پلاستیک وقتی پرداخت سطح مهم است.
7) هولدر و Runout
Runout کم (= هممحوری دقیق) کیفیت پخ را مستقیماً بهبود میدهد.
از کولتهای سالم (ER-Series) یا هولدرهای شرینک/هیدرولیک استفاده کنید.
8) پارامترهای برادهبرداری (راهنمای عملی)
دور اسپیندل را با توجه به قطر مؤثر نوک تنظیم کنید؛ قطر کوچکتر ⇐ دور بالاتر.
پیشروی را با توجه به تعداد فلوت و جنس قطعهکار تعیین کنید؛ آغاز محافظهکارانه و سپس بهینهسازی با تست کوتاه.
عمق نفوذ را برای دستیابی به عرض پخ مطلوب تدریجی بالا ببرید؛ یک پاس تمیز (Finishing) در انتها، پرداخت را عالی میکند.
جهت برش: در لبههای بیرونی، Climb Milling اغلب پرداخت بهتری میدهد.
9) برند و پشتیبانی
برندهای تخصصی ابزار برشی با دیتاشیت واقعی (rpm، feed، عرض/عمق پخ پیشنهادی) و کیفیت ثباتیافته، هزینه آزمونوخطا را کم میکنند.
به موجودی یکنواخت، خدمات پس از فروش و اصالت کالا توجه کنید؛ این عوامل روی قیمت فرز انگشتی پخزن منطقی اثر میگذارند.
کاربردهای فرزانگشتی در صنایع مختلف
♦ CNC و قطعهسازی عمومی: شکست لبه پروفیلها/پاکتها پس از خشنتراشی و پرداخت؛ کاهش زمان دستی و یکنواختی ظاهری.
♦ قالبسازی: آمادهسازی گوشهها و تخلیه پلیسه قبل از پولیش/مونتاژ اینسرت؛ جلوگیری از لبپریدگی در لبههای تیز.
♦ خودرویی و هوایی: استانداردسازی لبهها برای جلوگیری از تمرکز تنش و بهبود دوام خستگی؛ ظاهر یکنواخت قطعات نمایشی.
♦ پزشکی و الکترونیک: ایجاد لبههای نرم و ایمن برای مونتاژ دستی، کاهش بریدگی دستکش/پوست و ارتقای کیفیت نهایی.
♦ ورقکاری و سازههای سبک: پخزدن لبههای برش لیزر/پانچ برای حذف تیزی و آمادهسازی سطح قبل از رنگ.
تفاوت پخ (Chamfer) و مورّب (Bevel): تعریف استاندارد، هندسه و انتخاب ابزار بهینه
از دید مهندسی، پخ و مورّب هر دو شکست لبهاند، ولی تفاوت آنها در مقیاس اثر، هدف طراحی، فرایند تولید و روشهای کنترل باعث میشود قواعد اندازهگذاری و بازرسیشان متفاوت باشد.
پخ و مورّب
Chamfer (پخ): سطحی مسطح و کوتاه که فقط گوشهی تیز بین دو وجه را قطع میکند و آن را به یک “فلت” کوچک تبدیل میسازد. هدف: حذف تیزی، هدایت مونتاژ، کاهش تمرکز تنش و بهبود ظاهر. نماد متداول در نقشه: Cw×θ° یا صرفاً Cw (پیشفرض °45).
Bevel (مورّب): سطحی شیبدار و ممتد که بخش قابلتوجهی از یک وجه/ضخامت را با زاویهای مشخص جایگزین میکند؛ در آمادهسازی جوش (V/U/J) و تغییر فرم قطعه کاربرد دارد. پارامترها: زاویه β و یکی از ابعاد طول مورّبی L یا ارتفاع h.
روابط هندسی
برای Chamfer منشوری با عرض w و زاویه θ نسبت به سطح: d = w × tan(θ) ⇐در °45، d ≈ w.
برای خزینهی دهانه سوراخ با عمق t و نیمزاویه φ (α=2φ): ΔD = 2t × tan(φ) ⇒ در °90، ΔD ≈ 2t.
برای Bevel روی لبه ورق با زاویه β و ارتفاع h: L = h / tan(β).
ابزارهای اجرای Chamfer
Chamfer End Mill / V-Bit (کارباید جامد) در زوایای °45°/60/°90.
Indexable Chamfer Mill برای پخهای عریض و تیراژ بالا.
Countersink / Spot-Drill 90° برای دهانه سوراخ و Deburr سریع.
ابزار تراش با زاویه °45 (VNMG/DNMG/CNMG) برای پخ لبههای داخلی/خارجی.
ابزارهای اجرای Bevel:
Single-Angle Milling Cutter (کُتر زاویهدار) °30/°45/°60 برای سطح مورّب ممتد.
Face/End Mill با Tilt یا Angle-Head؛ یا ماشینکاری 5-محور برای فرمهای پیچیده.
Plate/Pipe Beveler برای آمادهسازی لبه ورق و لوله پیش از جوش.
برش حرارتی زاویهدار (پلاسما/لیزر/واترجت) و سپس ماشینکاری/سنگ نهایی برای دقت.
کدام را انتخاب کنیم؟
حذف تیزی، هدایت پیچ/پین، یکنواختی ظاهری و عرض پخ ≤ چند میلیمتر ← Chamfer.
تغییر فرم یک وجه/ضخامت، آمادهسازی جوش نفوذی، یا نیاز به سطح مورّب ممتد← Bevel.
نکات نقشهکشی و بازرسی
نکات نقشهکشی و بازرسی (بازنویسی دقیق و ساده)
1) اندازهگذاری Chamfer (پخ)
در نقشه اگر کنار پخ فقط عدد عرض بیاید، معمولاً زاویه را °45 فرض میکنند.
مثال: C1 یعنی پخ 1 میلیمتری با زاویه پیشفرض °45.
اگر زاویه خاصی لازم است، آن را بنویسید: C1×30° یعنی پخ 1 mm با زاویه °30.
برای دهانهی سوراخ از نماد خزینه استفاده میشود: ⌀Ds × α°
Ds = قطر دهانه پس از خزینهزنی،
α = زاویه شامل خزینه (مثلاً °90 یا °82 برای پیچهای استاندارد).
2) اندازهگذاری Bevel (مورّب)
Bevel باید با زاویه و یک بعد خطی مشخص شود: یا ارتفاع برداشتی (h) از ضخامت، یا طول مورّبی (L) روی سطح.
مثال: Bevel 30° , h=4 mm یا Bevel 30° , L=7 mm.
در آمادهسازی لبه برای جوش علاوه بر زاویه، حتماً Root Face (Land) و Root Gap هم قید میشود.
مثال جوش: Bevel 30° , h=4 , Root Face=1 , Gap=2.
3) کنترل و بازرسی
Chamfer: عرض پخ را با کولیس/گیج پخ اندازه بگیرید؛ اگر زاویه هم اهمیت دارد از گیج خزینه/زاویهسنج استفاده کنید.
نکتهی سریع: در پخ °45، عمق مؤثر ≈ عرض پخ.
Bevel: زاویه و h/L را با زاویهسنج، گیج جوش یا ارتفاعسنج کنترل کنید؛ برای قطعات دقیق میتوان از CMM/پروفایلپروجکتور کمک گرفت.
در اتصالات جوشی، علاوه بر بازرسی ابعادی، بسته به دستورالعمل میتوان VT، PT/MT، UT/RT را نیز بهکار برد.
نکات حرفهای برای پخزنی تمیز و تکرارپذیر
Toolpath مخصوص Chamfer در CAM انتخاب کنید تا عرض پخ ثابت بماند (جبران تلرانس پروفیل).
یک پاس Finishing با پیشروی کمتر در انتها، سطح را آینهای میکند.
در مواد چسبنده (مثل آلومینیوم)، از پوششهای کماصطکاک و خنککاری مناسب استفاده کنید تا لبه بار نسازد.
بازرسی عرض پخ با کولیس/میکروسکوپ ساده است؛ در تولید سری، کنترل نمونهای هر شیفت کفایت دارد.
جمعبندی
اگر هدف شما لبههای تمیز، ایمن و استاندارد است، یک فرز انگشتی پخزن کاربایدی با زاویه °45 یا °60، تعداد فلوت متناسب با جنس قطعهکار و پوشش صحیح، انتخابی حرفهای و اقتصادی است.
در همین صفحه میتوانید قیمت فرز انگشتی پخزن را بهروز ببینید، بر اساس زاویه/قطر/فلوت/پوشش فیلتر کنید و با مشاوره تخصصی رایگان از تیم شاپمیل، سریعترین مسیر انتخاب را طی کنید. برای خرید فرز انگشتی پخزن با اصالت کالا، ارسال سریع و فاکتور رسمی، همین حالا اقدام کنید.
تمامی حقوق مادی و معنوی این سایت برای فروشگاه اینترنتی شاپ میل محفوظ است.
 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات