 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات


اینسرت تراشکاری D شکل
نمایش 1–20 از 70 نتیجهSorted by average rating
نمایش فیلترها


خرید اینسرت تراشکاری D شکل
اینسرت تراشکاری D شکل با هندسه لوزی ۵۵ درجه، یکی از گزینههای رایج در ماشینکاری CNC است. در بازار آن را با نام «الماس تراشکاری D شکل»، «الماس تراشکاری مدل D» و «تیغچه تراشکاری D شکل» هم میشناسند. زاویه نوک ۵۵ درجه برای کارهایی که علاوه بر برادهبرداری، به دسترسی بهتر به پروفیل و شانه قطعه نیاز دارند، انتخاب متداولی است.
در این صفحه میتوانید مدلهای DNMG، DCMT و DCGT را از برندهای ARNO، ACHTECK، DOHRE، ZCC.CT، HARNOX، YG، YOWAX و EUROLOY بررسی و مقایسه کنید. برای خرید اینسرت مناسب، ابتدا جنس قطعه، نوع عملیات و کد هلدر خود را مشخص کنید.
اینسرت تراشکاری D شکل چیست؟
حرف D در کدگذاری ISO یعنی لوزی با زاویه نوک ۵۵ درجه. «الماس» در اصطلاح بازار همان اینسرت است و ربطی به الماس واقعی ندارد. بیشتر اینسرتهای D شکل متداول، اینسرت کاربیدی (کاربید تنگستن) با پوشش هستند.
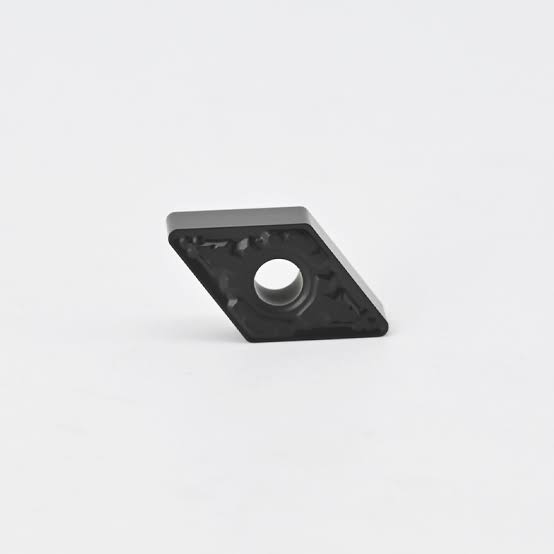
تفاوت D شکل با اشکال دیگر:
| شکل | حرف ISO | زاویه نوک | ویژگی کلی |
|---|---|---|---|
| اینسرت C شکل | C | ۸۰ درجه | نوک مستحکمتر؛ مناسب رف و کارهای عمومی |
| اینسرت D شکل | D | ۵۵ درجه | تعادل بین دسترسی به پروفیل و استحکام نوک |
| اینسرت V شکل | V | ۳۵ درجه | نوک باریک؛ مناسب پروفیل و نواحی تنگ، با استحکام کمتر |
این مقایسه، قاعده کلی هندسه اینسرت است. هرچه زاویه نوک بازتر باشد، نوک مستحکمتر و دسترسی به پروفیل کمتر است. برای شکلهای دیگر به صفحه اینسرت تراشکاری مراجعه کنید.
ویژگیهای کلی اینسرت D شکل:
- زاویه نوک ۵۵ درجه
- دسترسی بهتر به پروفیل و شانهها نسبت به اینسرت ۸۰ درجه
- لبه برنده قابل تعویض؛ با فرسایش لبه، اینسرت چرخانده یا تعویض میشود
- موجود در انواع اندازه، ضخامت و شعاع نوک
کاربردهای اینسرت تراشکاری D شکل:
اینسرت D شکل در تراشکاری خارجی و در مدلهای مناسب، تراشکاری داخلی (بورینگ) به کار میرود. کاربرد عملی هر مدل به نوع اینسرت، برادهشکن و هلدر بستگی دارد: روتراشی و خشنتراشی: معمولاً با مدلهای منفی و مستحکمتر مثل DNMG
پرداخت و نیمهپرداخت: معمولاً با مدلهای پوزیتیو مثل DCMT و DCGT
پروفیلتراشی و کپیتراشی: زاویه ۵۵ درجه دسترسی بهتری از ۸۰ درجه دارد، اما برای شیبهای بسیار تند، اینسرت ۳۵ درجه مناسبتر است
زاویه نوک تعیین میکند اینسرت تا کجای قطعه میرسد. برای قطعاتی که شانه یا پله دارند، قبل از خرید، زاویه ورود (Approach) هلدر و هندسه قطعه را بررسی کنید.
انواع اینسرت تراشکاری D شکل
اینسرت DNMG
N: زاویه آزاد صفر درجه، ساختار منفی (Negative)
M: کلاس تلرانس M
G: سوراخ مرکزی با چیپبریکر دوطرفه
- مدلهای منفی دوطرفه معمولاً لبههای برنده بیشتری دارند و برای بارهای برشی بیشتر متداولاند. تعداد دقیق لبه به مدل بستگی دارد.
- روی هلدر منفی نصب میشود.
اینسرت DCMT
C: زاویه آزاد ۷ درجه، ساختار پوزیتیو (Positive)
M: کلاس تلرانس M
T: سوراخ مرکزی با چیپبریکر یکطرفه
- معمولاً برای نیمهپرداخت و پرداخت و کارهایی که نیروی برشی کمتر لازم دارند، استفاده میشود. چون یکطرفه است، تعداد لبهها کمتر است.
اینسرت DCGT
C: زاویه آزاد ۷ درجه، پوزیتیو
G: کلاس تلرانس G (سنگخورده و دقیقتر از M)
T: سوراخ مرکزی با چیپبریکر یکطرفه
- معمولاً برای پرداخت دقیق و کیفیت سطح بالا مطرح است. مدلهای DCGT با هندسه مخصوص آلومینیوم (مثلاً پسوند AL) نیز وجود دارند؛ هندسه و کاربرد دقیق هر مدل را از کاتالوگ برند بررسی کنید.
شما در سایت شاپمیل میتوانید با رفتن به صفحه کاتالوگ ها و برندها، کاتالوگ هر برند را دریافت نمایید.
تفاوت اینسرت DNMG، DCMT و DCGT چیست؟
| ویژگی | DNMG | DCMT | DCGT |
|---|---|---|---|
| زاویه نوک | ۵۵° | ۵۵° | ۵۵° |
| زاویه آزاد | ۰° (N) | ۷° (C) | ۷° (C) |
| ساختار | منفی | پوزیتیو | پوزیتیو |
| تلرانس | M | M | G (دقیقتر) |
| چیپبریکر | دوطرفه | یکطرفه | یکطرفه |
| کاربرد رایج | رف و نیمهپرداخت | نیمهپرداخت و پرداخت | پرداخت دقیق |
| هلدر | هلدر منفی | هلدر پوزیتیو | هلدر پوزیتیو |
نتیجه عملی:
- بار برشی بیشتر و استحکام بیشتر: DNMG
- برش سبکتر و آزادتر: DCMT
- دقت ابعادی و کیفیت سطح بالاتر: DCGT
این جدول بر اساس کدگذاری ISO است. توان واقعی هر اینسرت به گرید، پوشش و برادهشکن هر برند بستگی دارد.
هنگام خرید اینسرت D شکل به چه نکاتی توجه کنیم؟
جنس قطعه کار: فولاد، استنلساستیل، چدن و آلومینیوم هر کدام گرید و هندسه متفاوتی لازم دارند. اینسرت مناسب یک جنس را به جنس دیگر تعمیم نده.
نوع عملیات: رف، نیمهپرداخت یا پرداخت؛ هرکدام برادهشکن و ساختار متفاوتی میخواهد.
گرید اینسرت: گرید ترکیب زمینه و پوشش را مشخص میکند. گرید پیشنهادی را از کاتالوگ برند بگیر.
پوشش و جنس کاربید: پوشش بر مقاومت سایشی و حرارتی اثر دارد.
شعاع نوک: شعاع بزرگتر معمولاً سطح بهتر ولی نیروی برشی بیشتر میدهد؛ شعاع کوچکتر برای پرداخت و دسترسی بهتر.
سایز و کد فنی: مثلاً در DNMG150608، اندازه، ضخامت و شعاع نوک در کد مشخص است.
هلدر و سازگاری: اینسرت منفی و پوزیتیو روی یک هلدر نمینشینند. کد اینسرت را با کد هلدر یا کاتالوگ آن تطبیق بده.
شرایط برش: دور، خوراک، عمق برش و بار روی لبه در انتخاب گرید و برادهشکن مؤثر است.
اگر در انتخاب مطمئن نیستید،کد هلدر و جنس قطعه را برای کارشناس شاپ میل ارسال کنید.


