 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات

کفتراش تراشکاری | راهنمای کامل انتخاب و خرید با بهترین قیمت




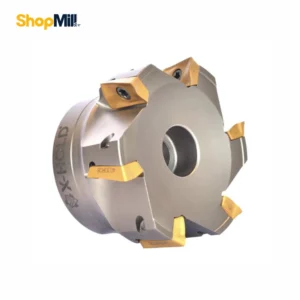


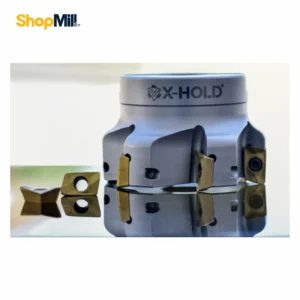
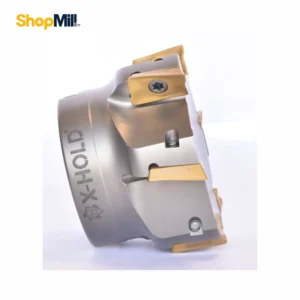
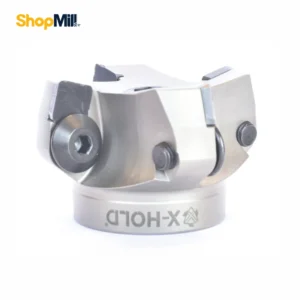


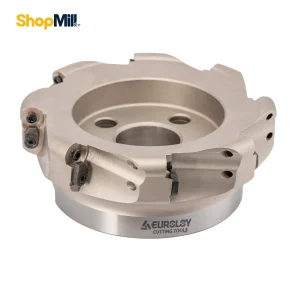

کف تراش چیست ؟
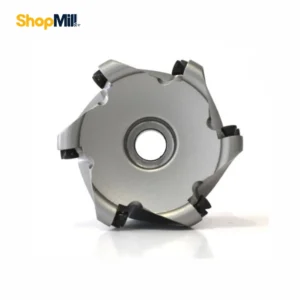
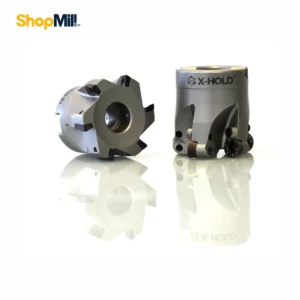
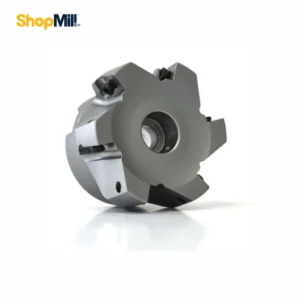
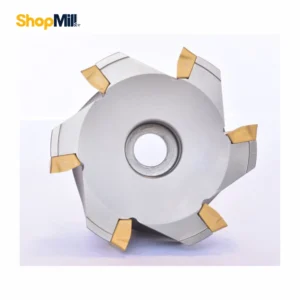
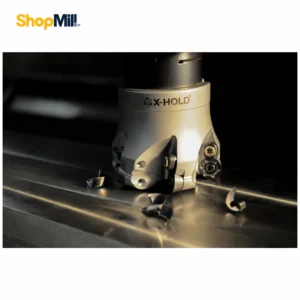
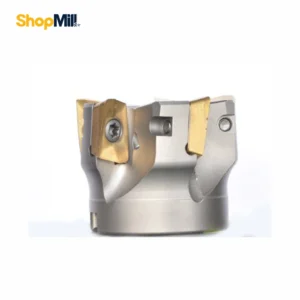
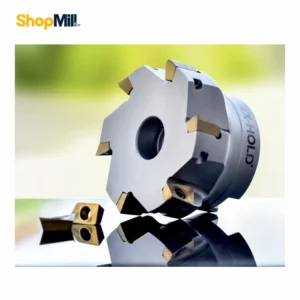
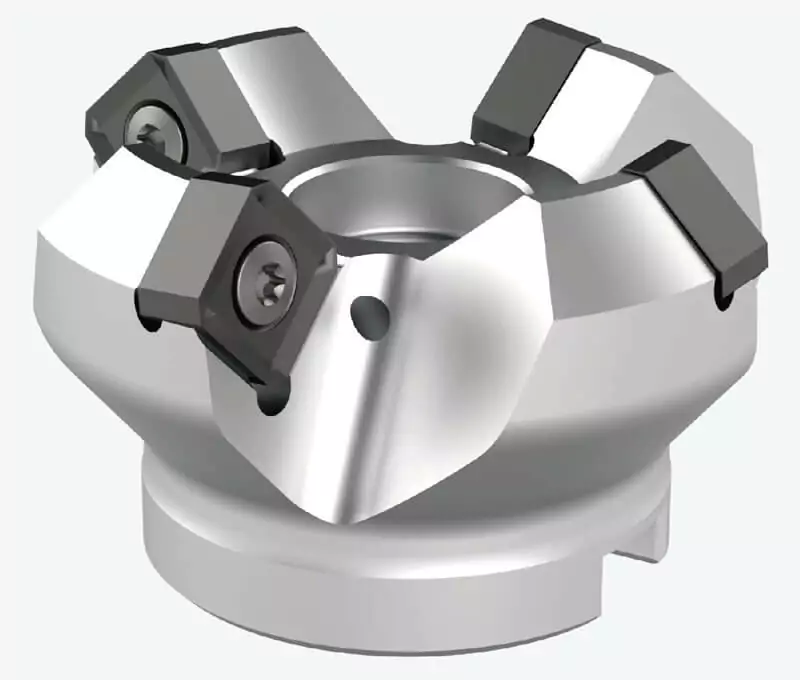
کف تراش به انگلیسی: Face milling، نوعی ابزار برشی است که برای ایجاد سطح صاف بر روی قطعات فلزی استفاده میشود. این ابزار از یک بدنه فلزی و تعدادی اینسرت (تیغچه) قابل تعویض ساخته شده است. اینسرتها از جنس مواد سخت و مقاوم مانند کاربید تنگستن یا سرامیک هستند و میتوان آنها را با توجه به نوع material قطعه کار و عملیات مورد نظر انتخاب کرد.

مزایای استفاده از کف تراش:
- طول عمر بالا: اینسرتها به دلیل جنس سختی که دارند، عمر طولانی دارند و میتوان از آنها برای بارها و بارها برش استفاده کرد.
- قابلیت تعویض: هنگامی که لبه برش اینسرت کند میشود، به راحتی میتوان آن را با یک اینسرت جدید تعویض کرد. این امر باعث میشود تا نیازی به خرید ابزار جدید نباشد و در هزینهها صرفهجویی شود.
- تنوع بالا: کف تراشهای اینسرتی در انواع مختلف با قطرها و تعداد اینسرتهای (پرهای) مختلف موجود هستند. این تنوع بالا به شما این امکان را میدهد تا ابزار مناسب برای هر نوع متریال و عملیات را انتخاب کنید.
- دقت بالا: کف تراشها میتوانند سطوحی با دقت و صافی بالا را ایجاد کنند.

جدول پارامترهای برشی پیشنهادی برای کفتراشها
انتخاب پارامترهای برشی مناسب، کلید دستیابی به بالاترین راندمان و کیفیت سطح در فرآیند کفتراشی است. جدول زیر، پیشنهاداتی را برای ابزارهای پرکاربرد کفتراشی ارائه میدهد که بر اساس جنس اینسرت و متریال قطعه کار بهینهسازی شدهاند:
| قطر ابزار (mm) | تعداد پره (Z) | نوع اینسرت | جنس اینسرت | متریال قابل ماشینکاری | سرعت برادهبرداری (Vc) (m/min) |
| 50 | 4 | APKT 1604 | کاربید روکشدار TiAlN | فولاد کربنی، چدن خاکستری | 180 – 220 |
| 63 | 5 | SEKT 1204 | کاربید CVD | چدن، فولاد آلیاژی | 200 – 250 |
| 80 | 6 | RPKT 10 | کاربید PVD | آلومینیوم، مس | 350 – 500 |
نکات تکمیلی:
-
APKT 1604: اینسرتهای با فرمت APKT به دلیل لبههای برشی قوی و توانایی در برادهبرداری سنگین، برای خشنکاری فولادهای کربنی و چدن ایدهآل هستند. پوشش TiAlN مقاومت به سایش و حرارت بالایی را ارائه میدهد.
-
SEKT 1204: اینسرتهای SEKT با هندسه چهارلبه، برای ماشینکاری چدن و فولادهای آلیاژی کاربرد دارند. پوشش CVD (Chemical Vapor Deposition) به دلیل چسبندگی عالی و سختی بالا، مقاومت فوقالعادهای در برابر سایش و شوک حرارتی دارد.
-
RPKT 10: اینسرتهای گرد (Round) مانند RPKT، برای آلیاژهای نرم مانند آلومینیوم و مس با سرعتهای برشی بالا و برای دستیابی به سطوح با کیفیت بالا (High Finish) مناسب هستند. پوشش PVD (Physical Vapor Deposition) در دماهای پایینتر اعمال میشود و برای مواد با تمایل به چسبندگی کمتر، ایدهآل است.
طبقهبندی تخصصی کفتراشهای CNC بر اساس هندسه اینسرت
انتخاب صحیح نوع کفتراش بر اساس هندسه اینسرت، تاثیر مستقیم بر کیفیت سطح، نرخ برادهبرداری و عمر ابزار دارد:
- کفتراش با اینسرت مربعی (Square Insert Face Mill):
- کاربرد: عمدتاً برای عملیات خشنکاری (Roughing) با حجم برادهبرداری بالا.
- مزیت: چهار لبه برشی قوی، مقاومت بالا در برابر شکست و قابلیت جذب نیروهای برشی زیاد.
- نکته فنی: اینسرتهای مربعی با زاویه ورود (Approach Angle) قادر به برادهبرداری با عمق بالا هستند.
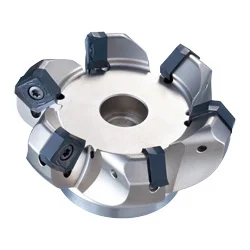
- کفتراش با اینسرت گرد (Round Insert Face Mill):
- کاربرد: ایدهآل برای عملیات پرداختکاری (Finishing) و سطوحی که نیاز به کیفیت سطح بسیار بالا دارند. همچنین برای ماشینکاری پروفیلهای پیچیده و ایجاد شعاعهای بزرگ.
- مزیت: توزیع یکنواخت نیروهای برشی، کاهش لرزش، افزایش عمر ابزار و امکان استفاده از فید بالا با حفظ کیفیت سطح.
- نکته فنی: هندسه گرد اینسرت، باعث کاهش نیروی شعاعی و بهبود خروج براده میشود.
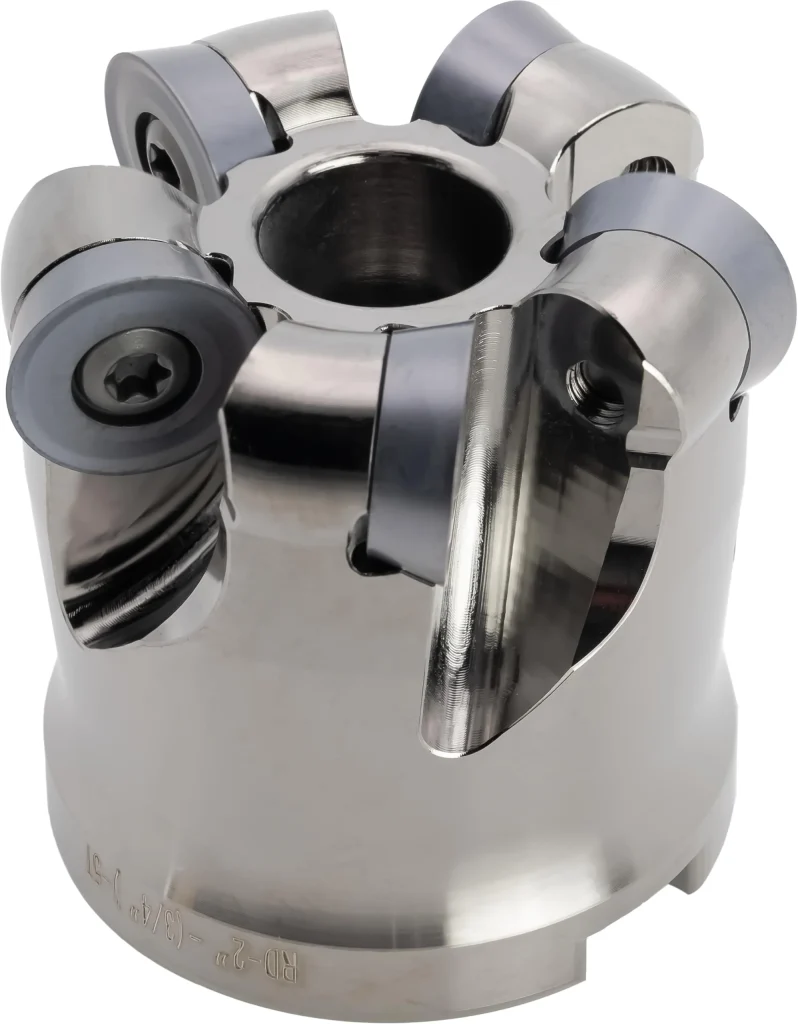
- کفتراش با زاویه مثبت (Positive Rake Angle Face Mill):
- کاربرد: مناسب برای ماشینکاری قطعات ظریف و مواد با سختی کمتر و همچنین در مواردی که نیاز به کاهش فشار براده و حرارت داریم.
- مزیت: کاهش چشمگیر نیروی برش، لرزش کمتر و بهبود خروج براده.
- نکته فنی: اینسرتهای با زاویه مثبت، دارای لبههای برشی تیزتر هستند که نفوذ بهتری در ماده دارند و انرژی کمتری برای برادهبرداری نیاز دارند.
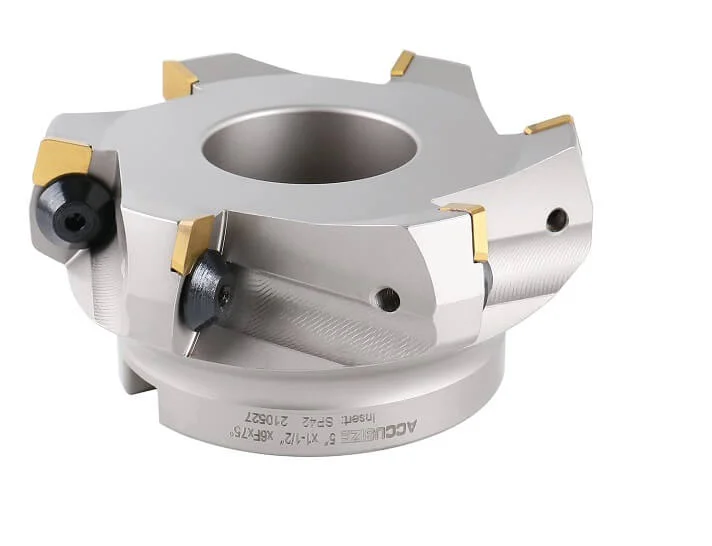
- کفتراش با زاویه صفر یا منفی (Neutral/Negative Rake Angle Face Mill):
- کاربرد: تخصصی برای قطعات سخت و عملیات سنگین در مواد با استحکام کششی بالا.
- مزیت: استحکام بالای لبه برشی، مقاومت عالی در برابر شوک مکانیکی و حرارتی.
- نکته فنی: اینسرتهای با زاویه منفی، لبه برشی قویتری دارند که نیروهای فشاری را به خوبی تحمل میکنند، اما نیروی برش بالاتری تولید میکنند.
استراتژی انتخاب بهینه کفتراش
انتخاب کفتراش مناسب، مستلزم درک عمیق از عوامل موثر بر فرآیند ماشینکاری است:
- بر اساس متریال قطعه کار (Workpiece Material):
- فولاد و چدن: استفاده از اینسرتهای با پوشش CVD (مانند TiN, TiCN, Al2O3) برای مقاومت بالا در برابر سایش و حرارت.
- آلومینیوم و آلیاژهای غیرآهنی: اینسرتهای بدون روکش (Uncoated) یا با پوششهای PVD نازک (مانند TiN یا DLC) با لبههای تیز و صیقلی برای جلوگیری از چسبندگی براده و دستیابی به کیفیت سطح بالا.
- بر اساس مشخصات ماشین CNC (CNC Machine Capabilities):
- سرعت اسپیندل و قدرت ماشین: ماشینهای با توان بالاتر و سرعت اسپیندل بیشتر، امکان استفاده از ابزارهای با قطر بزرگتر و تعداد پره بیشتر (برای افزایش نرخ برادهبرداری) را فراهم میکنند. همواره اطمینان حاصل کنید که توان اسپیندل برای پارامترهای برشی انتخابی کافی باشد.
- تعداد پرهها (Number of Flutes - Z) و قطر ابزار (Tool Diameter - D):
- افزایش نرخ برادهبرداری: هرچه قطر ابزار و تعداد پرهها بیشتر باشد، امکان افزایش فید در هر دندان (fz) و در نتیجه نرخ برادهبرداری (MRR - Material Removal Rate) بالاتر میرود. این امر برای عملیات خشنکاری حیاتی است.
- پایداری: انتخاب ابزار با تعداد پره مناسب، به حفظ پایداری سیستم ماشینکاری و کاهش لرزش کمک میکند.
- زاویه ورود (Approach Angle) یا زاویه براده (Rake Angle):
- کاهش لرزش و نیروی برش: انتخاب اینسرتها با زاویه مثبت (مانند یا برای لبه اصلی) باعث کاهش نیروی برشی محوری و شعاعی میشود. این امر به خصوص برای قطعات با دیواره نازک یا در مواردی که لرزش مشکلساز است، اهمیت دارد.
پروتکل اجرایی استفاده از کفتراش
یک فرآیند ماشینکاری دقیق، نیازمند رعایت مراحل کلیدی است:
- انتخاب دقیق اینسرت :
- مهمترین گام، انتخاب اینسرت با هندسه، جنس و پوشش مناسب است. این انتخاب باید بر اساس نوع متریال قطعه کار، سختی آن، عمق برش مورد نیاز، کیفیت سطح نهایی و توان ماشین صورت گیرد.
- نصب صحیح اینسرت :
- اینسرتها را باید با دقت بالا و گشتاور توصیه شده در کاتالوگ سازنده، در جای خود روی بدنه کفتراش نصب کنید. نصب نادرست میتواند منجر به لرزش، شکست اینسرت یا آسیب به بدنه شود. از تمیز بودن نشیمنگاه اینسرت اطمینان حاصل کنید.
- تنظیم عمق برش :
- عمق برش باید با توجه به سختی متریال، توان ماشین، سختی گیرایش قطعه کار و هدف عملیات (خشنکاری یا پرداختکاری) تنظیم شود. در خشنکاری، عمق برش حداکثری و در پرداختکاری، عمق برش حداقل است.
- آغاز عملیات برش :
- در محیط CNC، برنامه G-Code باید حرکت ابزار را با دقت بالا کنترل کند. در حالت منوال، حرکت ابزار را به آرامی و با فید اولیه پایین آغاز کنید تا از شوک ناگهانی به ابزار و قطعه کار جلوگیری شود.
- کنترل و نظارت مستمر :
- در طول عملیات، به صدای ماشین، رنگ برادهها، لرزش و دمای قطعه کار توجه کنید. هرگونه تغییر غیرعادی میتواند نشانهای از فرسایش ابزار، نامناسب بودن پارامترها یا نیاز به خنککاری باشد. استفاده از سیستمهای مانیتورینگ آنلاین (در ماشینهای پیشرفته) میتواند بسیار مفید باشد.
بهینهسازی انتخاب تعداد پرهها در کفتراش برای حداکثر کارایی
تعداد پرههای کفتراش (Z) یکی از فاکتورهای حیاتی در تعیین بهرهوری و کیفیت فرآیند است:
- برای عملیات خشنکاری :
- از کفتراش با 4 تا 7 پره (عدد بالا) استفاده کنید. تعداد پرههای بیشتر به معنای نرخ برادهبرداری بالاتر (MRR) در هر دور اسپیندل است که برای حذف سریع حجم زیادی از ماده در خشنکاری ایدهآل است.
- برای عملیات پرداختکاری:
- از کفتراش با تعداد پرههای کمتر (2 تا 3 پره) استفاده کنید. تعداد کمتر پرهها باعث کاهش ارتعاشات و بهبود چشمگیر کیفیت سطح میشود، زیرا فضای کافی برای خروج براده و جلوگیری از خط و خش روی سطح وجود دارد.
- برای قطعات کار سخت و متریالهای دشوار :
- از کفتراش با تعداد پرههای کمتر استفاده کنید. در این حالت، بار بر روی هر پره افزایش مییابد، اما اینسرت فرصت بیشتری برای خنک شدن بین برشها دارد. این کار به جلوگیری از لرزش بیش از حد (Chatter) و دفلکشن (Deflection) ابزار کمک میکند و عمر ابزار را افزایش میدهد.
- برای ماشینهای فرز با توان کم :
- از کفتراش با تعداد پرههای کمتر استفاده کنید. هرچه تعداد پرهها بیشتر باشد، نیروی برشی کل مورد نیاز بالاتر میرود. با کاهش تعداد پرهها، بار روی اسپیندل ماشین کاهش یافته و از اعمال فشار بیش از حد به موتور ماشین جلوگیری میشود.
خرید کف تراش مناسب با توجه به تعداد پرها
انتخاب تعداد پرهای مناسب برای کف تراش به عوامل مختلفی از جمله نوع عملیات، جنس قطعه کار، سختی قطعه کار، ماشین فرز و desired finish بستگی دارد.
- برای عملیات خشن تراشی: از کف تراش با 4 تا 7 پر استفاده نمایید.
- برای finishing: از کف تراش با تعداد پرهای کمتر (2 تا 3) استفاده کنید.
- برای قطعات کار سخت: از کف تراش با تعداد پرهای کمتر استفاده کنید تا از لرزش و deflection بیش از حد جلوگیری شود.
- برای ماشین های فرز با توان کم: از کف تراش با تعداد پرهای کمتر استفاده کنید.
اینسرت های مورد استفاده در کف تراش :
اینسرت RDMT:
اینسرت (RDMT) نوعی اینسرت تراشکاری است که به طور خاص برای استفاده در کف تراش ها طراحی شده است. این اینسرت ها به دلیل شکل گرد و لبه های دوطرفه شان، برای برش سطوح صاف و ایجاد finish با کیفیت بالا ایده آل هستند.

مشخصات کلیدی اینسرت RDMT:
شکل:گرد
تعداد لبه ها:2 یا 4 (دو طرفه)
زاویه لبه: 45 درجه، 90 درجه یا بیشتر
مواد:کاربید تنگستن، الماس پلی کریستالی (PCD)
کاربرد: کفتراشی، لبه زنی، برش شیار
اینسرت APKT و TPKN :
شکل مثلثی اینسرت APKT و TPKN لبه های برش متعددی را برای ماشینکاری کارآمد فراهم می کند. لبه های شیبدار مثبت به براده برداری روان و کاهش نیروهای برش کمک می کنند و شیار کلیددار(keyway feature) اتصال ایمن اینسرت به بدنه فرز کف تراشی را تضمین می کند.

جمعبندی :
ابزار «کفتراش—Face Mill» ارائهشده در فروشگاه شاپمیل شامل ابزارهای اینسرتی با کیفیت بالا و قابلیت تعویض آسان تیغههای برشی است که در ابعاد مختلف (نهایتاً Ø۴۰ تا Ø۱۶۰ میلیمتر) و تعداد لبههای متفاوت تولید میشوند. این ابزارها با انتخاب مناسب قطر و تعداد پر، امکان تراشکاری دقیق، طولانیمدت و اقتصادی را فراهم میکنند؛ برای مصارف خشن مدلهای با تعداد لبه بیشتر و برای سطحپردازی دقیق مدلهای با لبه کمتر توصیه میشوند. برند یورولوی(Euroloy) نمونههایی کاربردی از این محدوده را عرضه میکند که برای طیف وسیعی از عملیات صنعتی مناسب هستند.


