 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
قلاویز لوله | رزوهزنی دقیق و ماندگار در لولهکشی و تاسیسات


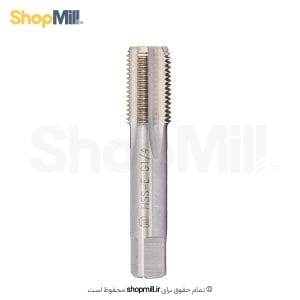
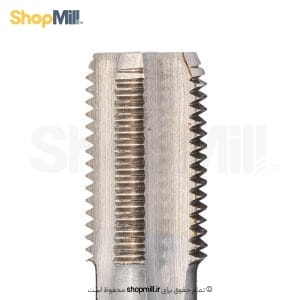


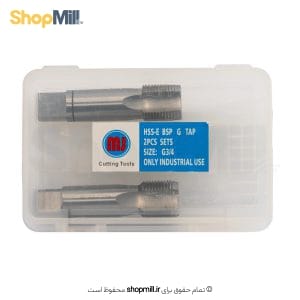
قلاویز لوله یک ابزار برادهبرداری است که برای ایجاد رزوههای داخلی (دنده) در جدارهٔ لولهها و اتصالات لولهکشی به کار میرود. با استفاده از این ابزار، قسمت مادگی لوله یا قطعه مورد نظر دندهدار میشود تا بتوان انواع اتصالات نرینه مانند لولههای دیگر، اتصالات، یا پیچهای مخصوص را به آن متصل کرد. قلاویز لوله از نظر ظاهر و اندازه معمولاً با قلاویزهای معمولی تفاوت دارد؛ به طور مثال اغلب اندازه و طول قسمت دندهبرندهٔ آن کوچکتر از قلاویزهای استاندارد برای پیچ و مهره است. همچنین قلاویزهای لوله دستی معمولاً به صورت تکپارچه یا جفت (شامل یک قلاویز آغازگر و یک قلاویز تمامکننده) عرضه میشوند، در حالی که ست قلاویزهای دستی معمولی اغلب سه پارچه (پیشرو، میانرو و پسرو) هستند.
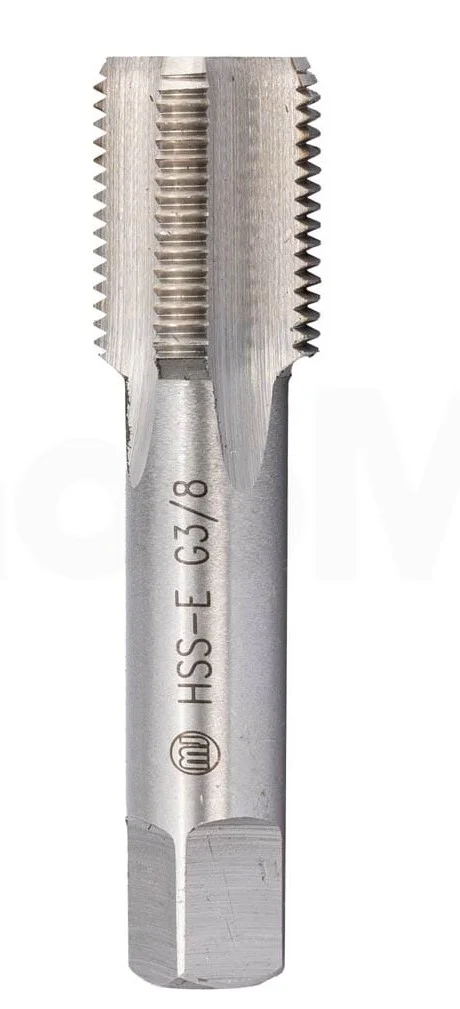
تفاوت مهم دیگر قلاویز لوله با قلاویز معمولی در نوع رزوهای است که ایجاد میکند. قلاویزها (مثلاً برای مهره یا سوراخ پیچ) رزوههای استوانهای استاندارد (مثل متریک یا اینچی UNC/UNF) ایجاد میکنند که قطر ثابتی دارد و برای اتصالات مکانیکی به کار میرود. اما قلاویز لوله اغلب رزوههای مخروطی (شیبدار) مخصوص لولهها ایجاد میکند که برای آببندی و اتصال محکم لولههای حامل سیالات طراحی شدهاند. این رزوههای لولهای مخروطی (مانند NPT) به شکل مخروط بریده میشوند و با سفت شدن، دو قطعه لوله را بهصورت خودکار آببندی میکنند. در مقابل، رزوههای معمولی برای آببندی طراحی نشدهاند و در صورت نیاز به آببندی سیال، باید از واشر یا نوار تفلون جداگانه استفاده شود. به عبارت دیگر، رزوه ایجادشده توسط قلاویز لوله بخشی از سیستم آببندی اتصال لوله را تشکیل میدهد، در حالی که رزوههای معمولی صرفاً نقش اتصال مکانیکی دارند.
1. قلاویز لوله چیست؟ تفاوت آن با قلاویز معمولی چیست؟
قلاویزهای لوله به طور کلی بر اساس نحوهٔ کارکرد و نوع رزوهٔ ایجادشده دستهبندی میشوند. از نظر کارکرد، برخی قلاویزهای لوله مخصوص کار دستی هستند و با آچار قلاویز بهکار میروند، در حالی که برخی دیگر برای نصب روی ماشینآلات (دریل ستونی، دستگاه قلاویززن یا CNC) طراحی شدهاند. از نظر نوع رزوه نیز دو گونه اصلی وجود دارد: رزوهٔ مخروطی (تیپر) و رزوهٔ استوانهای (موازی). هر یک از این انواع رزوه با استانداردهای مشخصی شناخته میشوند که مهمترین آنها استاندارد آمریکایی NPT و استاندارد انگلیسی BSP هستند. در استاندارد BSP نیز رزوههای موازی لوله با حرف G (معروف به BSPP) و رزوههای مخروطی لوله با حرف R (یا BSPT) نشان داده میشوند.
-
قلاویز لوله دستی: این نوع قلاویز برای رزوهکاری به نیروی دست متکی است و معمولاً در کارگاههای تعمیراتی کوچک یا برای موارد نصب و تعمیر استفاده میشود. قلاویز دستی لوله اغلب به صورت مجموعههای چندپارچه عرضه میشود تا رزوه به تدریج و با دقت بریده شود. برای مثال یک ست قلاویز لوله دستی ممکن است شامل دو پارچه (پیشرو و پسرو) یا سه پارچه باشد تا برادهبرداری به صورت مرحلهای انجام گیرد. آچار قلاویز دستی برای چرخاندن و پیشبرد این قلاویزها به کار میرود.
-
قلاویز لوله ماشینی: این قلاویزها برای استفاده با دستگاههای برقی یا ماشین تراش طراحی شدهاند و عملیات رزوهزنی را سریعتر و یکنواختتر انجام میدهند. قلاویز ماشینی لوله معمولاً ساختاری قویتر و شیارهای متفاوت (مانند شیار مارپیچ) برای خروج بهتر براده دارد و ممکن است به صورت تکپارچه عرضه شود چون دستگاه توان برش کامل در یک مرحله را فراهم میکند. از قلاویز ماشینی برای تولید انبوه رزوه لوله در صنایع و نیز جهت دستیابی به دقت بالاتر در رزوهزنی استفاده میشود.
-
قلاویز لوله مخروطی: این دسته مخصوص ایجاد رزوههای مخروطی (مخروطيشکل) درون لوله است. رزوه مخروطی به تدریج باریکتر میشود و مطابق استانداردهایی نظیر NPT (National Pipe Taper) یا BSPT (British Standard Pipe Taper) بریده میشود. قلاویز NPT که رزوه 60° مخروطی آمریکایی ایجاد میکند، نمونهای از این نوع است. کاربرد رزوه مخروطی عمدتاً در اتصالاتی است که قرار است آببند باشند؛ مانند لولههای گاز و آب. رزوههای مخروطی لوله به دلیل شکل شیبدار خود، هنگام سفت شدن اتصال، باعث درگیری فلز با فلز و آببندی میشوند. البته برای اطمینان بیشتر معمولاً از نوار تفلون یا کنف/خمیر عایق در مونتاژ این اتصالات استفاده میگردد. قلاویزهای مخروطی (مثلاً قلاویز ^1⁄2 اینچ NPT) عمدتاً به صورت دستی بهکار میروند و در سایزهای بزرگتر اغلب به شکل مجموعه چندپارچه (پیشرو و پسرو) عرضه میشوند.
-
قلاویز لوله مستقیم: این نوع قلاویز، رزوههایی با قطر ثابت (استوانهای) درون لوله ایجاد میکند. رزوه حاصل کاملاً موازی است و مطابق استانداردهایی مانند NPS (National Pipe Straight) یا BSPP (British Standard Pipe Parallel با علامت G) میباشد. رزوههای مستقیم لوله به خودی خود آببند نیستند و برای جلوگیری از نشتی نیاز به استفاده از واشر یا اورینگ در محل اتصال دارند. از این نوع رزوه در اتصالاتی استفاده میشود که آببندی از طریق یک واشر لاستیکی یا سیلکنندهٔ جداگانه تأمین میگردد (مثلاً در رزوههای موازی که همراه با واشر تخت در اتصالات آبی یا هیدرولیک استفاده میشوند). قلاویز لوله مستقیم میتواند هم به صورت دستی و هم ماشینی به کار رود و بسته به سایز رزوه در قالب تکقلاویز یا ست دوتایی (برای پیشروی و تکمیل) عرضه میشود.
2. انواع قلاویز لوله: دستی، ماشینی، مخروطی یا صاف (استانداردهای NPT، BSP، R، G)
رزوهٔ مخروطی (Tapered Thread) به رزوهای گفته میشود که قطر آن به تدریج کاهش مییابد؛ یعنی پروفیل دندانهها روی یک مخروط قرار دارد. رزوهٔ موازی (Parallel Thread) برعکس، قطر ثابتی در طول رزوه دارد و پروفیل آن روی استوانهای همقطر ایجاد میشود. این تفاوت ظاهری، کاربردهای متفاوتی نیز به دنبال دارد. رزوههای مخروطی نظیر استاندارد NPT آمریکا و استاندارد BSPT (یا همان رزوه R) بریتانیا عموماً برای اتصال لولههایی به کار میروند که آببندی از طریق خود رزوه انجام میشود. در این نوع اتصالات، بخش نری و مادگی هر دو مخروطی هستند (یا یکی مخروطی و دیگری موازی) و پس از چند دور پیچیدن، مخروطها در هم قفل شده و با ایجاد فشار بین دندانهها، اتصال آببند میشود. این آببندی فلز-با-فلز اغلب برای تحمل فشار سیالات کافی است و معمولاً در لولهکشی گاز و مایعات کاربرد دارد. هرچند برای اطمینان کامل، معمولاً از نوار تفلون یا خمیر مخصوص رزوه نیز استفاده میشود تا میکروفضاهای بین دندانهها پُر شده و از نشت احتمالی جلوگیری گردد.
در مقابل، رزوههای موازی مانند استاندارد BSPP (رزوه G) یا رزوه مستقیم NPS دارای قطر یکسان بوده و بین دندانههای نری و مادگی هیچ درگیری فیزیکی جهت آببندی ایجاد نمیشود. لذا این اتصالات حتماً نیازمند یک واشر تخت، اورینگ یا مادهٔ آببندی جداگانه در محل اتصال هستند تا از نشت سیال جلوگیری شود. به عنوان مثال، در سیستمهای هیدرولیک و پنوماتیک صنعتی معمولاً از رزوههای موازی G به همراه یک اورینگ استفاده میشود؛ در این حالت رزوه تنها وظیفهٔ اتصال مکانیکی را دارد و اورینگ کار آببندی را انجام میدهد. کاربرد رزوههای موازی بیشتر در مواردی است که نیاز به باز و بسته کردن مکرر یا تنظیم جهت اتصال وجود دارد، زیرا رزوهٔ موازی اجازه میدهد قطعه تا موقعیت دلخواه پیچانده شود بدون آنکه سفت شدن مخروط، محدودیتی در زاویهٔ قرارگیری ایجاد کند. برای شناسایی نوع رزوهٔ لوله، میتوان قطر ابتدا و انتهای رزوه را اندازه گرفت: اگر ثابت بود رزوه موازی است و اگر کاهش یافت رزوه مخروطی خواهد بود.
نکتهٔ دیگر تفاوت در زاویهٔ دندانه است: رزوههای مخروطی/موازی بریتانیایی (BSP) دارای زاویه پروفیل ۵۵° (استاندارد Whitworth) هستند، در حالی که رزوههای آمریکایی (NPT/NPS) زاویه 60° دارند. این تفاوت زاویه باعث میشود رزوههای BSP و NPT کاملاً با یکدیگر همخوانی نداشته باشند حتی اگر قطر و گام مشابهی داشته باشند. برای مثال، رزوه ^1⁄2 اینچ NPT و رزوه G^1⁄2 هر دو 14 دندانه بر اینچ دارند اما زاویه دنده یکی 60° و دیگری 55° است؛ در نتیجه اتصال مستقیم آنها به یکدیگر میتواند منجر به آببندی ناقص یا نشتی شود. بنابراین همیشه باید از قلاویز و اتصالات مطابق استاندارد یکسان (مثلاً همه NPT یا همه BSP) در یک سیستم استفاده کرد.
3. استانداردهای رزوه لوله: تفاوت رزوه مخروطی با رزوه موازی و کاربرد هرکدام
برخی از صنایعی که قلاویز لوله و رزوهکاری لوله در آنها کاربرد گسترده دارد عبارتاند از:
-
تأسیسات ساختمانی (آب و فاضلاب و گرمایش): در تأسیسات آبرسانی ساختمانها، خطوط لولهٔ آب و شوفاژ، و سامانههای تهویه مطبوع، اتصالات رزوهای لوله کاربرد فراوان دارد. برای نصب انواع لولههای گالوانیزه آب و رادیاتورها، رزوه کردن سر لولهها با قلاویز لوله ضروری است تا اتصالاتی نظیر زانو، سهراهی و غیره روی آنها بسته شوند. همچنین در صنایع آب و فاضلاب شهری نیز برای اتصال لولههای چدنی یا فولادی از رزوههای لولهای استاندارد استفاده میشود.
-
صنعت گاز: چه در شبکه توزیع گاز شهری و چه در تأسیسات پالایشگاهی، بسیاری از اتصالات با دندههای مخروطی آببندی میشوند. استاندارد NPT به طور گسترده در لولهکشی گاز طبیعی و خطوط بخار به کار میرود. در تأسیسات گازرسانی، برای اتصال امن لولهها و شیرها بدون نشتی، ابتدا سر لولهها با قلاویز مخروطی (مثلاً NPT) رزوه میشود و سپس لوله رزوهشده همراه با نوار تفلون مونتاژ میگردد.
-
نفت، پتروشیمی و صنایع سنگین: در صنایع نفت و پتروشیمی، از سکوهای حفاری گرفته تا پالایشگاهها، اتصالات رزوهای لوله نقش مهمی دارند. بسیاری از سنسورها، شیرآلات و اتصالات ابزار دقیق در این صنایع از استانداردهای NPT یا BSP تبعیت میکنند. به عنوان مثال برای نصب گیجهای فشار یا اتصال تجهیزات روی مخازن و لولهها از رزوه مخروطی ^1⁄4 یا ^1⁄2 اینچ استفاده میشود. این رزوهها باید تحمل فشار و حرارت بالا را داشته باشند، لذا دقت در قلاویزکاری آنها بسیار مهم است.
-
سیستمهای هیدرولیک و پنوماتیک: در ماشینآلات صنعتی و تجهیزات هیدرولیکی، اتصالات سیال (مانند بلوک شیرها، سیلندرها و شیلنگها) اغلب با رزوههای لوله انجام میشود. استاندارد BSPP (رزوه G) در اروپا برای اتصالات هیدرولیک بسیار رایج است و معمولاً همراه با یک اورینگ آببندی میشود. همچنین در صنایع پنوماتیک (هوای فشرده) بسیاری از اتصالات دارای رزوه NPT یا BSP هستند. قلاویز لوله امکان ایجاد این رزوهها را روی قطعات چدنی یا فولادی سیستمهای سیالاتی فراهم میکند و در ساخت تجهیزات هیدرولیکی/پنوماتیکی نقش کلیدی دارد.
-
تعمیرات و نگهداری: در کارگاههای تعمیراتی، از قلاویز لوله برای ترمیم رزوههای آسیبدیدهٔ لولهها یا قطعات رزوهدار استفاده میشود. مثلاً اگر رزوهٔ داخل یک شیر فلکه فرسوده یا خراب شود، با قلاویز لوله مناسب میتوان آن را مجدداً رزوهکاری و احیا کرد. همچنین در ساخت قطعات سفارشی (مانند تبدیلهای رزوهای خاص) در تعمیرگاهها، وجود ست قلاویز لوله ضروری است. به طور کلی هر جا که رزوه لوله در صنعت لازم باشد ؛ از تأسیسات گاز و آب گرفته تا کارخانجات و تعمیرات، این ابزار به کار میآید.
4. کاربرد قلاویز لوله در صنایع مختلف: تأسیسات، گاز، نفت، هیدرولیک، تعمیرات
در یک نگاه کلی، تفاوتهای قلاویز لوله با قلاویزهای معمولی را میتوان در چند محور خلاصه کرد:
-
طراحی و شکل رزوه: قلاویزهای معمولی برای ایجاد رزوههای استاندارد پیچ (مثلاً متریک 60° یا یونیفاید 60°) با قطر ثابت طراحی شدهاند، در حالی که قلاویزهای لوله (بسته به استاندارد) اغلب رزوههای 55° Whitworth یا 60° مخروطی مخصوص لوله ایجاد میکنند. بدنهٔ قلاویز لوله مخروطی دارای شیب است تا دندهها را بهصورت مخروطی برش دهد، در حالی که بدنهٔ قلاویزهای معمولی استوانهای است و فقط نوک آنها (قسمت پیشروی) اندکی باریک میشود. همچنین طول بخش دندانهدار در قلاویزهای لوله معمولاً کوتاهتر است، چرا که رزوههای لولهای اغلب عمق رزوه محدودی دارند (معمولاً تنها چند دندانهٔ ابتدای لوله را شامل میشوند). در مقابل، قلاویزهای معمولی بسته به کاربرد ممکن است طول دندانهبری بیشتری داشته باشند تا تمام عمق مهره یا سوراخ کور را دنده کنند.
-
کاربرد و استحکام: قلاویز معمولی برای رزوه کردن قطعاتی به کار میرود که یک پیچ یا اتصالدهندهٔ مکانیکی در آنها بسته میشود (مثلاً پیچ و مهره در ماشینآلات). این رزوهها عمدتاً وظیفهٔ اتصال مکانیکی و انتقال نیرو را دارند و نیروی محکم شدن اتصال توسط خود پیچ تامین میشود. در حالی که رزوههای ایجادشده توسط قلاویز لوله برای اتصال لولههایی است که سیال را عبور میدهند و نیاز به آببندی و مقاومت فشاری دارند. از این رو، رزوههای لوله معمولاً پروفیل درشتتر و دندانههای پهنتری دارند تا در برابر تنشهای فشاری و خطر نشتی مقاوم باشند. به علاوه، جنس سازندهٔ قلاویزهای لوله اغلب طوری انتخاب میشود که دوام بیشتری در برش مواد سخت (مانند فولادهای لوله) داشته باشند (مثلاً استفاده از HSS-E یا حتی کاربید برای سایزهای بزرگ)، چرا که لولهها ممکن است ضخامت دیواره و سختی بیشتری نسبت به مهرههای معمولی داشته باشند.
-
آببندی رزوه: همانطور که اشاره شد، رزوهٔ حاصل از قلاویز معمولی ذاتاً آببند نیست؛ اگر چنین رزوهای در یک محفظهٔ سیال استفاده شود باید از واشر، نوار تفلون یا اورینگ جداگانه کمک گرفت. در مقابل، بسیاری از رزوههای لوله (به ویژه انواع مخروطی) طوری طراحی شدهاند که خودشان نیز در فرآیند اتصال نقش آببندی را ایفا کنند. این تفاوت در عمل به این معنی است که هنگام بستن یک پیچ معمولی، سفت کردن بیش از حد فقط تنش مکانیکی اتصال را بالا میبرد و کمکی به آببندی نمیکند؛ اما در بستن یک اتصال رزوه مخروطی لوله، هرچه اتصال محکمتر شود درگیری دندانهها بیشتر شده و آببندی بهتری حاصل خواهد شد (البته تا حد معین). با این وجود، حتی اتصالات مخروطی نیز معمولاً همراه با نوار تفلون یا خمیر آببند مونتاژ میشوند تا اطمینان 100% از عدم نشت فراهم گردد.
-
گام رزوه و نامگذاری: رزوههای ایجادشده توسط قلاویزهای معمولی بر اساس استاندارد قطر و گام پیچ نامگذاری میشوند (مثلاً M10×1.5 یا ^1⁄2"-20 UNF) که بیانگر قطر اسمی و گام دنده است. این رزوهها ممکن است برای یک قطر مشخص در انواع گام ریز یا درشت وجود داشته باشند (مثلاً پیچ ^1″ میتواند دنده درشت ۸ TPI یا دنده ریز 12 TPI باشد). در مقابل، رزوههای لوله بر اساس قطر نامی لوله (سایز لوله) شناخته میشوند و هر سایز لوله معمولاً یک تعداد دندانه در اینچ ثابت دارد. برای مثال، لوله ^1⁄2 اینچ چه در استاندارد NPT و چه در BSP دارای 14 دندانه بر اینچ است و لوله ^1″ NPT همیشه ^11⁄2 11 (یازده و نیم) دندانه در اینچ دارد. بنابراین قلاویز ^1″ NPT فقط یک گام استاندارد (11½ TPI) دارد در حالی که قلاویز ^1″ یونیفاید میتواند UNC یا UNF با گامهای متفاوت باشد. این یکپارچگی گام در استانداردهای لوله به دلیل ماهیت خاص اتصالات (نیاز به سازگاری و آببندی) است. همچنین واحد اندازهگیری رزوههای لوله غالباً اینچ است حتی در کشورهایی که سیستم متریک دارند؛ به طوری که اصطلاحاتی مثل "قلاویز ^1⁄4 اینچ G" یا "قلاویز ^3⁄8 NPT" رایج است. اندازهٔ واقعی قطر این رزوهها با قطر اسمی لوله متفاوت است (مثلاً قطر بیرونی رزوه ^1⁄2 اینچ بیش از 20 میلیمتر میباشد) و انتخاب مته پیشسوراخ مناسب برای آنها نیازمند مراجعه به جدولهای استاندارد است. در نتیجه، در قیاس با قلاویزهای معمولی، هنگام کار با قلاویز لوله توجه به جدول سایز مته و استاندارد مربوطه اهمیت ویژهای دارد.
5. مقایسه قلاویز لوله با قلاویز معمولی (طراحی، کاربرد، آببندی و گام رزوه)
برای دستیابی به رزوهای دقیق و تمیز در لوله، رعایت نکات زیر در مراحل قلاویزکاری الزامی است:
-
انتخاب مته پیشسوراخ مناسب: ابتدا باید سوراخی با قطر صحیح در محل مورد نظر ایجاد کنید. قطر این سوراخ (Pilot Hole) بر اساس استاندارد رزوه لوله انتخاب میشود و معمولاً کمی بزرگتر از قطر داخلی رزوه نهایی است تا فضای کافی برای دندانهها باقی بماند. حتماً به جدولهای استاندارد مراجعه کنید؛ به عنوان نمونه برای قلاویز ^1⁄2" NPT قطر مته حدود ^23⁄32 اینچ (معادل 18.2 میلیمتر) توصیه شده است. اگر سوراخ اولیه بسیار کوچک باشد، هنگام قلاویزکاری نیروی زیادی نیاز خواهد بود و احتمال شکستن قلاویز یا خراب شدن رزوه وجود دارد؛ و اگر بیش از حد بزرگ باشد رزوهها کمعمق و ضعیف میشوند. پس از سوراخکاری، لبهٔ ورودی سوراخ را کمی پخ بزنید (با مته بزرگتر یا ابزار کونیک) تا آغاز رزوهزنی تسهیل شود و برادههای اضافی نیز پاک شوند.
-
استفاده از روانکار (روغن قلاویزکاری): پیش از شروع قلاویز زدن، مقدار مناسبی روغن مخصوص برش یا روغن تراشکاری روی مته قلاویز و داخل سوراخ بمالید. روانکاری مناسب اصطکاک را کاهش داده، عمر ابزار را افزایش میدهد و کیفیت سطح رزوه را بهبود میبخشد. در حین قلاویزکاری نیز هر از گاهی میتوان دوباره روغن افزود تا برادهها بهراحتی تخلیه شوند. (توجه: در مورد موادی مانند چدن یا PVC ممکن است نیاز به روانکار نباشد، اما برای فولادها حتماً توصیه میشود.)
-
بستن قطعه و آغاز قلاویزکاری: قطعهٔ کار (لوله یا اتصالات) را محکم در گیره یا فیکسچر ببندید تا هنگام قلاویز زدن هیچ حرکتی نداشته باشد. قلاویز را با کمک آچار قلاویز (برای نوع دستی) یا دریل/دستگاه قلاویززن (برای نوع ماشینی) کاملاً در راستای محور سوراخ قرار دهید. شروع کجِ قلاویز میتواند به رزوههای ناهمگون و دندههای نیمبرش منجر شود، بنابراین دقت کنید که ابزار عمود بر سطح سوراخ نگه داشته شود. در نوع دستی، با دست فشار ملایمی رو به پایین وارد کنید و آچار قلاویز را در جهت ساعتگرد بچرخانید تا دندانههای اولیه در فلز گیر کنند. پس از آنکه قلاویزگیری اولیه انجام شد، نیازی به فشار اضافه نیست و خود دندانهها ابزار را به داخل میکشند.
-
رزوهزنی مرحلهای و کنترل عمق: در قلاویزکاری دستی توصیه میشود به ازای هر 1 تا 2 دور چرخاندن رو به جلو، حدود یکربع دور آچار را برعکس بچرخانید تا برادههای بریدهشده بشکنند و خارج شوند. این کار از انباشتهشدن براده و گیر کردن قلاویز جلوگیری میکند. این روند را ادامه دهید تا ابزار به عمق مورد نظر برسد. برای رزوههای مخروطی لوله (مثل NPT) دقت کنید که نباید تمام طول قلاویز را تا انتها بپیچانید؛ معمولاً زمانی باید متوقف شوید که چند دندانهٔ قلاویز از قطعه بیرون مانده باشد، زیرا رزوه مخروطی هرچه بیشتر پیش برود قطر بزرگتری برش میدهد و ممکن است رزوهٔ ایجادشده بیش از حد بزرگ و لق شود. بهترین روش، استفاده از گیج رزوه لوله یا امتحان کردن اتصال با قطعهٔ نری متناظر است. برای مثال یک نیپل یا فیتینگ نری را در رزوهٔ تازهبریدهشده ببندید؛ اگر حدود 3 تا 4 دندانه بیرون از قطعه باقی ماند و اتصال در آن نقطه سفت شد، عمق رزوه مناسب است. در صورت بستهشدن کامل قطعه تا انتها، یعنی رزوه بیش از حد بریده شده و اتصال بیش از حد جا باز کرده است (احتمال نشتی بالا میرود) – در این حالت شاید نیاز باشد قطعه جدیدی رزوه شود یا از حدیدهٔ بزرگتری استفاده گردد.
-
خارج کردن قلاویز و بازرسی رزوه: پس از اتمام برش، بهآرامی قلاویز را از سوراخ بیرون بچرخانید و خارج کنید. برادههای تجمعیافته روی ابزار و داخل رزوه را کاملاً پاک کنید (با برس، فوتک باد یا اسپری روغن) تا هیچ تراشهای باقی نماند. لبۀ آغازین رزوه را با سوهان نرم یا ابزار پلیسهگیر کمی تمیز کنید تا پلیسههای احتمالی برداشته شود. اکنون رزوهٔ لوله آمادهٔ استفاده است. پیش از بهرهبرداری نهایی، کنترل کیفیت را انجام دهید: بازرسی چشمی کنید که عمق رزوه و شکل دندانهها یکنواخت باشد و لهشدگی یا دندههای ناقص وجود نداشته باشد. در صورت امکان با گیج رزوه یا بستن اتصال نر مربوطه، صحت رزوه را آزمایش کنید. اگر قطعهٔ نری بیش از حد سفت یا بیش از حد شل در جای خود میرود، احتمالاً خطایی در مرحلهٔ متهکاری یا قلاویزکاری رخ داده و باید اصلاح شود. با رعایت این مراحل، رزوههای لوله تمیز و دقیقی خواهید داشت که هنگام مونتاژ، آببندی و استحکام مطلوبی فراهم میکنند.
6. راهنمای ستاپ قلاویز لوله: انتخاب مته پیشسوراخ، روغن قلاویزکاری، آچار قلاویز، کنترل کیفیت
| ویژگی | رزوه NPT (استاندارد آمریکا) | رزوه BSP (استاندارد انگلیس) |
|---|---|---|
| شکل رزوه | کاملاً مخروطی (تمام اتصالات رزوه نری و مادگی به صورت مخروطی هستند). | هم به صورت مخروطی (استاندارد BSPT با علامت R) و هم به صورت استوانهای (استاندارد BSPP با علامت G) موجود است. |
| زاویه دنده | 60° (پروفیل مثلثی استاندارد ANSI). | 55° (پروفیل مثلثی استاندارد Whitworth). |
| آببندی رزوه | اتصال نری و مادگی به صورت مخروطی در هم چفت شده و آببندی فلز-با-فلز ایجاد میکند؛ برای اطمینان معمولاً از نوار تفلون یا خمیر آببند هم استفاده میگردد. | در رزوهٔ موازی BSP به خودی خود آببندی حاصل نمیشود و حتماً باید از اورینگ یا واشر کمک گرفت؛ در رزوهٔ مخروطی BSPT آببندی اولیه شبیه NPT با درگیری مخروطهاست ولی معمولاً جهت ایمنی از نوار تفلون نیز استفاده میشود. |
| کاربرد و پراکندگی | عمدتاً مورد استفاده در صنایع نفت و گاز، بخار، سیالات پرفشار و پروژههای صنعتی در آمریکای شمالی. | رایج در تأسیسات آب و فاضلاب، سیستمهای هیدرولیک/پنوماتیک فشار متوسط و پایین، و استاندارد غالب در اروپا، آسیا و ایران. |
7. جدول مقایسه استانداردهای NPT و BSP و تفاوتهای رزوهای آنها
قیمت قلاویز لوله بر حسب سایز و نوع آن میتواند از دهها هزار تومان تا میلیونها تومان متغیر باشد. مهمترین عواملی که موجب این اختلاف قیمت میشوند عبارتاند از:
- جنس مواد سازندهٔ قلاویز: قلاویزهای ارزانقیمت معمولاً از فولاد کربنی یا آلیاژهای ساده ساخته میشوند، اما مرغوبترین انواع قلاویز لوله از فولاد تندبر (HSS) یا نوع حاوی کبالت آن HSS-E تولید میگردند. فولاد HSS-E (معروف به فولاد5% کبالت) در برابر حرارت و سایش مقاومت بیشتری دارد و برای قلاویزکاری فولادهای سخت مناسبتر است؛ لذا قیمت بالاتری نسبت به HSS معمولی دارد. برای کاربردهای خاص و تولید انبوه، قلاویزهای کاربیدی (تنگستنکارباید) نیز موجودند که بسیار سخت و بادوام هستند و سرعت برش بالایی دارند، اما بهمراتب گرانتر بوده و قدری شکنندهترند. انتخاب جنس مناسب به تناسب میزان استفاده و جنس قطعهکار انجام میشود؛ اگر کاربرد شما عمومی و کمتناوب است، HSS اقتصادیتر خواهد بود ولی برای خط تولید پرفشار یا رزوهکاری آلیاژهای بسیار سخت، سرمایهگذاری روی قلاویز کاربیدی توجیهپذیر است.
- پوشش سطح قلاویز: بسیاری از قلاویزها دارای پوششهای سطحی ویژهای هستند که عملکرد آنها را بهبود میبخشد. سادهترین پوشش، اکسید سیاه (Black Oxide) است که با ایجاد لایهای تیرهرنگ روی ابزار، از زنگزدگی جلوگیری کرده و کمی خاصیت روانکنندگی دارد. قلاویزهای حرفهایتر ممکن است پوشش تیتانیوم نیترید (TiN) به رنگ طلایی داشته باشند که سختی سطح دندانهها را افزایش داده و عمر برش را بالا میبرد. پوششهای پیشرفتهتری مانند تیاناِیال (TiAlN) یا تیسیاِن (TiCN) نیز برای مصارف سنگین به کار میروند که به رنگهای مشکی براق یا خاکستری بر روی ابزار قابل تشخیصاند. هر یک از این پوششها هزینهٔ ساخت ابزار را بالا میبرد، اما در مقابل طول عمر و توان کاری آن را افزایش میدهد. بنابراین قلاویزهای پوششدار معمولاً گرانتر از انواع بدون پوشش هستند (برای مثال، اختلاف قیمت قلاویز TiNدار با نوع بدون پوشش محسوس است) ولی در کارهای تولیدی و مواد سخت، ارزش خود را نشان میدهند.
- برند و کشور سازنده: عامل مهم دیگر، کیفیت ساخت و برند تولیدکنندهٔ قلاویز است. محصولات تولیدکنندگان معتبر اروپایی یا ژاپنی به دلیل دقت بالاتر در ساخت و استفاده از فولادهای مرغوبتر، قیمت بالاتری دارند. در عوض دوام و عملکرد این ابزارها نیز بهتر است و برای مصارف صنعتی سنگین، بهصرفه خواهند بود. در بازار ایران، قلاویزهای وارداتی چینی نیز وجود دارند که قیمت بهمراتب ارزانتری دارند اما ممکن است عمر مفید و کیفیت رزوهٔ پایینتری ارائه دهند. همچنین انواعی از قلاویزهای تولید داخل موجود است که جنس آنها از فولاد آبدیده ایرانی بوده و از نظر قیمت و کارایی مقرونبهصرفه هستند. به طور کلی، هنگام خرید قلاویز لوله باید به تناسب بین هزینه و کارایی توجه کرد: اگر برای یک کارگاه صنعتی حساس با تیراژ بالا خرید میکنید، سرمایهگذاری روی برندهای معتبر خارجی منطقی است؛ اما برای استفادههای سبکتر یا کارهای تعمیراتی میتوان از برندهای اقتصادیتر بهره برد. (ناگفته نماند که سایز قلاویز نیز بر قیمت مؤثر است؛ قلاویزهای سایز بزرگ به دلیل مصرف فولاد بیشتر و پیچیدگی ساخت، معمولاً گرانتر از سایزهای کوچکتر هستند.)
8. قیمت قلاویز لوله و عوامل تأثیرگذار: جنس ابزار (HSS، HSS-E، کارباید)، پوشش، کشور سازنده
چرا خرید از شاپمیل تولز؟ فروشگاه اینترنتی شاپمیل تولز به عنوان یک مرجع تخصصی ابزارهای تراشکاری و قلاویز، مزایای متعددی را برای مشتریان خود فراهم کرده است:
- مشاوره فنی رایگان: پیش از خرید میتوانید با کارشناسان مجرب شاپمیل تولز مشورت کنید تا بهترین نوع و سایز قلاویز لوله متناسب با نیازتان را انتخاب کنید. این مشاورهٔ رایگان به شما کمک میکند ابزار مناسب کارتان را با اطمینان تهیه نمایید.
- قیمتهای رقابتی و منصفانه: شاپمیل تولز تضمین میکند که محصولات با قیمت کاملاً رقابتی و مقرونبهصرفه عرضه شوند. به دلیل تامین مستقیم از واردکنندگان و حذف واسطههای غیرضروری، قیمت قلاویز لوله در این فروشگاه نسبت به بسیاری از فروشگاههای دیگر پایینتر یا حداقل برابر است؛ بنابراین خرید از آن از لحاظ اقتصادی بهصرفه است.
- ارسال سریع و مطمئن: سفارشهای شما در کوتاهترین زمان پردازش شده و به سراسر کشور ارسال میگردد. شاپمیل تولز با همکاری شرکتهای پستی معتبر، تحویل فوری و سالم کالا را تضمین میکند؛ به طوری که در بسیاری از شهرها طی 24 تا 48 ساعت کاری ابزار به دست شما خواهد رسید.
- ضمانت اصالت و کیفیت کالا: تمامی قلاویزهای عرضهشده در شاپمیل تولز اصل بوده و از برندهای معتبر داخلی یا خارجی تامین میشوند. این فروشگاه اصالت کالا و سالم بودن ابزار را تضمین مینماید؛ در صورت مشاهدهٔ هرگونه ایراد یا عدم تطابق، پشتیبانی فروشگاه آمادهٔ حل مشکل یا پذیرش مرجوعی کالا است.
- موجودی بهروز و تنوع محصول: در وبسایت شاپمیل تولز میتوانید موجودی کالاها را به صورت لحظهای مشاهده کرده و سفارش خود را براساس اقلام موجود ثبت کنید. طیف گستردهای از سایزها و انواع قلاویز لوله (دستی، ماشینی، NPT، BSP و ...) در انبار فروشگاه فراهم است؛ بنابراین احتمال اینکه ابزار مورد نظر شما ناموجود باشد بسیار کم است. این تنوع و بروزرسانی موجودی به شما امکان میدهد با خیال راحت مدل مناسب را انتخاب و خریداری کنید.
با بهرهگیری از این مزایا، خرید از شاپمیل تولز تجربهای مطمئن، سریع و آگاهانه را برای شما رقم خواهد زد.
جمعبندی:
در یک جمعبندی دقیق: قلاویز لوله (Pipe Tap) ابزار مهندسیِ ایجاد رزوههای آببند در خطوط سیال است؛ شامل استانداردهای NPT/NPTF و BSPT (R/Rc) با مخروطیت حدود 1:16 برای آببندی با نوار PTFE/خمیر رزوه، و BSPP (G/Rp) با رزوه موازی جهت آببندی با اورینگ/واشر. انتخاب صحیح بین Taper / Plug / Bottoming، تعیین Tap Drill دقیق، روانکار مناسب و آلیاژ ابزار (HSS یا HSS-Co M35 با پوششهای TiN/TiAlN) مستقیماً روی گشتاور، کیفیت دندانه و دوام رزوه اثر میگذارد. برای انتخاب استاندارد رزوه (NPT یا BSP)، سایز اینچی، تیپ قلاویز و مته راهنما بر اساس جنس قطعهکار و فشار کاری، روی پشتیبانی شاپمیل، فروشگاه تخصصی ابزار ماشینکاری و کارگاهی حساب کنید؛ همین حالا جهت قیمت بهروز، موجودی و مشاوره فنی رایگان اقدام کنید تا مناسبترین قلاویز لوله را سریع و مطمئن تهیه کنید.


