 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
معرفی پول استاد (Pull Stud) | ویژه کولتهای BT40، DIN40 و HSK برای دستگاههای CNC

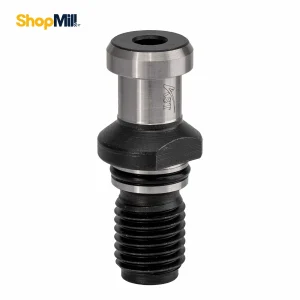
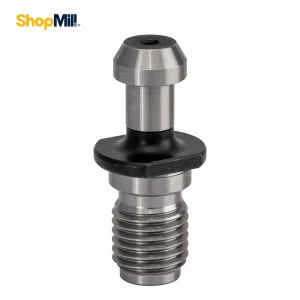
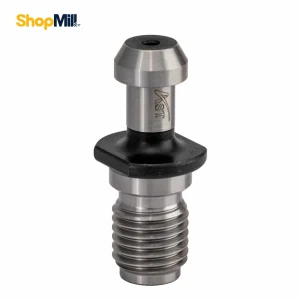
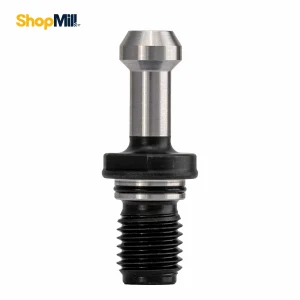

در دنیای ماشینکاری CNC که دقت، پایداری و سرعت تغییر ابزارها نقش تعیینکنندهای در بهرهوری دارند، یکی از قطعات ظاهراً ساده اما کاملاً حیاتی، پُل استاد (Pull Stud) است. این قطعه کوچک، وظیفهای بزرگ دارد: ایجاد اتصال ایمن و دقیق بین ابزارگیر و اسپیندل. بیتوجهی به انتخاب درست پُل استاد، میتواند منجر به افت کیفیت ماشینکاری، کاهش عمر اسپیندل و حتی خطرات ایمنی جدی شود.
پول استاد (PULL STUD)چیست؟
پُل استاد که با نامهایی مانند Retention Knob یا Stud Bolt نیز شناخته میشود، در انتهای ابزارگیر نصب شده و توسط سیستم گیرایش اتوماتیک اسپیندل کشیده میشود. این اتصال مستحکم، باعث تثبیت کامل ابزار درون اسپیندل میشود و در نتیجه:
- پایداری و دقت ماشینکاری افزایش مییابد؛
- لرزش ابزار به حداقل میرسد؛
- عمر اسپیندل و ابزارگیر بیشتر میشود؛
- ایمنی اپراتور و تجهیزات تضمین میگردد.

وظایف اصلی پول استاد چیست؟
- نگهداری ابزار: پول استاد کولت و ابزار را در جای خود محکم نگه میدارد و از شل شدن یا بیرون آمدن آنها در حین کار جلوگیری میکند.
- انتقال نیرو: پول استاد نیروی گشتاور و نیروی محوری را از اسپیندل به ابزار منتقل میکند.
- مرکزدهی ابزار: پول استاد به طور دقیق ابزار را در مرکز اسپیندل قرار میدهد تا برشها با دقت و کیفیت بالا انجام شوند.
پول استاد از چه اجزایی تشکیل شدهاست؟

تصویر بالا نقشه دقیق ابعادی و مشخصات فنی کلیدی این پُل استود خاص را به وضوح نمایش میدهد:
- رزوه (THD. .625 X 11): این نشاندهنده قطر رزوه 0.625 اینچ با 11 رزوه در هر اینچ است. این قسمت رزوهدار همان قسمتی است که به داخل ابزارگیر پیچ میشود و یک اتصال محکم ایجاد میکند.
- اورینگ (O'RING): وجود شیار اورینگ نشان میدهد که این پول استد برای قرارگیری یک اورینگ طراحی شده است. این اورینگ اغلب یک آببندی ایجاد میکند و از ورود مایع خنککننده و برادهها به اسپیندل جلوگیری کرده و یک رابط تمیز را تضمین میکند.
- طولها و قطرهای حیاتی(inch):
- 163: این بعد احتمالاً به طول یک شانه یا پله خاص اشاره دارد.
- 792: این اندازهگیری به نظر میرسد یک طول مهم در امتداد بدنه پول استد باشد، که احتمالاً مربوط به ویژگی گرفتن برای تعویضکننده خودکار ابزار است.
- 551: این یک اندازهگیری قطر است که احتمالاً مربوط به بخش خاصی از بدنه پول استد است.
- 748: قطر مهم دیگری که احتمالاً پهنترین قسمت فلنج پول استد است و با مکانیزم گیرنده اسپیندل تعامل دارد.
- زاویه 15 درجه (15°): این زاویه معمولاً در قسمت مخروطی پول استد یافت میشود که با مخروط داخلی اسپیندل دستگاه منطبق میشود. این زاویه دقیق، نشستن دقیق و کلمپینگ محکم را تضمین میکند.
- نامگذاری PSC-572X15: این کد عددی-حرفی، شماره مدل است که به طور منحصر به فرد این پول استد خاص را مشخص میکند. این احتمالاً به هندسه خاص، اندازه مخروط (مانند CAT40, BT30 و غیره) و سایر مشخصات مربوطه اشاره دارد.
عملکرد و اهمیت پول استاد:
پول استدها در کنار تعویضکننده خودکار ابزار (ATC) و مکانیزم گیرنده اسپیندل ماشین کار میکنند. هنگامی که یک فرمان تعویض ابزار صادر میشود، ATC پول استد را میگیرد، ابزار را به داخل مخروط اسپیندل میکشد و مکانیزم گیرنده داخل اسپیندل به فلنج پول استد کلمپ میشود. این اتصال محکم، نیروی چرخشی را از اسپیندل به ابزار منتقل میکند و در برابر نیروهای برشی قابل توجه مقاومت میکند.
اجزای کلیدی پُل استاد:
1. بدنه اصلی (Body)
-
شکل استوانهای با قطر مشخص و عملیات حرارتی بعد از تولید تا حصول استحکام مطلوب—همانطور که در تصویر با اندازههایی مثل 0.551 اینچ (قطر گردن) مشخص شده است.
-
طراحی دقیق برای تضمین هممحوری کامل با ابزارگیر و اسپیندل.
2. بخش رزوهشده (Thread)
-
رزوه 5/8"-11 در نمونه بالا، مطابق با استاندارد ابزارگیر CT40.
-
طراحی رزوه با زاویه دقیق و طول مناسب (0.792″ تا شروع رزوه در دیاگرام) که تضمین کننده اتصال محکم و جلوگیری از شل شدن تحت بار دینامیکی است.
3. سر اتصال (Head / Knob)
-
با زاویه 15 درجه (Knob Angle) و قطر مشخص: 0.748 اینچ که با جزئیات فنی اسپیندل درگیر میشود.
-
طراحی مخروطی/شیبدار آن به بهبود گیرایش و توزیع نیرو کمک میکند.
4. فلنج و کانال مرکز (Flange / Pilot)
-
بخش Ground Pilot زیر فلنج که باعث ترازبندی دقیق محوری پُل استود با ابزارگیر میشود.
-
انرژی وارد شده از گشتاور و نیروی کششی بهصورت یکنواخت منتقل میشود.
تفسیر ابعاد یک پیچ پول استاد:

تصویر ارائه شده یک نمای کلی از ابعاد استاندارد یک پیچ پول استاد (Pull Stud) را نشان میدهد. این ابعاد برای اطمینان از سازگاری پیچ با انواع مختلف ابزار گیر و اسپیندل در ماشینهای CNC استفاده میشود. هر یک از حروف و اعداد در تصویر به یک مشخصه خاص از پیچ اشاره دارند.
توضیحات ابعاد:
- D1: قطر قسمت کروی یا مدور ابتدای پیچ. این قسمت معمولاً در داخل سوراخ اسپیندل قرار میگیرد.
- D2: قطر قسمت رزوه شده پیچ. این قسمت به داخل سوراخ رزوه شده ابزارگیر پیچیده میشود.
- D3: قطر داخلی سر پیچ. این قطر تعیین میکند که پیچ در چه نوع سوراخی از ابزارگیر قرار بگیرد.
- D4: قطر خارجی سر پیچ. این قطر تعیین میکند که پیچ در چه اندازه سوراخی از اسپیندل قرار بگیرد.
- L: طول کلی پیچ از ابتدای قسمت کروی تا انتهای سر پیچ.
- L1: طول قسمت رزوه شده پیچ.
- L2: طول قسمت صاف بین قسمت رزوه شده و سر پیچ.
- G: عمق سوراخ رزوه شده در سر پیچ.
- SW: عرض کل سر پیچ.
- e: زاویه مخروطی قسمت کروی ابتدای پیچ.
اهمیت هر یک از ابعاد:
- D1, D2, D3, D4: این ابعاد برای اطمینان از اتصال دقیق و محکم پیچ به ابزارگیر و اسپیندل حیاتی هستند. هر گونه انحراف در این ابعاد میتواند باعث شل شدن پیچ و کاهش دقت ماشینکاری شود.
- L, L1, L2: این ابعاد طول کلی پیچ و طول قسمتهای مختلف آن را تعیین میکنند. طول مناسب پیچ باعث میشود که نیروی لازم برای محکم کردن ابزار گیر به طور یکنواخت اعمال شود.
- G, SW: این ابعاد به تعیین اندازه و شکل سر پیچ کمک میکنند. سر پیچ باید به اندازه کافی بزرگ باشد تا بتواند نیروی لازم برای نگه داشتن ابزار گیر را تحمل کند.
- e: زاویه مخروطی قسمت کروی ابتدای پیچ به منظور تسهیل در ورود پیچ به سوراخ اسپیندل و ایجاد یک اتصال صاف طراحی شده است.

انواع پول استاد:
پول استادها در انواع مختلفی با توجه به زاویه، طول و نوع اتصال موجود هستند:
| پارامتر فنی | زیرمجموعهها / انواع | توضیحات تخصصی |
|---|---|---|
| زاویه مخروطی | - 30 درجه- 45 درجه- 60 درجه | زاویه مخروطی پول استاد باید دقیقاً با زاویه داخلی اسپیندل دستگاه CNC مطابقت داشته باشد. زاویه نامناسب باعث تداخل در اتصال، کاهش گیرایی و در نهایت آسیب به اسپیندل و ابزارگیر میشود. |
| طول پول استاد | - کوتاه (Short type)- استاندارد (Standard type)- بلند (Extended type) | طول پول استاد بسته به طراحی ابزارگیر و عمق نفوذ آن در اسپیندل انتخاب میشود. استفاده از طول اشتباه میتواند منجر به کاهش پایداری اتصال و حتی خطر خروج ابزار حین ماشینکاری شود. |
| نوع اتصال به اسپیندل | - نوع رزوهای (Threaded)- نوع گلویی (Flanged / Taper Shank) | پول استادهای رزوهای با پیچ شدن به انتهای ابزارگیر نصب میشوند. در مقابل، مدلهای گلویی با جایگیری دقیق در مقطع مخروطی گلویی اسپیندل عملکرد گیرشی سریعتری دارند و برای تعویض ابزار اتوماتیک (ATC) ایدهآل هستند. |
| استاندارد طراحی | - DIN 69872- MAS403 BT- CAT / ANSI- ISO 7388 | هر استاندارد مربوط به یک نوع ابزارگیر و ماشینآلات خاص است. انتخاب پول استاد با استاندارد ناهماهنگ میتواند باعث گیر نکردن یا گیر بیش از حد در ابزارگیر شود. |
| کاربرد اصلی | - دستگاههای CNC فرز با تعویض ابزار اتوماتیک- ماشینآلات با ابزارگیر BT، SK، HSK و CAT | نوع و طراحی پول استاد باید بر اساس نوع ماشین CNC، ابزارگیر و سیستم تعویض ابزار انتخاب شود تا ایمنی و دقت فرآیند ماشینکاری تضمین گردد. |
مکانیسم عملکرد پیچ پول استاد:
پیچ پول استاد با اعمال نیروی یکنواخت بر روی ابزار گیر، آن را محکم در جای خود نگه میدارد و از حرکت یا لرزش آن در حین عملیات ماشینکاری جلوگیری میکند. این عمل باعث میشود که نیروهای وارده به ابزار گیر به طور مساوی توزیع شده و از ایجاد تنشهای موضعی که میتوانند به ابزار یا اسپیندل آسیب برسانند، جلوگیری شود.
عواقب استفاده از پیچ پول استاد نامناسب:
استفاده از پیچ پول استاد نامناسب یا با کیفیت پایین، عواقب جدی به همراه دارد، از جمله:
- آسیب دیدن ابزارگیر: نیروهای نامتعادل و لرزش ابزار میتوانند باعث شکستگی یا تغییر شکل ابزار گیر شوند.
- کاهش عمر مفید اسپیندل: نیروهای بیش از حد و لرزش میتوانند به یاتاقانهای اسپیندل آسیب رسانده و عمر مفید آن را کاهش دهند.
- افت کیفیت ماشینکاری: لرزش ابزار باعث ایجاد خطاهای ابعادی، سطح ناهموار و کاهش کیفیت کلی قطعه کار میشود.
- افزایش هزینههای تولید: تعویض مکرر ابزار و قطعات آسیب دیده، هزینههای تولید را افزایش میدهد.
چطور پُل استاد مناسب انتخاب کنیم؟
1. مشخصات اسپیندل دستگاه را بررسی کنید:
مدل اسپیندل (BT30، BT40، SK40، CAT50 و...) در دفترچه دستگاه یا روی خود اسپیندل درج شده است.
2. با نوع ابزارگیر خود مطمئن شوید:
نوع ابزارگیر باید با استاندارد پُل استود کاملاً همخوان باشد.
3. جنس و سختی مناسب را انتخاب کنید:
برای ماشینکاری سنگین، فولاد S45C با سختی HRC40-44 انتخاب مطمئنتری است.
4. از فروشنده معتبر خرید کنید:
تمامی پُل استادهای موجود در ShopMillTools.com از برندهای معتبر انتخاب شده و همراه با تضمین کیفیت عرضه میشوند.
نکات کلیدی برای افزایش عمر پُل استاد
- تمیزکاری پیش از نصب: هر بار قبل از نصب، محل تماس را از براده و روغن پاک کنید.
- بازرسی دورهای: وجود ترک، خوردگی یا تغییر فرم به معنای نیاز فوری به تعویض است.
- استفاده از گشتاور مناسب: طبق دستور سازنده، نه سفتتر، نه شلتر.
- روغنکاری سبک: در صورت نیاز، از روغن مخصوص اتصالات با لایه نازک استفاده کنید.
جمعبندی: چرا انتخاب دقیق پُل استاد یک ضرورت فنی در ماشینکاری CNC است؟
در نگاه اول، پُل استاد (Pull Stud) شاید یک قطعه ساده به نظر برسد، اما در واقع یکی از مؤلفههای کلیدی سیستم ابزارگیری در ماشینکاری CNC است. این قطعه به عنوان واسط بین ابزارگیر (Tool Holder) و اسپیندل عمل میکند و نقش تعیینکنندهای در تأمین پایداری مکانیکی، حفظ دقت موقعیتی و انتقال نیروی کشش از مکانیزم کلمپ هیدرولیک یا مکانیکی ایفا میکند. استفاده از پُل استادهای استانداردسازیشده و دقیق، با متریالهای مقاوم در برابر تنش، ضربه و خستگی، نه تنها باعث افزایش طول عمر اسپیندل و ابزارگیر میشود، بلکه از بروز لرزش، خارج شدن ابزار در حین کار و خرابی ناگهانی تجهیزات جلوگیری میکند.
در مجموعه شاپمیل، ما با ارائهی تنوعی از پُل استادها با استانداردهای بینالمللی (DIN، ISO، JIS و ...) و تطبیق کامل با مدلهای مختلف ابزارگیر (BT، SK، HSK و ...) به شما کمک میکنیم تا انتخابی فنی، دقیق و مطمئن برای خطوط تولید خود داشته باشید.


