 شاپ میل فروشگاه تخصصی ابزار تراشکاری | فروش آنلاین ابزارآلات
سه نظام تراشکاری CNC


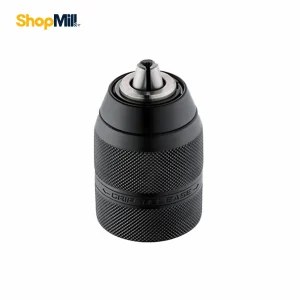

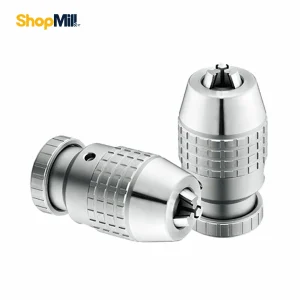
سه نظام چیست؟
در ماشینکاری CNC، سهنظام تراشکاری مهمترین بخش سیستم نگهدارنده قطعه است. دقت هممحوری، ثبات در دورهای بالا، تکرارپذیری و ایمنی خط تولید مستقیماً به کیفیت سهنظام وابسته است. انتخاب نادرست میتواند باعث لغزش قطعه، افزایش لنگی(Runout)، خرابی ابزار و کاهش عمر بلبرینگهای اسپیندل شود.
این راهنما به بررسی کامل سهنظام دستی، مقایسه با سهنظام هیدرولیک، سایزبندیها، فکها، پارامترهای فنی و نکات خرید و نگهداری اختصاص دارد.

اجزای اصلی سهنظام دستی:
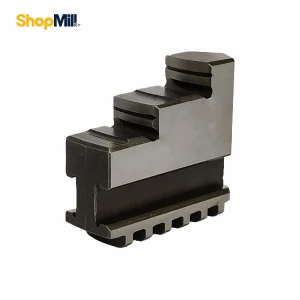
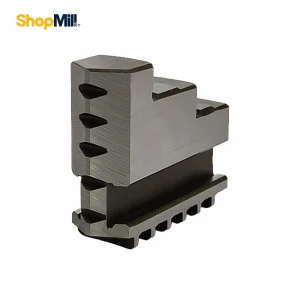
- فکها (Hard Jaw / Soft Jaw)
- بدنه چاک
- سیستم اسکرول (Scroll) برای تبدیل حرکت دورانی آچار به حرکت شعاعی فکها
- اتصال به اسپیندل
مزایا و محدودیتهای سهنظام دستی CNC
مزایای سه نظام
- هزینه سرمایه اولیه پایینتر
سهنظامهای دستی به دلیل عدم وجود سیستم هیدرولیک یا جکهای قدرت، هزینه خرید اولیه بسیار کمتری نسبت به مدلهای هیدرولیک دارند. این ویژگی باعث میشود برای کارگاههایی که بودجه محدودی دارند یا نیاز به تولید با تیراژ پایین دارند، انتخاب اقتصادی و مقرونبهصرفهای باشند. - سادگی نصب و نگهداری
ساختار مکانیکی ساده سهنظام دستی شامل بدنه، فکها و سیستم اسکرول است. عدم وجود سیلندر و سیستم هیدرولیک باعث میشود عملیات نصب روی اسپیندل آسان باشد و نگهداری دورهای تنها شامل روانکاری اسکرول و بررسی فکها باشد. پیچیدگی کمتر به معنی کاهش احتمال خرابی و نیاز کمتر به قطعات یدکی تخصصی است. - انعطافپذیری برای قطعات کوچک و متوسط
این نوع چاک به دلیل قابلیت تنظیم دستی، برای کارگاههایی که قطعات با اندازه و شکل متنوع دارند مناسب است. اپراتور میتواند به راحتی فکها را باز یا بسته کند و برای قطعاتی که تولید سری پایین دارند، به سرعت آمادهسازی کند. - مناسب برای تولید با تیراژ کم و متوسط
سهنظام دستی، با توجه به عدم نیاز به سیستمهای کنترل فشار هیدرولیک و پیچیدگی کمتر، بهترین گزینه برای خطوط تولیدی است که تعداد قطعات کم یا متوسط تولید میکنند. برای تولید با تیراژ بالا یا قطعات بسیار حساس، هیدرولیک گزینه مناسبتری است.
محدودیتهای سه نظام
-
نیروی گیرهگیری محدود و کنترل دستی
در مدل دستی، نیروی گیرهگیری توسط اپراتور و حرکت اسکرول تأمین میشود و محدودیت مکانیکی دارد. این موضوع باعث میشود که برای قطعات سنگین یا قطعاتی که به گیرهگیری بالایی نیاز دارند، سهنظام دستی نتواند پایداری لازم را ایجاد کند. همچنین، کنترل یکنواختی نیروی کلمپ نسبت به هیدرولیک دقیق نیست. - نیاز به تنظیم و هماهنگی برای هر قطعه متفاوت
به دلیل ساختار دستی، اپراتور باید برای هر قطعه یا تغییر سایز قطعه، فکها را تنظیم کند و در صورت نیاز، فک نرم یا فک سخت را جایگزین کند. این فرآیند باعث افزایش زمان آمادهسازی و نیاز به دقت عملیاتی بیشتر میشود. - دقت پایینتر و افزایش لنگی(Runout)
در سهنظام دستی، با توجه به محدودیتهای مکانیکی اسکرول و کنترل دستی، امکان هممحوری دقیق و یکنواخت فکها کمتر است. این موضوع میتواند باعث افزایش Runout (لنگی شعاعی یا محوری) شود و کیفیت ماشینکاری را در قطعات حساس کاهش دهد. - زمان طولانیتر برای تعویض قطعه
هر بار که قطعه جدیدی روی سهنظام دستی نصب میشود، اپراتور باید فکها را باز و بسته کند و در صورت استفاده از فک نرم، آن را روی قطعه تراشکاری کند. این فرآیند نسبت به سهنظام هیدرولیک که با فشار یکنواخت و سریع کار میکند، زمان بیشتری نیاز دارد و بهرهوری خط را کمی کاهش میدهد.
مقایسه تخصصی با سهنظام هیدرولیک
| ویژگی | سهنظام دستی | سهنظام هیدرولیک/پاور |
|---|---|---|
| نیروی گیرهگیری | محدود و دستی | بالا و یکنواخت |
| دقت (Runout) | متوسط | بسیار بالا (معمولاً <10µm) |
| حداکثر RPM مجاز | بالا (بسته به سایز) | بسته به طراحی چاک و اینرسی فکها |
| زمان تعویض قطعه | نسبتا طولانی | سریع و آسان |
| قیمت | اقتصادی | بالاتر ولی سرمایهگذاری بلندمدت |
| مناسب تولید انبوه | متوسط | عالی برای تیراژ بالا |
| قابلیت سفارشیسازی فک | محدود | بالا، شامل فک نرم و سخت |
نتیجه: سهنظام هیدرولیک برای تولید دقیق و تیراژ بالا ارجح ست، اما در کارگاههای کوچک و قطعات سبک، سهنظام دستی اقتصادیتر است.
معرفی سهنظام و چهارنظام تراشکاری؛ تفاوت ساختار، دقت و کاربردها
جدول مقایسه سه نظام و چهار نظام:
| ویژگی | سه نظام | چهار نظام |
| تعداد فکها | 3 | 4 |
| نحوه بستن قطعه کار | همزمان و هماهنگ | مستقل |
| دقت بستن قطعات گرد | بالا | بالا |
| دقت بستن قطعات نامنظم | پایینتر | بالاتر |
| تعادل قطعه کار | بهتر | نیاز به تنظیم دقیقتر |
| کاربردهای اصلی | قطعات گرد و استوانهای | انواع قطعات، از جمله نامنظم و چند ضلعی |
سایزبندی و کاربرد سهنظام CNC
انتخاب سایز مناسب سهنظام مستقیماً به قطر قطعه، نیروی گیرهگیری و اینرسی سیستم بستگی دارد:
-
سهنظام 100–125 mm: مناسب قطعات کوچک و دقیق، سرعت بالا
-
سهنظام 160 mm: پرکاربرد در CNC متوسط، تعادل قدرت و دقت
-
سهنظام 200–250 mm: مناسب قطعات سنگین، نیروی گیرهگیری بالا، کاهش سرعت مجاز
نکته مهندسی:
انتخاب سایز نباید صرفاً بر اساس قطر قطعه باشد. Max RPM اسپیندل، نیروی گیرهگیری لازم و نوع فک باید در محاسبات لحاظ شود.
فک سهنظام CNC: Hard Jaw و Soft Jaw
- فک سخت (Hard Jaw): مقاوم در برابر سایش، بدون نیاز به ماشینکاری، مناسب کارهای عمومی و تولید با تلرانس متوسط
- فک نرم (Soft Jaw): قابل بورینگ و تنظیم، مناسب تلرانس پایین و تولید دقیق، کاهش Runout
در تولید دقیق، فک نرم روی دستگاه تراشیده میشود تا هممحوری کامل با محور اسپیندل ایجاد گردد.
پارامترهای فنی حیاتی در انتخاب
- Runout (لنگی): انحراف شعاعی یا محوری قطعه نسبت به محور ایدهآل چرخش؛ هرچه کمتر باشد، دقت نگهداری و ماشینکاری بالاتر است.
- حداکثر نیروی گیرهگیری ساکن: بیشینه نیرویی که سهنظام میتواند در حالت غیرچرخشی (ساکن) به قطعه وارد کند.
- نیروی گیرهگیری در بیشینه دور: نیروی مؤثر گیرهگیری که سهنظام هنگام چرخش اسپیندل در حداکثر سرعت خود اعمال میکند.
- حداکثر RPM مجاز: بیشینه سرعت چرخش اسپیندل که سهنظام میتواند با دقت و ایمنی نگهداری قطعه کار کند، بسته به سایز، جرم و اینرسی فکها.
- سازگاری با اسپیندل: استاندارد و نوع اتصال Back Plate سهنظام با اسپیندل، مانند BT40، CT40، A2-5، A2-6 و سایر استانداردهای رایج.
نصب و نگهداری
- روانکاری منظم سیستم اسکرول
- اندازهگیری لنگی(Runout) دورهای
- تعویض فکهای فرسوده
- در چاکهای هیدرولیک، توجه به فشار و تمیزی روغن
- بررسی سفتی و اتصال صفحه پشتی (Back Plate) شامل اطمینان از ثبات مکانیکی، هممرکزی دقیق و انتقال کامل نیرو بین اسپیندل و سهنظام است.
نکات خرید سهنظام CNC
- انتخاب سایز مناسب با قطر و وزن قطعه
- تعیین نوع فک (سخت یا نرم) بر اساس دقت مورد نیاز
- بررسی نیاز به سهنظام هیدرولیک در تولید انبوه
- اطمینان از دسترسی به قطعات یدکی و فکهای جانبی
انتخاب مهندسی سهنظام به دقت تولید، ایمنی و بهرهوری خط تاثیر مستقیم دارد.
جمعبندی
سهنظام تراشکاری CNC نه تنها یک نگهدارنده قطعه است، بلکه یک سیستم دینامیکی پیچیده با رفتار مشخص است که انتخاب آن باید بر اساس محاسبات دقیق نیرو، اینرسی، دقت و لنگی(Runout) انجام شود. بررسی سایز، نوع فک، مکانیزم (دستی یا هیدرولیک) و رعایت نگهداری اصولی، مستقیماً بر کیفیت ماشینکاری، ایمنی خط تولید و طول عمر ابزار و دستگاه تأثیر میگذارد. برای خرید، مقایسه مدلها و دسترسی به اطلاعات کامل فنی، کاربران حرفهای میتوانند روی شاپمیل حساب کنند، جایی که انواع سهنظامهای دستی و هیدرولیک با جزئیات فنی دقیق و امکان خرید مستقیم ارائه شده است.


